吉林绕线机行价
关键词: 吉林绕线机行价 绕线机

 2026.09.16
文章来源:
特殊类型绕线机如环形绕线机,操作步骤需适应其结构特点。环形铁芯的装夹需使用专门使用工装,确保铁芯内圆与绕线模同心,装夹过紧会导致铁芯变形,过松则绕线时会滑动。绕线时漆包线需穿过环形铁芯的内孔,因此需先将线头从内孔穿出,预留足够长度后固定,再启动设备使绕线模转动,带动漆包线均匀缠绕在铁芯上。由于环形绕线的排线难度较大,速度通常控制在 500r/min 以下,且需频繁观察内侧排线状态,必要时停机手动整理。绕制过程中要避免漆包线与铁芯的锐边摩擦,可在铁芯边缘粘贴绝缘胶带进行保护。绕线机的学徒期长达半年,新手需熟练掌握各种型号的操作技巧。吉林绕线机行价
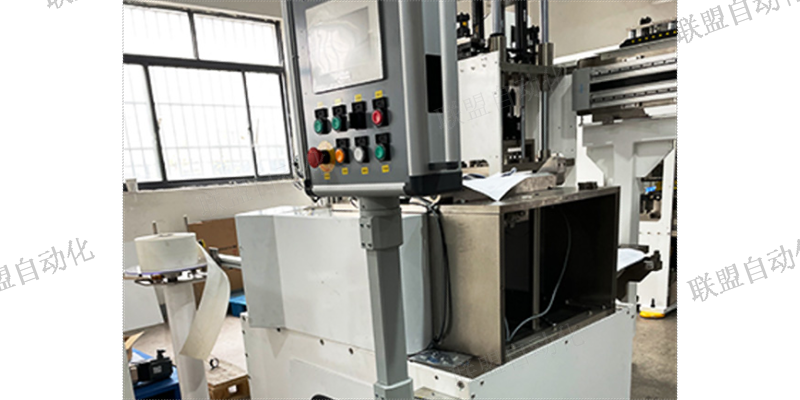
界面布局符合人机工程学,常用功能一键可达,参数设置直观明了。系统提供丰富的帮助信息和故障诊断功能,降低操作难度。数据记录和报表功能也是现代绕线机的标配,便于质量追溯和生产管理。安全保护系统是绕线机不可或缺的部分,包括硬件和软件多个层面。硬件方面有急停按钮、安全光幕、过载保护等;软件方面则包括参数范围限制、异常状态检测、自动停机保护等。系统还需具备断电记忆功能,意外断电后能保存当前状态,恢复供电后可继续未完成的工作。这些安全措施共同保障设备和操作人员的安全。上海线圈绕线机现货直发绕线机的计数器精确记录已完成的线圈数量,便于生产统计。
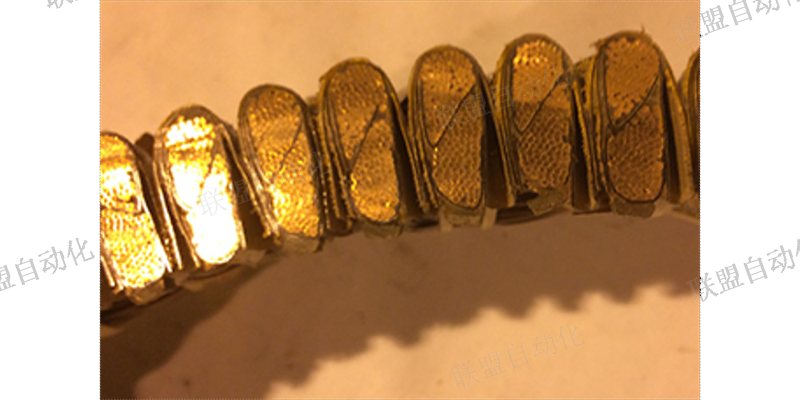
绕线节距决定了绕组的排布密度,需要根据导线直径和绝缘要求合理设置。节距过小可能导致导线重叠或绝缘受损;节距过大会降低空间利用率。理想节距通常为导线直径的1.05-1.2倍,具体取决于绝缘层厚度和工艺要求。对于特殊绕组结构,如渐变节距或分段节距,需要在程序中精确设定节距变化规律。起绕点和绕线方向是容易被忽视但重要的参数。起绕点位置决定了绕组在工件上的起始位置,影响端部处理和后续装配。绕线方向(顺时针或逆时针)需要与工件设计匹配,特别是多段绕组时方向配合更为重要。这些参数设置错误可能导致绕组无法正常使用或装配困难。
绕线速度的选择需兼顾生产效率和质量稳定性。低速绕线(500-1000r/min)适用于细线、精密绕制或新手操作,能更好地控制排线精度,减少断线风险;中速绕线(1000-3000r/min)适用于多数常规产品,在保证质量的前提下兼顾效率;高速绕线(3000r/min 以上)只适用于粗线或对排线要求不高的场合,且需设备的动态稳定性良好。速度设定后需进行空运行测试,观察设备的振动情况,若主轴转动时出现明显晃动,需降低速度。绕制过程中若出现断线频繁,应立即降低速度,检查线径、张力与速度的匹配性。绕线机在航空航天领域应用时,采用钛合金骨架以适应极端环境下的绕线需求。
绕后处理工作:线圈绕制完成后,需进行一系列后续处理。首先切断导线,留出适当长度的线头。线头固定要牢固,通常采用打结、胶带固定或焊接等方式。然后小心地从模具上取下线圈,注意保持线圈形状,防止变形。取下后的线圈需进行初步整形。用手或专门使用工具轻轻调整线圈形状,消除局部变形,使整体尺寸符合要求。整形时用力要均匀适度,避免损伤导线绝缘层。随后进行绑扎固定,用棉线或扎带将线圈捆扎牢固,防止运输过程中变形。线圈标识是重要的质量追溯手段。每个线圈都应贴上标识卡,注明产品型号、绕制日期、操作人员等信息。重要产品还需记录绕线参数等重要数据。标识要清晰耐久,防止后续工序中丢失或混淆。质量检验是绕后处理的重要环节。操作人员需对线圈进行全数检验,包括外观检查、尺寸测量和匝数核对。外观检查要求线圈整齐平整,无损伤;尺寸测量需使用专门使用量具,确保符合公差要求;匝数核对要准确无误。发现不合格品要及时隔离处理。绕线机长期工作后需清理积尘,防止粉尘堵塞传动部件。吉林绕线机行价
绕线机的绕线轨迹模拟软件可提前验证工艺可行性,减少试制成本。吉林绕线机行价
工业电机维修车间:旧物新生的艺术创作。推开一家老牌电机修理厂的大门,扑面而来的是混合着碳粉和绝缘漆的独特气息。墙角堆放着待修的各种型号电动机,有的铭牌早已模糊不清。经验丰富技师面对送来维修的设备,首先要仔细拆解老化的绕组,就像考古学家清理文物般谨慎。他们根据残留痕迹判断原始绕制工艺,有时甚至能辨认出三十年前使用的棉纱绑扎方式。重新绕制的过程充满挑战。老旧铁芯可能存在变形,槽口边缘毛刺丛生,这都需要预先打磨平整。选择替代导线时既要考量电流承载能力,又要兼顾槽满率限制。手工绕制的环节尤其考验功力,多股并联的导线必须分层有序排列,拐角处的弧度直接影响散热效果。当修复完毕的电机再次通电测试,仪表盘上的指针平稳指向额定转速,这意味着又一件工业遗产获得了新生。吉林绕线机行价


- 黑龙江绕线机批发 2026-09-18
- 上海盘式电机绕线机批发价格 2026-09-17
- 苏州线圈坎线机供应商 2026-09-17
- 苏州线圈嵌线机市场价格 2026-09-17
- 吉林绕线机行价 2026-09-16
- 入线机厂商 2026-09-16
- 苏州定子熔接机行价 2026-09-16
- 陕西嵌线机供应商 2026-09-15



- 01 山东金属卷材覆膜机联系方式
- 02 山东中央空调自控系统安装
- 03 宿迁水暖电路板能耗标准
- 04 临沂铜包钢绞线定做
- 05 贵州变频器价格
- 06 网为三段式ATS控制电流
- 07 金华办公楼管理系统价钱
- 08 滁州汽车系统AI-SOP行为分析平台
- 09 江苏跌落式熔断器防护罩批量定制
- 10 新疆铝镁锰直立锁边图片