湖南筛分机食品药品输送生产线源头厂家
关键词: 湖南筛分机食品药品输送生产线源头厂家 食品药品输送生产线

 2026.09.17
文章来源:
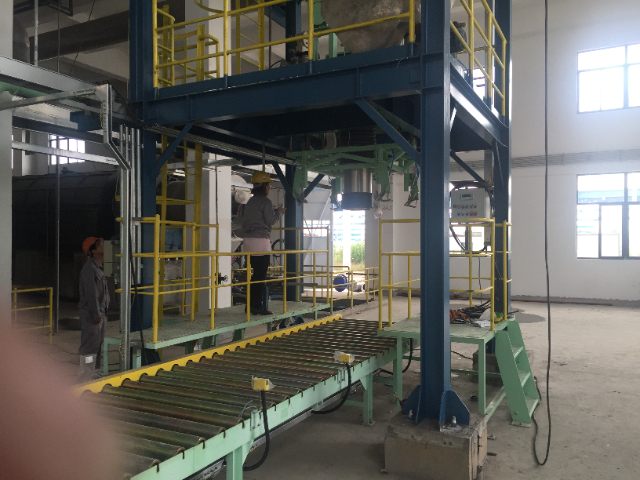
VC 作为热敏性、易氧化物料,对输送过程中的环境与力度控制要求较高,该气流输送生产线从源头构建 VC 专属保护体系。采用低压稀相输送技术,气流速度精确控制在 8-12m/s,既能确保物料稳定输送,又可避免高速气流导致的 VC 颗粒破碎(破碎率控制在 0.5% 以下),很大程度保留物料原有形态与粒径分布。输送管道内壁经精密抛光处理,粗糙度 Ra≤0.4μm,减少物料与管壁的摩擦吸附,同时避免因管道内壁不光滑造成的 VC 残留。针对 VC 易吸潮的特性,系统集成≤-40℃的干燥空气制备单元,在输送前对气流进行深度除湿,配合全密闭管道设计,隔绝外界湿气与氧气侵入,有效延缓 VC 氧化变质,确保输送后物料纯度与活性指标无明显变化,完全满足 VC 生产对物料品质的严苛要求。搭载节能电机 + 变频控制系统,按需分配动力,食品药品输送既高效又不浪费电能;湖南筛分机食品药品输送生产线源头厂家
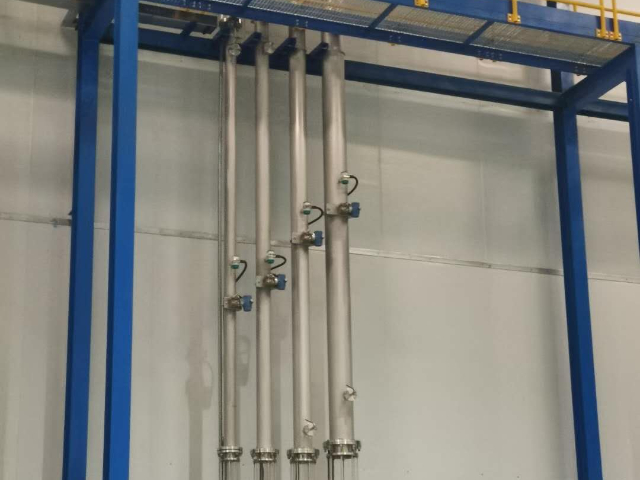
氨基糖生产中可能因批次差异导致颗粒密度、流动性变化,固定气流参数易引发破碎风险,该系统通过智能调控技术,实现气流参数与物料特性的动态适配。配备高精度气流速度传感器与颗粒浓度检测仪,实时监测管道内气流速度与氨基糖颗粒分布状态,数据传输至 PLC 控制系统后,系统可根据物料特性变化自动调整风机转速与气流阀门开度,将气流速度精确维持在 4-7m/s 的防破碎区间。例如,当检测到氨基糖颗粒流动性降低时,系统自动微调气流速度至区间上限(6-7m/s),确保物料稳定输送;当颗粒粒径变小时,自动将流速降至区间下限(4-5m/s),减少小颗粒因高速运动导致的破碎。同时,系统支持手动预设多组气流参数,针对不同批次、不同规格的氨基糖调用对应参数方案,避免因参数不匹配引发的破碎问题,实现动态化、精确化的防破碎控制。湖南筛分机食品药品输送生产线源头厂家复合营养粉多原料同步输送无需停机换料,生产效率翻倍且配比精确无偏差;
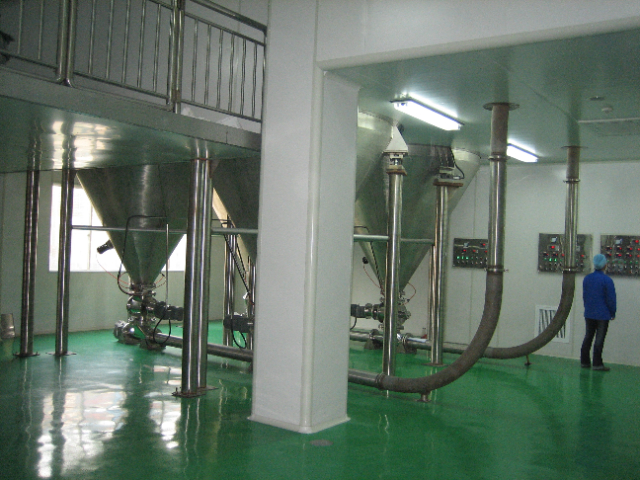
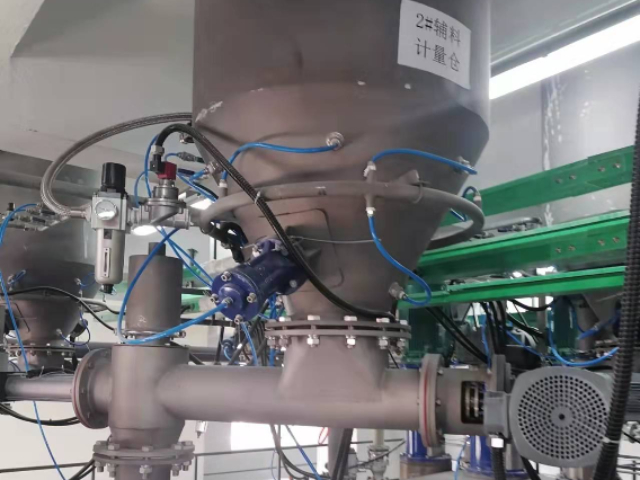
VC 粉末粒径细(通常 200-300 目)、吸潮后易结块,常规给料阀易出现 “架桥”“鼠洞” 等下料不畅问题,该给料阀通过三重结构设计实现稳定供料。采用锥形阀座 + 活动阀芯的中心结构,阀座流道倾斜角≥60°,配合阀芯锥度精确匹配(锥度误差≤0.5°),形成平滑过渡的环形出料缝隙,从流道设计上减少物料堆积阻力。阀芯内置高频微型振动器(振动频率 50-80Hz 可调),通过低幅振动破坏 VC 颗粒间的粘附力,实时打散微小结块,避免阀口结拱;同时配备脉冲吹气助流系统,向料仓底部注入经除湿处理的压缩空气(≤-40℃),进一步降低颗粒间摩擦力,双重防架桥设计可使 VC 下料顺畅率提升至 99.8% 以上,彻底解决传统阀门下料中断问题。针对高湿度环境(如空气湿度>75%),阀芯与阀座接触面采用食品级 PTFE 涂层,表面粗糙度 Ra≤0.2μm,减少 VC 粉末吸附粘连,确保物料持续流动。
气流输送技术凭借密闭性、灵活性与低损耗优势,已从食品制药行业拓展至化工、建材、新能源等多个领域,成为跨行业通用的物料转运方案。在化工行业,针对树脂粉末、催化剂等易吸潮、易氧化物料,气流输送可搭配惰性气体保护系统(如氮气输送),隔绝空气与水分,确保物料化学性质稳定;在建材行业,对于水泥、石灰粉等易扬尘物料,密闭管道输送可彻底解决车间粉尘污染问题,同时减少物料在转运中的浪费;在新能源行业,锂电池正极材料(如磷酸铁锂)对纯度要求较高,气流输送采用 316L 不锈钢管道与 PTFE 内衬,避免金属离子污染,满足电池材料的高洁净需求;在粮食加工行业,谷物、面粉等物料通过气流输送可实现从仓储到加工设备的无缝衔接,配合在线清理系统,有效防止物料霉变与虫蛀。不同行业可通过定制化设计(如材质选择、除湿防爆、防静电处理),使气流输送系统精确匹配行业特殊需求,展现出极强的技术通用性。易吸湿乳糖粉输送生产线靠 AI 扭矩自适应技术,遇结块自动触发压缩空气反吹,保障输送连续稳定。
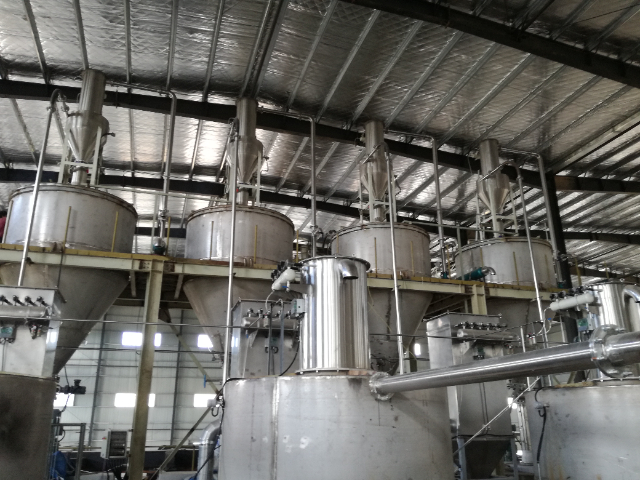
食品药品对物料粒径的均匀性要求较高(如 VC 粉末需控制在 100-200 目、氨基糖颗粒需 2-5mm),该筛分系统通过多维度设计实现精确分级。筛网采用食品级 316L 不锈钢材质,经激光打孔或编织工艺加工,孔径精度误差≤0.01mm,可根据物料需求定制不同孔径(如 50 目、120 目、200 目),且支持快速更换(更换时间≤15 分钟),满足多品种物料的筛分需求。配备 “双振幅调节” 功能,通过调整振动电机偏心块角度,实现振幅 0.5-3mm 的精确控制 —— 针对细粉物料(如淀粉)采用小振幅(0.5-1mm),避免细粉团聚堵塞筛网;针对颗粒物料(如氨基糖)采用大振幅(2-3mm),确保粗颗粒快速分离。同时,筛分机内置物料分布器,通过旋转叶片将物料均匀洒向筛网,避免局部物料堆积导致的筛分不均,分级精度可达 99.5% 以上,确保输出物料粒径符合生产工艺要求。智能调速响应迅速,配合精确定位技术,让每一批次产品输送精确高效!湖南筛分机食品药品输送生产线源头厂家
适配无菌药品生产,搭配氮气保护系统,防止氧化变质,保障物料活性与纯度达标?湖南筛分机食品药品输送生产线源头厂家
VC 生产需具备完善的质量追溯体系,该气流输送生产线通过智能化设计为合规生产提供有力支撑。系统配备 PLC 控制系统,集成触摸屏操作界面,可实时显示输送压力、温度、物料流量、设备运行状态等关键参数,并自动记录生产数据,数据存储时间≥3 年,便于后期质量追溯与生产分析。同时设置多级报警功能,当系统出现压力异常、温度超标、物料堵塞等情况时,可立即发出声光报警并触发相应保护措施(如自动停机、切断气流),避免故障扩大化,保障生产安全与物料品质。此外,系统支持与企业 MES 生产管理系统对接,可将输送数据实时上传至管理平台,实现生产全流程数据整合与监控,满足药品生产对数据完整性、可追溯性的合规要求。针对 VC 生产中的批次管理需求,系统可设置批次编号录入功能,每批次输送数据单独存储,便于精确追溯不同批次物料的输送过程,为企业通过 GMP 认证等监管审核提供数据支持。湖南筛分机食品药品输送生产线源头厂家
江苏亚葵智能装备有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的化工行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**江苏亚葵智能装备供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!

- 北京成品结晶罐食品药品输送生产线直销 2026-09-14
- 中国台湾重力卸料SAP包装机自动赶气 2026-09-14
- 中国台湾气流输送木薯粉生产线厂家 2026-09-13
- 新疆PPR管集中供料系统推荐 2026-09-13
- 福建活化料斗地板背胶生产线工厂 2026-09-12
- 河南糖元输送磷酸铁生产线直销 2026-09-12
- 安徽液体计量地板背胶生产线厂家 2026-09-11
- 云南螺旋计量阻尼板配料生产线自动控制 2026-09-11



- 01 南京环保涂料树脂厂家
- 02 潍坊Na2S2O3改性活性氧化铝
- 03 北京工业级BASF巴斯夫扩链剂ADR4400工业采购
- 04 浙江无氟防水剂厂家直销
- 05 河北半导体前驱体源瓶报价
- 06 应用智能水质在线监测装置批发厂家
- 07 上海重防腐涂料厂家比价
- 08 郑州润滑油供应
- 09 杨浦区EPPEPP瑜伽棒滚柱使用
- 10 江苏环氧树脂CASNo71604-74-5量大从优