北京不锈钢折叠翅片厂家
关键词: 北京不锈钢折叠翅片厂家 折叠翅片

 2026.09.17
文章来源:
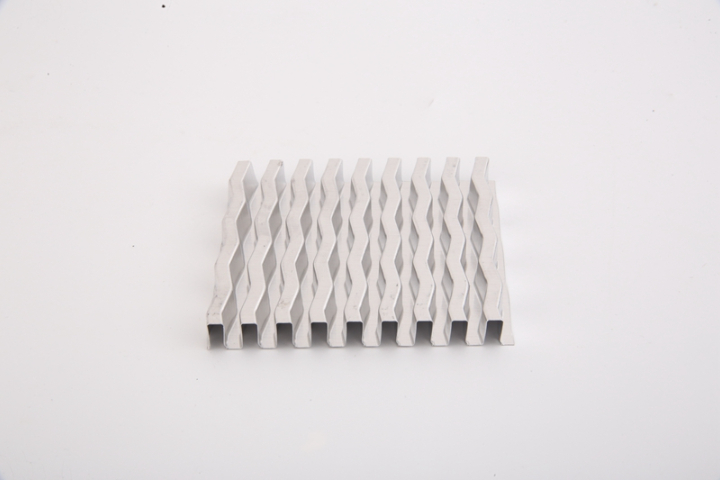
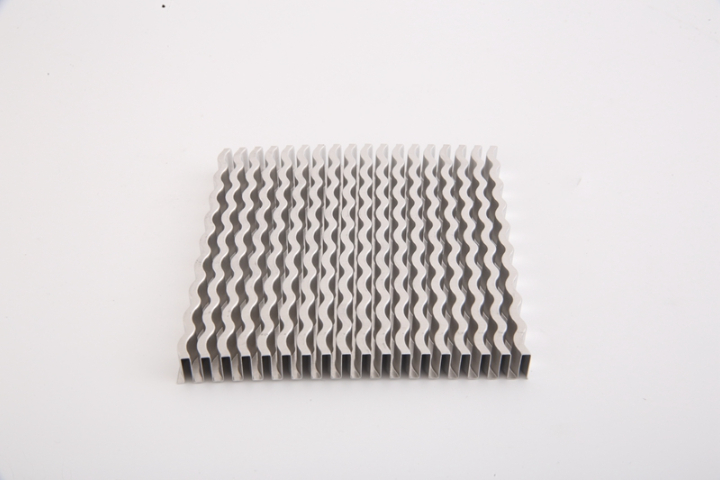
两个二级凹槽220的远离一级凹槽210的一端延伸到换热管远离一级凹槽210的一方,该结构形成减缩型流道能换热管后流体的回流区,降低因为边界层分离形成漩涡产生的摩擦损失。本实施例中,所述一级凹槽210的另一端延伸至所述翅片本体100的一边侧,所述二级凹槽220的另一端延伸至所述翅片本体100的另一边侧。即烟气流经翅片本体100时,部分的烟气直接由一级凹槽210的另一端进入,然后直接从二级凹槽220的另一端流出翅片本体100。本实施例中,所述换热流道还包括设置于所述翅片本体100上的拱形凸起230,所述拱形凸起230的凸起方向与所述一级凹槽210的下凹方向相同,如一级凹槽210、二级凹槽220设置于翅片本体100的底面,拱形凸起230则设置于翅片本体100的顶面,所述拱形凸起230沿所述一级凹槽210的延伸方向贯穿设置,所述拱形凸起230位于两个所述二级凹槽220之间。两个二级凹槽220之间的位置为换热薄弱区,在换热薄弱区的位置设置拱形凸起230,拱形凸起230形成一个扩口,流经翅片本体100的部分烟气经过拱形凸起230,能够增强局部区域速度场和温度场的协同程度,从而实现低阻换热。本实施例中,扩口的高度为3mm。在此结构设计下可使扩口的结构强度与换热效果达到比较好。常州三千科技致力于提供折叠翅片,有想法的不要错过哦!北京不锈钢折叠翅片厂家
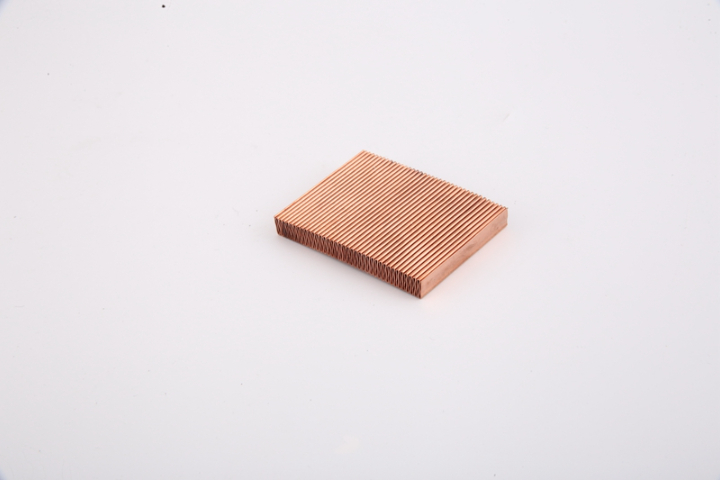
所述螺纹杆的上端还贯穿有位于滑槽下方的隔板,所述隔板下方设有和螺纹杆相适配的螺母,所述螺纹杆的下方还焊接有连接柱,所述连接柱的下方安装有冲压头。推荐的,所述连接柱和冲压头通过螺双头螺柱和紧固螺母进行连接。推荐的,所述螺纹杆的顶部开设有圆孔,所述螺纹杆的下方插接在圆孔内。推荐的,四个搭接板上搭接有待冲压折叠散热翅片,四个所述橡胶压块对应位于待冲压折叠散热翅片的四个边角位置处。推荐的,所述冲压头的数量为若干个,且每个冲压头对应位于待冲压折叠散热翅片的凹槽上方。与现有技术相比,本实用新型的有益效果是:本散热翅片的冲压装置,把待冲压折叠散热翅片搭接在四个搭接板之间,再启动气缸带动其伸缩杆伸长,利用四个橡胶压块来紧压待冲压折叠散热翅片,之后再启动第二气缸带动其伸缩杆伸长,利用冲压头对待冲压折叠散热翅片进行冲压工作即可。本实用新型在冲压前,可根据待冲压折叠散热翅片的槽宽来调节各冲压头之间距离,使冲压头正好位于待冲压折叠散热翅片凹槽位置处的正上方,具体调节方法,通过旋松螺母,利用滑块在滑槽内滑动即可,当位置调节好后再锁紧螺母。本实用新型也可根据待冲压折叠散热翅片上凹槽位置处待冲孔直径的大小。河南半导体折叠翅片厂家常州三千科技是一家专业提供折叠翅片的公司,有需求可以来电咨询!
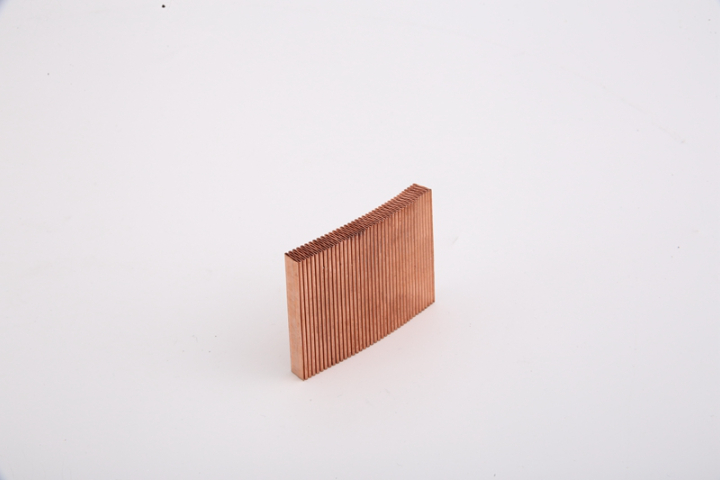
折叠的散热翅片在加工成型后,需要对其进行冲孔工作,继而实现后续的穿管工作。现有的折叠散热翅片冲压装置,只能冲压固定尺寸的孔,故导致该折叠散热片只能穿插一定尺寸的散热管,且现有折叠散热翅片冲压装置只能对一定尺寸槽宽的折叠散热翅片进行冲孔,冲头的位置通常不可调节,故推出一种散热翅片的冲压装置来解决上述问题。技术实现要素:本实用新型的目的在于提供一种散热翅片的冲压装置,以解决上述背景技术中提出的问题。为实现上述目的,本实用新型提供如下技术方案:一种散热翅片的冲压装置,包括废料收集槽,所述废料收集槽的顶部四个边角位置处均安装有支撑座,且每个支撑座的顶部固定焊接有搭接板,四个搭接板的顶部均安装有气缸,且气缸的伸缩杆贯穿搭接板的内顶壁并安装有橡胶压块,每个所述支撑座的外侧壁滑动连接有立柱,所述立柱的数量为四个,且四个立柱的顶部共同安装有横梁板,所述横梁板的顶部安装有三个第二气缸,且三个第二气缸的伸缩杆均贯穿横梁板的顶部并共同安装有滑槽,所述滑槽内部从左至右滑动连接有若干个滑块,且每个滑块的下方均焊接有贯穿滑槽底部的螺纹杆。
本实用新型属于散热翅片模具技术领域,具体涉及一种散热翅片成型模具。背景技术:散热翅片通过增加与空气的接触面积,进而增加散热的速度,能够有效的对物体进行快速冷却。在散热翅片的生产过程中,通常采用导热性较好的金属铝或铜进行制备。在采用铝进行生产时,由于铝具有较好的延展性,因此,主要通过冲压的方式进行生产。由于现有的成型模具在对铝板进行成型时,对铝板的折叠弯曲宽度为固定的,只能生产出一种折叠宽度的散热翅片产品,不能根据生产需求对铝板的折叠宽度进行调整,造成了现有的翅片成型模具在生产过程中具有一定的局限性。技术实现要素:本实用新型的目的在于提供一种散热翅片成型模具,以解决上述背景技术中提出的问题。为实现上述目的,本实用新型提供如下技术方案:一种散热翅片成型模具,包括相互配合的上模和下模,所述上模和下模均由肋板和弧形托板组成,所述上模还包括固定板,构成上模的肋板等间距固定在固定板上,构成下模的肋板等间距固定在工作台上,所述弧形托板位于由相邻两个肋板形成的肋槽内,所述弧形托板的底部均与顶杆固定连接,所述顶杆与压板固定连接,所述固定板上还固定有安装座,所述安装座上安装有螺纹柱。折叠翅片,就选常州三千科技,用户的信赖之选,有需求可以来电咨询!
或整体热镀锌)等方法相比,无论是在产品质量(翅片的焊合率高,可达95%),还是生产率及自动化程度上,都是更为先进。三辊斜轧整体型螺旋翅片管三辊斜轧整体型螺旋翅片管三辊斜轧整体型螺旋翅片管其生产原理为:在光管内衬一芯棒,经轧辊刀片的旋转带动,无缝钢管通过轧槽与芯头组成的孔腔在其外表面上加工出翅片。这种方法生产出的翅片管因基管与外翅片是一个有机的整体,因而不存在接触热阻损失的问题,具有较高的传热效率。三辊斜轧法与焊接法相比,该生产线具有生产效率高,原材料耗用低,且生产的翅片管换热率高等优点。三辊斜轧整体型螺旋翅片管技术已成功应用于翅片为铜、铝的单翅片管或复合翅片管,或钢质的低翅片管;钢质整体型翅片管市场上多见为低翅片管,整体型高翅片管其材质多为铝、铜等,一般是冷轧成型。翅片管翅片管的分类编辑翅片管的种类很多,而且还在不断涌现新的品种。大体上可按下述几个方面进行分类:1、按加工工艺分类1)、轧制成型翅片管(extrudedfintube);2)、焊接成型翅片管(高频焊翅片管、埋弧焊翅片管);3)、滚压成型翅片管;4)、套装成型翅片管;5)、铸造翅片管;6)、张力缠绕翅片管;7)、镶片管。按翅片形状分类1)、方翅管。常州三千科技的折叠翅片物美价优,期待您的光临!上海新能源汽车折叠翅片维修
折叠翅片,就选常州三千科技,让您满意,欢迎您的来电!北京不锈钢折叠翅片厂家
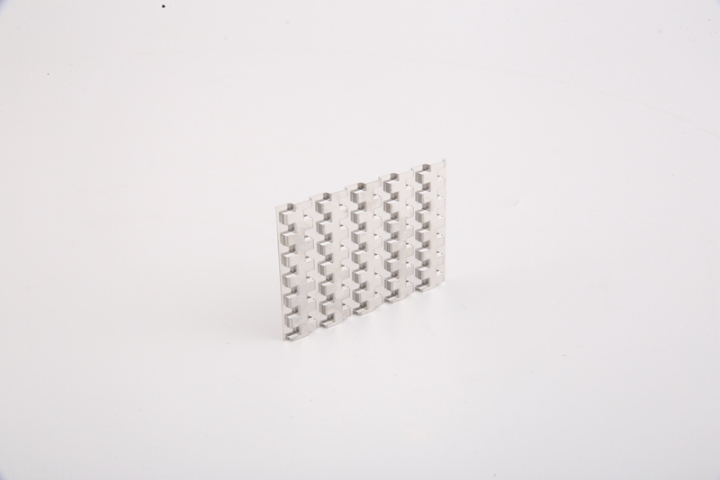
所述双桥翅片结构在第二桥片单元4与胀杆安装孔2之间进行切断形成单个翅片结构。所述桥片单元3包括一组长度不一的异形桥片301,该组异形桥片301的两端为与胀杆安装孔2相适配的弧形结构且与胀杆安装孔2的距离相同,从而使异形桥片301的末端环抱在胀杆安装孔2的四周,提高散热的性能。所述第二桥片单元4包括并排布置且长度一致的长条形桥片401。当在第二桥片单元4与胀杆安装孔2之间进行切断时,不会切到长条形桥片401,从而保证翅片在切断时不会变形,切断位置如图2所示切断线101位置。为提高散热性能,相邻两列所述翅片单元1错位排列,该结构也使得翅片的切割线为垂直于翅片长度方向的直线,使所述单个翅片结构的两端面垂直于翅片单元1的长度方向从而得到一组长方形的翅片结构。一种双桥翅片模具结构,如图3至6所示,用于加工成型上述双桥翅片结构。该模具结构包括上模板5和下模板6,所述上模板5上并排设置有上斜锲7和第二上斜锲8,上斜锲7和第二上斜锲8垂直于翅片输送方向设置。所述下模板6上固定安装有下子模板9,下子模板9上沿翅片输送方向并排固定安装有一组桥片单元凸模10和一组第二桥片单元凸模11;该组桥片单元凸模10在翅片输送的垂直方向上错位排列。北京不锈钢折叠翅片厂家


- 云南手机散热片 2026-09-19
- 重庆电机散热片 2026-09-19
- 中国台湾汽车散热片 2026-09-18
- 福建汽车散热器折叠翅片定制 2026-09-18
- 广西电子散热片 2026-09-18
- 湖北硬盘散热片 2026-09-18
- 黑龙江汽车散热器折叠翅片报价 2026-09-18
- 北京不锈钢折叠翅片厂家 2026-09-17



- 01 衢州进油电磁阀价格
- 02 营口室内空气治理红外线烤漆灯哪里有卖的
- 03 河北汽车事件读取仪功能
- 04 浦江CNC机加工
- 05 重庆宿营车维修保养
- 06 汽车电动悬架优缺点
- 07 福建铝散热片
- 08 衢州熄火电磁阀批发厂家
- 09 山西中置电机电机驱动器定制
- 10 增程房车生产