南通环保型压铸模具出厂价
关键词: 南通环保型压铸模具出厂价 压铸模具

 2026.09.18
文章来源:
压铸高速填充过程中,型腔内部空气、脱模剂雾气、金属氧化渣若无法及时排出,会形成气孔、气泡、烧焦、缺料、氧化皮等缺陷,因此排气溢流系统至关重要。质量压铸模具会在料流末端、死角、厚壁区域合理布置排气槽与溢流槽,快速排出腔内气体与低温冷料杂质。排气槽深度精细受控,过深易跑披锋、溢料,过浅排气不畅积气不良,需要根据合金材质精细把控尺寸精度。溢流槽可收纳**入型腔的低温氧化金属,避免冷料混入产品本体,提升产品表面质量与内部致密性。复杂腔体、深腔、薄壁产品需增设分流排气、分段排气结构,***解决积气问题。完善的排气系统能够大幅提升压铸良品率,减少后期打磨、返修、报废损耗。一站式压铸模具服务,从设计到交付全程省心。南通环保型压铸模具出厂价
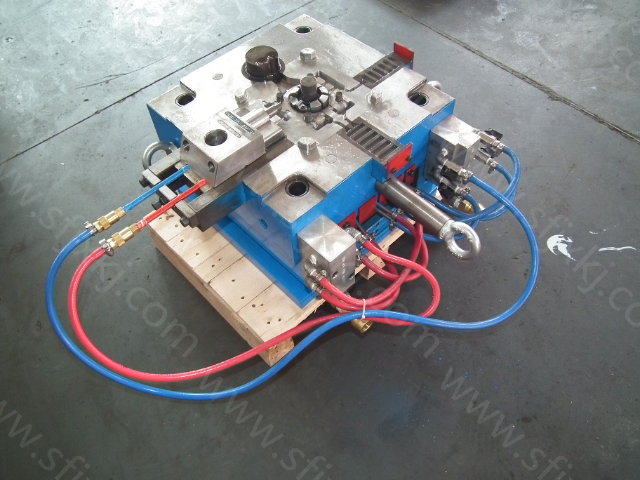
压铸模具是神富机械主打精密小件产品,适配仪器仪表、医疗小型器械、微型传动配件等微小复杂压铸件成型,针对小尺寸、多螺纹、薄壁精密零件做专项结构优化。微型零件型腔狭小、筋条细密,普通模具极易出现堵料、脱模拉伤、尺寸偏差,神富压铸模具采用微型流道、多点细小顶出布局,型腔镜面抛光无死角,小可成型 0.75mm 细牙螺纹,铸件无需二次精加工即可完成装配;模具整体轻量化设计,适配小型卧式、立式压铸机,实验室、小型精密加工车间狭小生产场地均可摆放投产。性能选用高韧性特种模具钢,微型型腔不易崩角、磨损,冷热循环尺寸变形量极小;细分冷却水路,微小零件快速冷却定型,单件压铸周期缩短 20% 以上,批量生产尺寸误差控制在 ±0.015mm 以内。厂家独有优势为三十余年精密压铸模具开发经验,可承接异形、微型非标零件开模,小批量试样模具快速排产,配套洁净级压铸生产方案,满足医疗、精密仪器无尘生产要求;模具维护简便,细小配件库存充足,故障快速更换,很大程度降低精密小件产线停机损失。山东高精度小型压铸模具商家解决模具高温易变形、开裂问题,耐高温材质加持,适配高温压铸场景稳定运行。
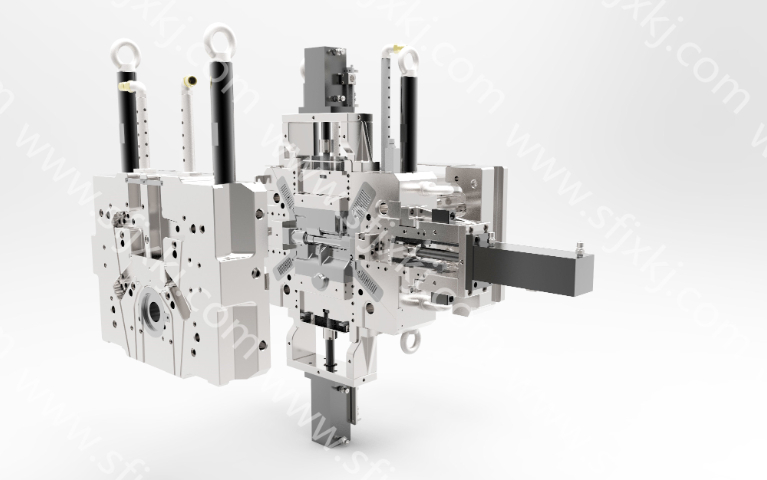
适配 2000 吨以上吨位设备的大型铝合金压铸模具,整体结构刚性强,承受巨大锁模力与胀型力,模架加厚加固处理,防止高压压铸过程模具形变。大型零部件充型流程复杂,模具内部布置多组冷却回路、大面积溢流排气结构,解决大体积铸件充型困难、卷气缺陷问题。模具分块镶件化设计,把大型型腔拆分为多组耐磨镶块,便于加工、热处理与后期维修更换。导向柱、定位机构强化,保证多次开合模定位精度,避免错模飞边。模具自重较大,结构上充分考虑压铸机安装、吊装、拆装检修便利性,试模需要多轮迭代优化充型参数,平衡充型速度、压力与冷却效率,保障大型汽车、工业壳体压铸件稳定成型。
提升模具耐高温、抗磨损性能,适配新能源产品高负荷、长周期生产需求。方案重要性能特点:智能设计、精密制造、精细检测、数字管控、柔性适配。集成CAD/CAM/CAE一体化设计平台,可快速完成模具三维建模、结构设计、流道与冷却系统优化,通过模拟分析预测成型过程中的气孔、缩孔、变形等缺陷,提前优化设计方案,试模成功率提升至90%以上。采用五轴数控加工中心、高速铣削机床等精密设备,搭配高精度**,模具型腔加工精度可达±,表面粗糙度低至μm,保障模具成型精度与品质。配备三坐标测量仪、光学扫描仪等智能检测设备,实现模具加工过程在线检测与成品全尺寸检测,实时发现加工误差,及时调整工艺,避免不合格品流入下一环节。搭建模具数字化管理系统,实时记录模具设计参数、加工数据、试模结果、使用次数、维护记录等信息,实现模具全生命周期可追溯管理,便于快速排查问题、优化维护方案。支持定制化设计与柔性制造,可根据客户产品特点、生产需求、成本预算,定制适配的模具制造方案,兼顾小批量定制与大批量标准化生产。重要应用优势:缩短周期、提升品质、降低成本、优化管理、快速迭代。智能设计与模拟分析减少试模次数,精密加工提升效率。长效稳定压铸模,连续生产无忧,助力产能突破。
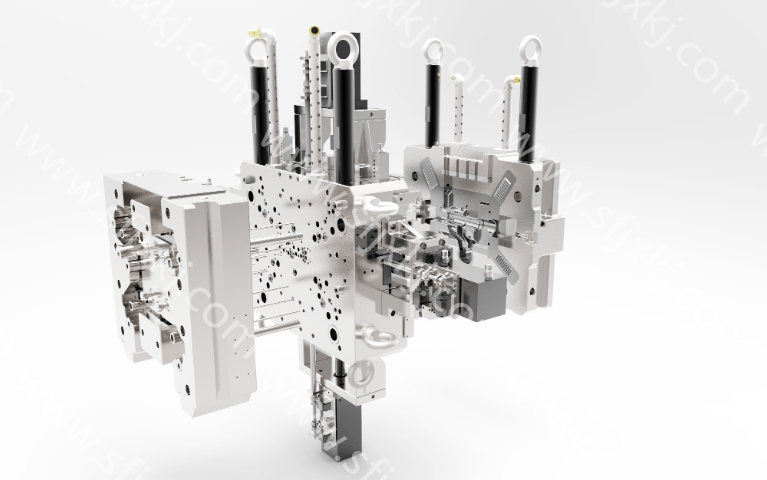
铝合金压铸是目前应用**广的压铸品类,铝合金温度高、流动性强、冲刷力大,对模具耐热、抗冲蚀、抗龟裂要求较高。铝液极易氧化卷气,容易产生气孔、夹渣、疏松缺陷,因此铝压铸模具对排气系统、浇道平稳性设计要求严苛。铝合金收缩率大,产品极易缩水、变形、翘曲,需要精细设计缩水补偿、预变形结构,配合均衡冷却系统控制变形。铝液粘性强、易粘模,模具型腔必须高抛光、高氮化,保证脱模顺畅无拉伤。复杂铝压铸件多具备深腔、薄壁、多骨位、异形结构,模具抽芯结构复杂、配合精度高。铝压铸模具工况恶劣、冷热交替剧烈,是所有压铸模具中技术难度比较高、寿命管控**严格的品类,广泛应用于新能源、汽配、通讯壳体量产。针对模具压力不稳定、成型效果差痛点,精确压力控制,提升压铸品质。淮安精密压铸模具方案
解决模具材质劣质、易老化问题,选用国标模具钢,确保产品长期稳定。南通环保型压铸模具出厂价
压铸模具结构精密复杂,主要由定模、动模、浇注系统、溢流排气系统、冷却系统、顶出系统、导向定位系统、抽芯机构八大模块组成,各系统协同完成完整压铸成型流程。定模与动模构成产品型腔,决定零件外形尺寸;浇注系统包含料嘴、分流锥、浇道、内浇口,负责金属液平稳高速填充型腔。溢流槽与排气槽用于收纳冷料、杂质与腔内气体,有效减少气孔、冷隔、缺料缺陷。冷却水道均匀分布在型腔周围,平衡模具温度场,防止局部过热变形、粘模拉伤。顶出机构由顶针、推板、复位杆组成,确保产品平稳脱模不变形。导柱导套负责开合模精细定位,杜绝错位飞边。复杂异形产品还配备滑块、斜顶、抽芯结构,实现倒扣结构顺利脱模,整套结构保障压铸生产稳定、高效、高精度运行。南通环保型压铸模具出厂价

- 安徽强度高压铸模具供应商 2026-09-19
- 扬州节能型压铸模具备件 2026-09-18
- 苏州高精度小型转向器商家 2026-09-18
- 徐州环保型压铸模具批发 2026-09-18
- 江苏机械转向器传感器 2026-09-18
- 南通环保型压铸模具出厂价 2026-09-18
- 镇江强度高压铸模具预算 2026-09-17
- 苏州高效压铸模具怎么样 2026-09-17



- 01 鹰潭304不锈钢焊接式管接头生产厂家
- 02 上海液相高压制备液相生产厂家
- 03 湖南耐高压板式换热器定制
- 04 贵州餐具消毒用燃气蒸汽发生器
- 05 山东数控数控系统维修配件
- 06 乳制品管式分离机生产厂
- 07 江苏多动子磁悬浮直驱直线电机
- 08 天津低氮蒸汽发生器机组
- 09 武汉医疗制氧机型号
- 10 重庆地表水热等离子体火花塞联系电话