安徽仪器仪表IMD模内注塑加工厂家
关键词: 安徽仪器仪表IMD模内注塑加工厂家 IMD模内注塑

 2026.09.20
文章来源:
IMD产品的色彩一致性控制色彩一致性是IMD模内注塑产品外观质量的重要衡量标准,尤其在多批次生产、多模具加工或多供应商供应的项目中,保持色彩的一致性对品牌形象具有重要意义。IMD产品的色彩呈现受多个环节的影响:薄膜基材的颜色和透光率、印刷油墨的配方和墨层厚度、硬化涂层的折射率、注塑树脂的颜色和透明度等。为确保色彩一致性,我们从印刷环节开始实施严格的色彩管理体系:使用分光光度计测量每批次油墨的L*a*b*值和色差,按Pantone色卡或客户色板进行专色调配,批次间色差目标值ΔE≤1.5。薄膜印刷完成后,使用积分球式色差仪进行成品颜色确认。在注塑环节,需严格控制树脂批次颜色差异,对透明或半透明白色树脂特别关注其底色和黄变指数的批次一致性。对于高光泽度的IMD产品,光泽度差异也会影响人眼对颜色的感知,我们通过光泽度计测量60°光泽值,要求同一批次产品的光泽偏差≤3GU。通过这一完整的色彩管控链条,我们确保IMD产品在多批次生产中呈现稳定、一致的色彩表现。67. IMD技术使塑料部件呈现金属或木材般的真实质感。安徽仪器仪表IMD模内注塑加工厂家
IMD模内注塑
IMD产品的质量保障与过程控制IMD模内注塑产品的生产涉及多道关键工序,每一环节的质量控制都直接影响到产品的良率和性能。主要工序包括:薄膜印刷(多色套印精度、油墨固化程度)、高压成型(拉伸均匀性、厚度分布)、裁切对位(轮廓精度、定位孔位置)、注塑结合(熔体温度、注射压力、模具温度控制)。其中,影响IMD产品质量的工艺参数多达50余项,包括印刷油墨的稀释剂添加比例、印刷与注塑之间的存放时间、注塑浇口类型与位置、树脂熔融温度、模具冷却水道设计等。任何一项参数的偏差都可能导致产品出现印刷层拉伸变形、油墨附着力不足、薄膜与树脂分层、表面气泡或流痕等缺陷。因此,IMD生产需要建立完善的工艺验证体系和过程控制规范:每批次印刷前需进行菲林对位校验和油墨附着力测试;高压成型需使用标准样板检测厚度分布和纹路清晰度;注塑阶段需通过模流分析优化浇口设计和工艺窗口;成品需进行百格测试、高低温循环测试、耐磨测试等可靠性验证。我们通过全流程的工艺监控和质量检测,将IMD产品的一次良率稳定控制在行业较高水平,为客户提供一致的品质保障。合肥高硬度IMD模内注塑设计2. 一次注塑即可获得带完整装饰的塑料部件。
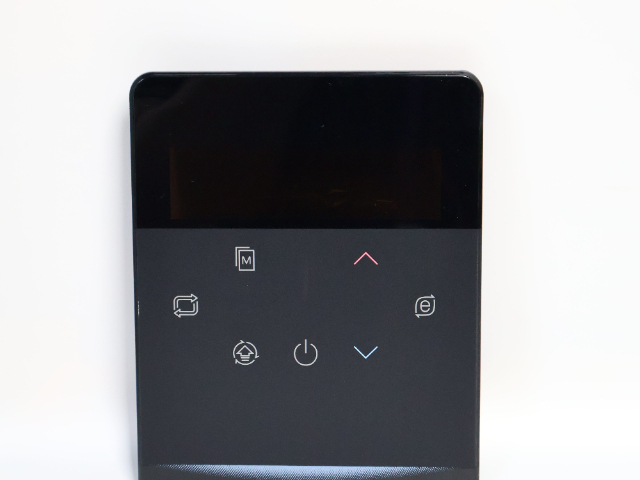
IMD薄膜的印刷后处理与硬化工艺IMD薄膜在完成图案印刷后,通常需要进行表面硬化处理(Hard Coating)和后固化工艺,以赋予薄膜足够的耐磨性和耐化学性,确保其在后续高压成型和注塑过程中表面性能不受损。硬化涂层一般采用UV固化型树脂或热固化型树脂,通过辊涂、喷涂或浸涂方式均匀涂布于薄膜印刷面(需精确控制涂层厚度在5-15μm范围内),经紫外光或红外热风固化后形成交联保护层。硬化涂层的性能直接影响IMD产品的表面硬度和耐磨性,目标值通常为铅笔硬度≥3H(三菱铅笔,750g负载)。硬化处理需在印刷油墨完全固化后进行,且需避免涂层与油墨层之间的相容性问题——涂层溶剂若对油墨层产生溶解或溶胀,会导致图案模糊或附着力下降。硬化涂层还具有一定的热成型辅助作用——在高压成型过程中,硬化层作为支撑层可减少印刷油墨的拉伸形变,降低图案龟裂的风险。印刷+硬化处理完成的薄膜需经充分固化(通常在50-70℃烘箱中放置24小时以上)才能进入下一工序,确保涂层内溶剂完全挥发、交联反应充分完成。
IMD与IML、IMR工艺的技术辨析IMD是一个工艺总称,在实际应用中主要分为IML(In-Mold Labeling,模内贴标)和IMR(In-Mold Roller,模内转印)两种主要技术路线,两者在工艺原理和产品特性上存在差异。IML工艺采用预成型的薄膜片材,通过人工或机械手将其放置于注塑模具内,注塑后薄膜与树脂结合,表面保留一层透明的保护薄膜,产品具备3H表面硬度和优异的耐磨性,适用于需要高耐久性的家电面板、汽车内饰和消费电子外壳。IMR工艺则是通过卷对卷的箔膜输送系统,在注塑时将箔膜上的油墨层转印至塑件表面,而载体薄膜在开模后被移除,产品表面不留薄膜层,保留装饰油墨,其生产速度较快、良率稳定,适用于手机外壳、笔记本外壳等大批量产品,但表面耐磨性相对IML产品较弱。IMF(In-Mold Film)是IMD的另一分支,主要针对高拉伸深度的3D复杂曲面产品,采用高压成型技术使薄膜贴合于深腔模具表面,适用于汽车仪表盘、空调出风口等立体造型部件74. 高压成型中薄膜的拉伸分布通过仿真软件预判优化。
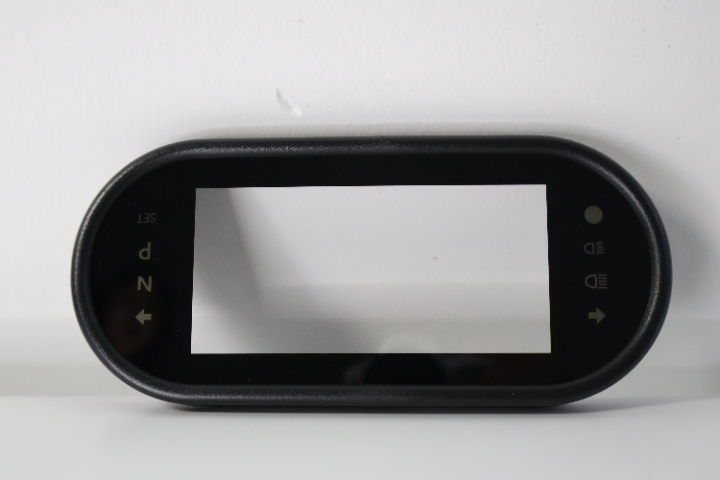
IMD的高压成型工艺与质量控制高压成型是IMD工艺中实现平面薄膜向三维立体形状转变的关键工序。该工艺将印刷好的薄膜加热至软化温度(PET约120℃,PC约150℃),然后通过压缩空气(压力通常为3-5MPa)将软化的薄膜压入成型模具中,使其精确贴合模具型腔的轮廓,冷却后定型。高压成型的关键技术参数包括:加热温度(需兼顾薄膜的延伸性及油墨层的热稳定性)、成型压力(确保薄膜完全贴覆模具表面而无褶皱或气泡)、保压时间(使薄膜充分定型以减少回弹)和冷却速率(避免快速冷却导致内应力残留)。高质量的高压成型需要确保薄膜在模具各部位的厚度均匀性:拉伸率过高会导致薄膜变薄、印刷图案变形;拉伸率不足则无法完全贴合模具形状。我们通过成型仿真软件预判薄膜的拉伸分布,优化模具圆角设计和薄膜定位方式,并在试模阶段使用三维扫描仪检测成品表面轮廓与模具设计的偏差,将拉伸率控制在合理范围内。成型后的薄膜片材需经裁切模精确切除废料区,裁切精度控制在±0.1mm以内,以保证注塑时薄膜与模具型腔的完美配合。36. 产品设计阶段与IMD工艺并行开发可缩短上市周期。合肥医疗设备IMD模内注塑专业制造商
25. 医疗设备面板采用IMD技术满足频繁消毒的使用需求。安徽仪器仪表IMD模内注塑加工厂家
IMD技术的材料体系与选型原则IMD模内注塑技术的材料体系涵盖薄膜基材、印刷油墨、硬化涂层和注塑树脂四大类,各材料之间的匹配性和工艺兼容性直接决定产品品质。薄膜基材以PET(聚酯薄膜)和PC(聚碳酸酯薄膜)为主,PET耐化学性好、拉伸强度高,适用于需要良好热成型性的平面或浅拉伸产品;PC韧性更好、耐温性优异(热变形温度130℃以上),适用于深拉伸、高冲击或宽温域应用的产品。印刷油墨分为溶剂型和UV型两类,需与薄膜基材类型匹配——PET薄膜适配PET油墨体系,PC薄膜适配PC油墨。硬化涂层通常在薄膜印刷完成后涂覆于表面,提供耐磨和耐化学防护,其厚度和固化条件需精确控制。注塑树脂根据产品使用场景选择,常用材料包括ABS、PC、PC/ABS合金、PMMA等,其熔融温度、流动性和收缩率需与薄膜材料的热性能相匹配,以避免注塑过程中薄膜热变形或层间剥离。我们依据产品的结构设计、使用环境和性能要求,协助客户完成IMD材料的科学选型与工艺适配。安徽仪器仪表IMD模内注塑加工厂家
浙江合星科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的橡塑中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,浙江合星科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!



- 南京医疗设备IMD模内注塑价格 2026-09-18
- 上海脑电极片无创脑电传感器厂家 2026-09-18
- 湖北智能设备外壳IMD模内注塑价格 2026-09-17
- 安徽智能设备外壳IMD模内注塑方案 2026-09-17
- 广东麻醉深度监测传感器无创脑电传感器厂家 2026-09-17
- 南昌无创监测麻醉无创脑电传感器印刷 2026-09-17
- 湖州麻醉深度监测传感器无创脑电传感器加工厂家 2026-09-17
- 安徽一次性医疗耗材无创脑电传感器印刷 2026-09-16



- 01 陕西PU聚氨酯干冰箱产品
- 02 泰州地下室污水提升器代加工电话
- 03 嘉定区抗静电母粒批发零售
- 04 SUHV合金热塑板厂家
- 05 广西食品干冰箱厂家
- 06 山东不锈钢网压延机质量保证
- 07 湖南玩具配件塑料制品多少钱
- 08 四川高电气绝缘性尼龙批发
- 09 安徽加热压延机质量保证
- 10 广东环保拖链料厂