昆山数控钢筋加工销售
关键词: 昆山数控钢筋加工销售 钢筋加工

 2026.09.20
文章来源:
钢筋表面的锈蚀会降低钢筋与混凝土之间的粘结力,影响结构整体受力,同时锈蚀层会增加钢筋直径偏差,导致加工尺寸误差。除锈方式多样,机械除锈通过除锈机、钢丝刷等设备,利用机械摩擦清理锈迹,适用于大规模加工;化学除锈采用除锈剂,通过化学反应溶解锈蚀,适用于复杂形状钢筋,但需做好后续清洗与环保处理;人工除锈则借助锤子、钢丝刷等工具,适用于少量或局部除锈,但效率较低。无论采用何种方式,除锈后的钢筋表面需达到无浮锈、无油污的标准,确保钢筋与混凝土的粘结性能达标。冷拉是在常温下对钢筋进行拉伸,通过塑性变形提高钢筋的屈服强度,同时调整钢筋的长度,提升材料利用率。冷拉工艺需严格控制拉伸率,拉伸率过大易导致钢筋脆断,拉伸率过小则无法达到强化效果。冷拉后的钢筋需进行力学性能检验,确保其屈服强度、伸长率等指标符合规范要求,同时需注意冷拉后的钢筋需自然时效或人工时效,消除内应力,保证钢筋性能稳定。规范管控冷钢筋加工工艺参数,是保障建筑结构安全稳定的重要环节。昆山数控钢筋加工销售
钢筋加工
重心成型工序是将钢筋加工成设计所需的形状与尺寸,主要包括切断、弯曲与成型,每一道工序都对精度有着严苛要求,是保障钢筋结构适配性的关键。切断是根据设计图纸要求,将钢筋截断成所需的长度。切断的质量直接影响钢筋的安装精度与材料利用率,切断方式需根据钢筋规格、加工规模合理选择。砂轮切割机适用于小规格钢筋,切割速度快、切口平整,但会产生粉尘与噪音;钢筋切断机适用于大批量、大规格钢筋切断,效率高、精度高,是施工现场与加工车间的主流设备,其通过液压系统驱动刀片,实现精细切断,切断后的钢筋端头需平整,长度偏差需控制在规范允许范围内;氧乙炔切割则适用于特殊形状或大直径钢筋的切割,但会损伤钢筋端头,且易产生热变形,只在特殊情况下使用,切断后的钢筋需进行端头处理,去除毛刺与熔渣,确保后续连接与绑扎质量。弯曲是将钢筋按照设计角度与半径弯折成所需形状,如箍筋、弯起钢筋等。静安区高铁钢筋加工工艺施工现场与预制构件厂均可开展冷钢筋加工,适配不同项目施工场景。
连接技术方面,机械连接技术不断升级,从传统的螺纹套筒连接发展到滚压直螺纹连接、镦粗直螺纹连接等,通过优化钢筋端头加工工艺,提高连接套筒与钢筋的匹配度,大幅提升连接强度与稳定性;焊接技术则向自动化、智能化方向发展,如自动闪光对焊机、机器人电弧焊等,通过精细控制焊接电流、电压、时间等参数,减少人为因素对焊接质量的影响,同时提高焊接效率,降低劳动强度。此外,钢筋加工还涌现出集成化加工技术,将调直、切断、弯曲、连接等工序集成于一条自动化生产线,通过**控制系统实现各工序的联动控制,从钢筋上料、加工到成品下线,全程自动化操作,大幅提升加工效率,减少人工干预,确保加工质量的一致性,尤其适用于大规模、标准化的钢筋加工需求。
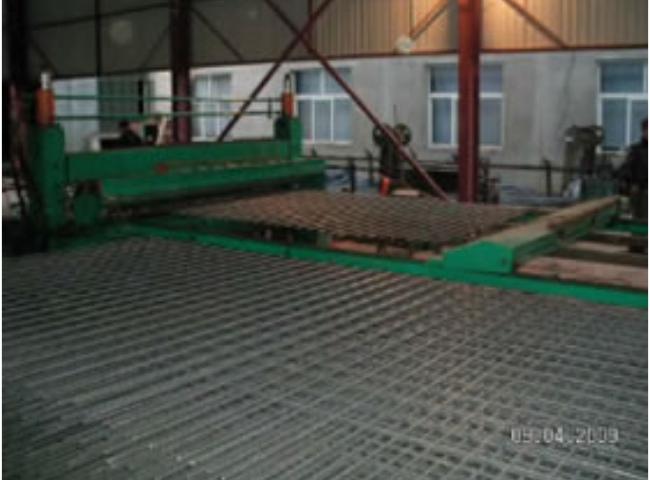
焊接连接:焊接连接通过高温使钢筋端部熔化,形成焊缝,实现钢筋的牢固连接,常用的焊接方式有闪光对焊、电弧焊、电渣压力焊等。闪光对焊适用于水平钢筋的对接,焊接效率高、接头质量好,但对设备要求较高,且受环境因素影响较大;电弧焊适用于各种位置的钢筋连接,灵活性强,但焊接质量受操作人员技术水平影响较大,焊接效率较低;电渣压力焊适用于竖向钢筋的连接,如柱、墙等构件的主筋连接,焊接质量稳定、效率高,是高层建筑中常用的竖向钢筋连接方式。焊接连接的重心是保证焊缝质量,焊缝需饱满、均匀,无夹渣、气孔、咬边等缺陷,焊接接头的力学性能需符合规范要求,焊接完成后需对接头进行外观检查与力学性能检测,确保连接强度满足设计要求。数控钢筋加工车间采用流水线布局,原材料进成品出,动线清晰不杂乱。
原材料质量是钢筋加工质量的基础,不合格的钢筋原材料,即使后续加工工序再规范,也无法保证成品钢筋的性能。因此,原材料进场需严格执行检验制度,对钢筋的品种、规格、力学性能、化学成分等进行全方面检测。首先,核查钢筋的质量证明文件,包括出厂合格证、材质检验报告等,确保钢筋的生产厂家、规格型号与设计要求一致;其次,对钢筋进行外观检查,检查钢筋表面是否有裂纹、结疤、折叠、油污等缺陷,钢筋的直径、椭圆度是否符合标准要求;后对钢筋进行力学性能检验,包括拉伸试验、弯曲试验,检测钢筋的屈服强度、抗拉强度、伸长率、冷弯性能等指标,确保各项指标符合国家规范要求。对于检验不合格的钢筋,严禁进场使用,需立即清退出场,并做好记录,从源头上杜绝质量隐患。智能数控弯曲中心可以同时加工多根钢筋,不同角度弯折同步完成。昆山数控钢筋加工销售
数控加工的钢筋成品一致性极强,不会出现手工加工的尺寸参差不齐问题。昆山数控钢筋加工销售
钢筋在运输、储存过程中,易因外力作用产生弯曲、扭曲等变形,调直工序的重心就是通过机械或人工方式,消除钢筋的塑性变形,使其恢复平直状态,同时保证钢筋的力学性能不受损伤。目前,钢筋调直主要采用机械调直法,主流设备为钢筋调直切断机,该设备集调直与切断功能于一体,通过高速旋转的调直筒带动调直块,对钢筋进行反复弯曲、拉伸,逐步消除钢筋的内应力与变形。在调直过程中,技术要点集中在调直参数的精细控制。调直筒的转速、调直块的压紧程度,需根据钢筋的直径与材质进行适配调整。若转速过快、压紧力过大,易导致钢筋表面产生刻痕、磨损,甚至使钢筋截面变形,降低其抗拉强度;若参数过小,则无法彻底消除变形,影响后续工序的精度。此外,调直后的钢筋需满足平直度要求,每米弯曲度不得超过4mm,总弯曲度不得超过总长度的0.4%,同时,调直过程中需实时监测钢筋的力学性能,避免因过度拉伸导致钢筋屈服强度降低,确保调直后的钢筋仍能满足结构受力要求。昆山数控钢筋加工销售


- 宝山区高铁钢筋加工尺寸 2026-09-18
- 江苏D7冷轧带肋钢筋强度 2026-09-17
- 无锡加工冷轧带肋钢筋怎么买 2026-09-17
- 奉贤区钢筋加工公司 2026-09-17
- 青浦区梁钢筋加工公司 2026-09-17
- 无锡梁钢筋加工批发 2026-09-17
- 南通定制冷轧带肋钢筋供应商 2026-09-16
- 静安区钢筋加工尺寸 2026-09-16


- 01 山西全案综合体咨询
- 02 南京喷涂入户门源头厂家
- 03 金堂小区电梯安装工期
- 04 工业用硅胶管定制
- 05 恩施可移动集装箱办公室尺寸
- 06 绍兴水下不分散灌浆料
- 07 复合地基处理碎石桩服务公司
- 08 黑龙江复合防眩板玻璃钢的好还是pvc的好
- 09 攀枝花定制聚羧酸高性能减水剂电话
- 10 甘肃防静电聚酯磨石报价