东营左旋丝锥标品
关键词: 东营左旋丝锥标品 丝锥

 2026.09.20
文章来源:
从螺纹修复的角度看,左旋丝锥具备独特优势。当右旋螺纹因锈蚀或变形需要修复时,使用左旋丝锥可避免进一步损坏原有螺纹轮廓。这种反向切削的特性在维修行业尤为重要,尤其适用于发动机缸体等贵重部件的螺纹修复。相对应地,右旋丝锥在批量生产标准化螺纹时效率更高,与大多数机床的默认转向一致,能减少加工节拍。部分组合丝锥会采用左右旋混合设计,兼顾粗加工与精修的不同需求。操作安全性是区分两种丝锥的关键因素。左旋丝锥在高速加工时若发生断裂,其逆时针旋转特性可能导致碎片飞溅方向与常规防护区不同,需特别设计安全装置。右旋丝锥则符合大多数操作人员的习惯方向,培训成本较低。在自动化生产线中,左旋丝锥常与机械手配合实现特殊角度加工,而右旋丝锥更易于集成到标准化加工单元。随着智能制造的普及,带有旋向识别传感器的刀柄正在逐步解决两种丝锥的混用管理问题。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,欢迎您的来电哦!东营左旋丝锥标品
英制丝锥依据英制螺纹标准生产,英制螺纹在过去的英国及其殖民地普遍使用,虽然随着公制标准的推广,其应用范围有所缩小,但在一些特定领域,如船舶制造、传统机械维修等,仍能看到英制丝锥的身影。英制螺纹的牙型角有 55 度和 60 度两种,其螺距以每英寸的牙数来表示。英制丝锥的规格也较为繁杂,不同的行业应用对其精度和材质要求各异。在一些老旧设备的维护以及特定英式风格产品的制造中,英制丝锥依旧是保障生产顺利进行的重要工具 。潍坊螺母丝锥经销丝锥 ,就选浙江欣兴工具股份有限公司,让您满意,欢迎新老客户来电!
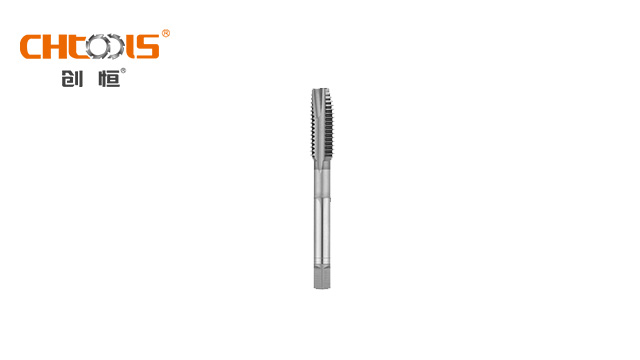
螺尖丝锥凭借独特的导向刃设计与切削优化结构,成为通孔加工领域的高效解决方案。 螺尖丝锥采用15°-30°导向角设计,通过前端刃口的预切削功能,实现:快速定位:减少盲孔加工时的“扎刀”风险,提升孔口质量;导向平稳:刃口与孔壁接触面积减少40%,降低摩擦阻力,确保切削路径直线度。螺旋槽(30°-45°)快速排出切屑,避免堵塞; 直槽段提供稳定支撑,减少刀具偏摆,特别适用于深孔加工。 采用粉末冶金高速钢(PM-HSS),碳化物分布更均匀,硬度达HRC 63-66,耐磨性较普通高速钢提升40%。其高韧性基体有效抵抗冲击载荷,适合断续切削工况
铝合金轮毂加工专门用的丝锥注重防粘刀性能。铝合金轮毂质地较软,加工时易产生积屑瘤,导致螺纹表面出现划痕或撕伤,影响装配精度。铝合金轮毂专门用的丝锥表面采用特殊涂层处理,如 CrN 涂层,具有优异的润滑性和不粘性,能有效减少积屑瘤产生。切削刃采用大前角设计(12°-15°),降低切削力,减少材料挤压变形。丝锥校准部分采用倒锥结构,从前端到后端直径递减 0.015mm,减少与螺纹内壁的摩擦。加工 6061 或 A356 铝合金轮毂时,配合专门用的铝合金切削液,可使螺纹表面光滑平整,提高装配密封性。浙江欣兴工具股份有限公司致力于提供丝锥 ,竭诚为您服务。
轮毂盲孔加工专门用的丝锥优化了排屑设计。轮毂盲孔螺栓孔加工时,切屑无法从孔底排出,若排屑不畅会导致丝锥堵塞、螺纹表面划伤甚至丝锥折断。轮毂盲孔专门用的丝锥采用螺旋槽结构,螺旋角设计为 30°-35°,能有效引导切屑向上排出。切削锥采用短锥设计,减少切入深度,避免丝锥底部与盲孔底部接触。容屑槽深度加深至标准丝锥的 1.2 倍,增加容屑空间。加工轮毂盲孔时,这种丝锥能将切屑顺利排出孔外,保证螺纹底部的完整性,减少因切屑残留导致的加工缺陷。浙江欣兴工具股份有限公司致力于提供丝锥 ,欢迎您的来电!东营左旋丝锥标品
浙江欣兴工具股份有限公司为您提供丝锥 ,欢迎您的来电!东营左旋丝锥标品
丝锥的工作部分是其实现螺纹加工的关键部位,它又分为切削部分和校准部分。切削部分位于丝锥的前端,磨有切削锥,这部分承担着主要的切削工作。切削锥的设计角度和形状直接影响着丝锥的切削性能,合适的切削锥角度能够使丝锥顺利切入工件材料,减少切削力,提高切削效率。校准部分紧接在切削部分之后,其作用是对切削部分加工出的螺纹进行校准,确保螺纹的尺寸和形状符合标准要求。校准部分的螺纹精度较高,通过与工件螺纹的紧密配合,消除加工过程中产生的误差,使得加工出的螺纹具有良好的精度和表面质量 。东营左旋丝锥标品

- 无锡立柱钻机多少钱 2026-09-18
- 泰州吸铁钻机非标定制 2026-09-18
- 淮安船板钻机经销 2026-09-18
- 衢州船板钻机多少钱 2026-09-18
- 浙江磁力座钻机价格 2026-09-17
- 无锡船用钻机代理 2026-09-17
- 宁波板梁钻机代理 2026-09-17
- 得喜攻丝钻机专业制造厂家 2026-09-17



- 01 江西汽车夹具哪里买
- 02 固定钢镐报价表
- 03 润滑系统O型圈模具费
- 04 安徽铁塔放线架
- 05 宁波建筑牙条批发
- 06 温州国标双开槽螺母售后无忧
- 07 陕西鱼眼垫片批发销售
- 08 嘉兴工业管道现场清洗加工
- 09 南京巴氏合金厂家直销
- 10 西湖区不锈钢烤漆加工公司