乳制品固液分离机生产商
关键词: 乳制品固液分离机生产商 固液分离机

 2026.09.20
文章来源:
随着生物技术的不断进步和酶制剂应用领域的日益拓展,酶制剂固液分离机也在不断进行技术革新和升级。新一代的设备不*提高了分离效率和精度,还融入了智能化控制系统,实现了自动化操作和远程监控。这使得酶制剂的生产过程更加智能化和高效化,减少了人力资源的投入,提高了生产安全性。同时,针对不同种类的酶制剂和不同的生产需求,市场上还出现了多种型号的酶制剂固液分离机,以满足客户的个性化需求。这些设备的应用,不*推动了酶制剂产业的快速发展,也为相关行业的科技进步和产业升级提供了有力支持。固液分离机占地面积小,安装方便。乳制品固液分离机生产商
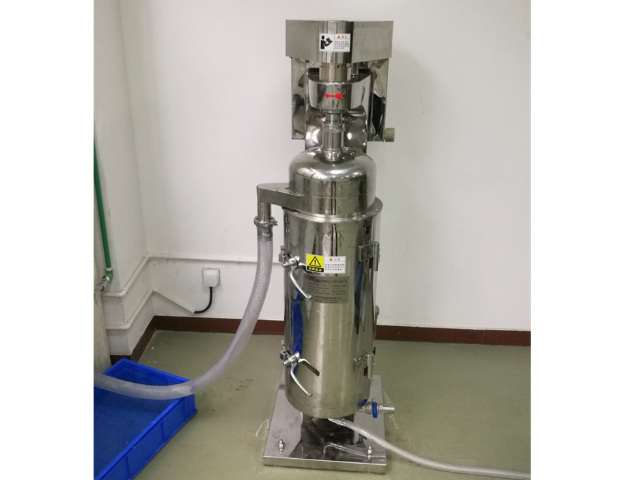
液压油净化固液分离机是工业生产中不可或缺的重要设备,尤其在液压系统维护领域扮演着至关重要的角色。在液压系统中,液压油往往会因长时间使用而混入各种杂质,包括金属碎屑、尘埃以及水分等,这些污染物不*会严重影响液压油的性能,还会加剧液压元件的磨损,缩短设备的使用寿命。液压油净化固液分离机通过精密的过滤系统和高效的分离技术,能够有效去除液压油中的固体颗粒和游离水分,恢复油品的清洁度和性能,确保液压系统稳定运行。该设备操作简便,维护成本低,普遍应用于钢铁、冶金、工程机械、船舶制造等多个行业,对于提高生产效率、降低运营成本具有重要意义。山东水沉渣固液分离机固液分离机助力企业实现清洁生产。
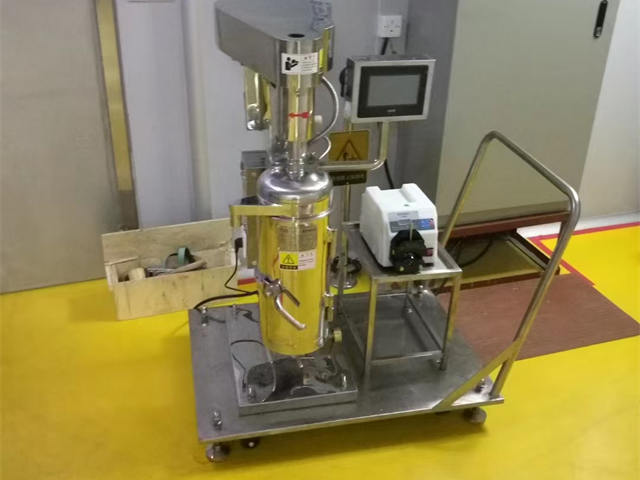
醇沉固液分离机的工作原理和应用范围使其成为制药流程中不可或缺的一部分。在中药提取过程中,醇沉步骤用于去除药液中的杂质和多余成分,以获得更为纯净的有效成分。此时,醇沉固液分离机凭借其高效的分离能力和精确的调节机制,能够确保药液在醇沉后的固液分离效果达到很好的。同时,该设备还普遍应用于生物发酵产物的提取和纯化,以及化工溶液的澄清和过滤。无论是处理高黏度的液体,还是含有大量固体颗粒的悬浮液,醇沉固液分离机都能提供稳定的分离效果,确保产品质量的一致性和稳定性。因此,它在提高生产效率、降低生产成本以及提升产品质量方面发挥着至关重要的作用。
动物提取固液分离机在现代的生物技术和制药行业中扮演着至关重要的角色。这种设备通过先进的机械设计和精密的过滤技术,能够高效地将动物组织提取物中的固体成分与液体成分进行分离。在动物源性的药品、保健品及生物活性物质的生产过程中,固液分离是一个关键步骤,它直接影响到产品的纯度和质量。动物提取固液分离机利用离心力、压力差或滤膜技术,根据物料的不同特性,选择合适的分离方式,确保固体杂质被彻底去除,而珍贵的液体成分则得以保留。这一技术的应用,不*提高了生产效率,还大幅降低了生产成本,为生物科技产业的发展注入了新的活力。饮料厂废水净化,固液分离机效率高。
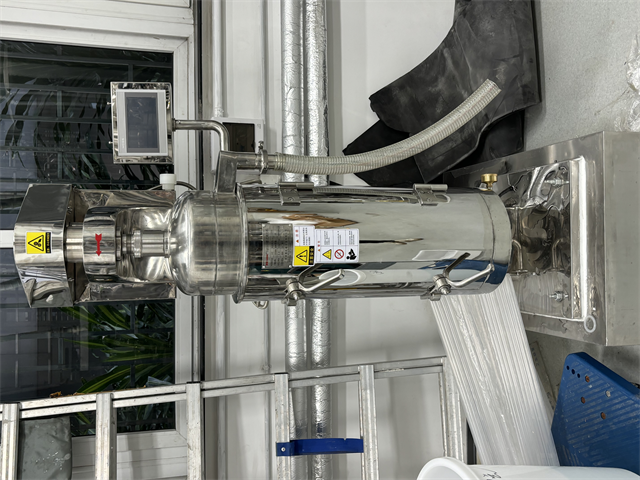
在化工、制药、食品加工及环保等多个领域,固液分离机械设备的选择与应用直接关系到生产效率和产品质量。例如,在制药行业中,对药液进行固液分离是确保药品纯净度和安全性的重要步骤,常用的设备包括板框压滤机和带式过滤机,它们能够高效去除药液中的悬浮物和杂质。而在食品加工过程中,固液分离设备如螺旋压榨机和离心脱水机,则用于果汁、乳制品等液态食品的澄清与浓缩,提升了产品的口感与品质。随着技术的进步,越来越多的固液分离设备开始集成自动化与智能化技术,实现了远程监控与故障预警,进一步提升了生产效率和安全性。引进新型固液分离机,提升生产效率。结晶脱水固液分离机哪家好
固液分离机助力我国节能减排。乳制品固液分离机生产商
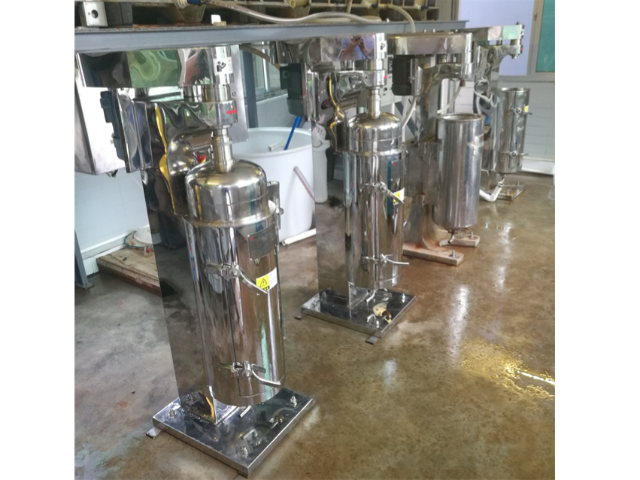
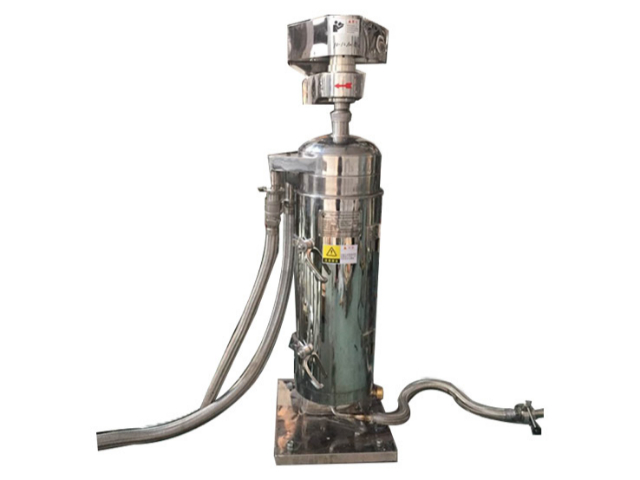
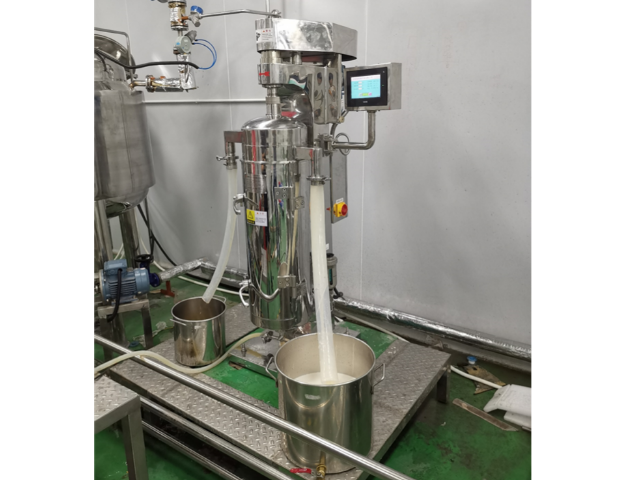
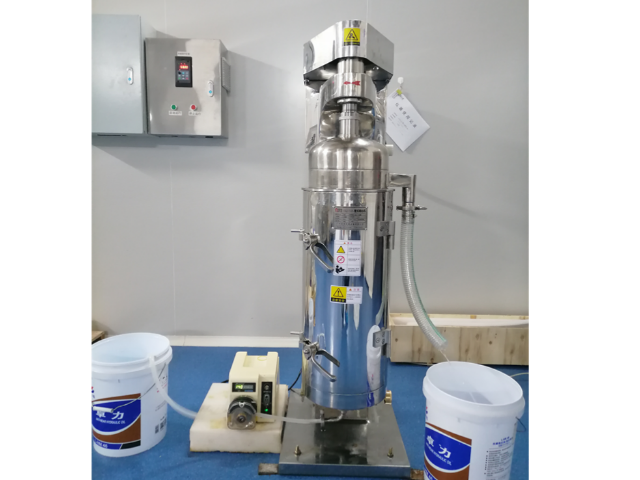
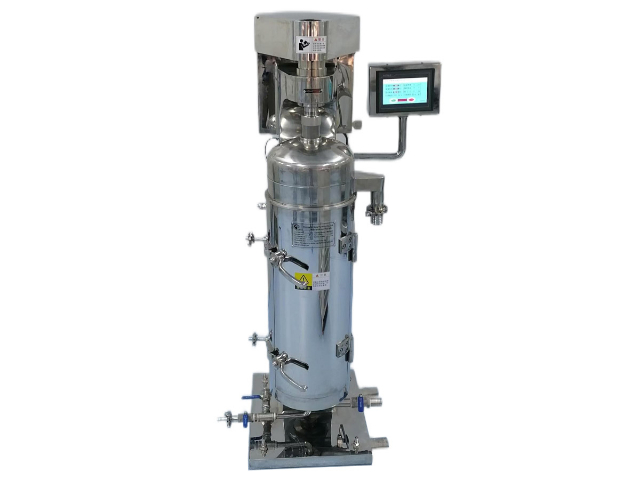
固液分离机是一种将固态颗粒和液态物质进行有效分离的设备,其结构设计对于实现高效的固液分离至关重要。固液分离机主要由进料口、旋转壳体、过滤网、出料口等多个关键部件组成。进料口通常位于设备的中心部位,负责将待处理的混合物引入设备内部。旋转壳体是固液分离机的重要部件,通常采用圆柱形设计,通过高速旋转产生强大的离心力。在旋转壳体内,固体颗粒由于惯性作用被甩向壳体壁面,形成一个厚度不等的带状物,而液态物质则沿着壳体壁面形成液体层,两者之间产生明显的分界面。过滤网架设在旋转壳体内,用于过滤固液混合物,确保液体能够顺利流出,从而实现固液分离。出料口则位于设备底部,方便将分离后的固体物质排出。乳制品固液分离机生产商

- 温州乳制品固液分离机 2026-09-19
- 垃圾渗透液固液分离机现价 2026-09-19
- 济南淀粉管式分离机 2026-09-19
- 内蒙古固液分离机有哪几种 2026-09-19
- 浓缩液管式分离机批发价 2026-09-19
- 合成粉体固液分离机生产公司 2026-09-19
- 青海固液分离机生产公司 2026-09-19
- 米浆脱水管式分离机价格 2026-09-19



- 01 上海液相高压制备液相生产厂家
- 02 乳制品管式分离机生产厂
- 03 天津低氮蒸汽发生器机组
- 04 江苏低温液体运输半挂车作用
- 05 连云港高耐磨旋切机刀片报价
- 06 哈维氏专属 蛭弧菌绿弧菌克星
- 07 安徽制造dcs应用范围
- 08 淮安不锈钢封头生产厂家
- 09 湖州WIP400温等静压机
- 10 镇江汽车零部件清洗机多少钱