日处理60吨水低温蒸发浓缩设备定制厂家
关键词: 日处理60吨水低温蒸发浓缩设备定制厂家 低温蒸发浓缩设备

 2026.09.21
文章来源:
机械加工乳化液废水怎么处理?低温蒸发实现减量降本机械加工、数控车床、五金打磨生产过程中,会持续产生废乳化液、切削液、清洗废水、含油废水。这类废水含油量高、COD高、乳化严重、难破乳、可生化性极差,属于工业高危难处置危废,是机加工企业环保整改的重点痛点。传统处理方式普遍存在短板:简单破乳沉淀无法达标,油水分离不彻底;委外处置价格昂贵,逐年涨价;常规水处理设备易油污堵膜、频繁报废,运维成本较高,严重制约企业正常生产。针对机械加工乳化液废水含油、粘稠、易结块、成分复杂的特性,低温蒸发工艺成为目前机加工行业稳定、省心、性价比高的处置方案。我司针对乳化液废水专属优化低温蒸发系统,搭载防油污、防起泡、防结垢智能程序,可直接对原液进行蒸发浓缩处理,无需复杂预处理,省去破乳、絮凝、沉淀等配套设备,大幅节省设备投入与场地空间。相比高温蒸馏,低温蒸发浓缩设备在处理易挥发组分时更具平稳性。日处理60吨水低温蒸发浓缩设备定制厂家
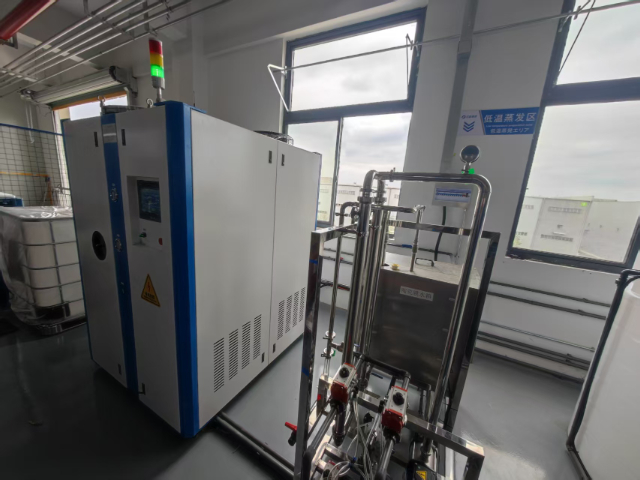
多行业低温蒸发器选型指南,按需定制实现废水减量资源化在工业环保整治常态化背景下,电镀、机加工、制药、食品、肥料、火电等多个行业面临废水 COD 超标、危废量大、危废处置成本居高不下难题,经济实惠、稳定节能、低能耗的低温蒸发器成为废水零排与资源化优先设备,不少采购方纠结如何选择适配工况的低温蒸发设备,可结合废水类型、日处理水量、物料特性、使用环境四大维度筛选靠谱厂家。从处理体量划分,设备规格覆盖小型到大型量产机型:日处理 300L、0.3 吨、0.6 吨、600L 小型低温蒸发设备适配实验室、小型加工厂;日处理 1 吨、2 吨、3 吨、4 吨、5 吨、6 吨、8 吨机型面向中小型生产企业;日处理 10 吨至 60 吨大吨位蒸发浓缩装置,可满足火电厂、大型化工园区大批量废水减量需求,所有机型均可支持按需定制、定制尺寸,源头厂家支持定制生产与厂家直销。工业废水低温蒸发浓缩设备应用案例低温蒸发浓缩设备对清洗剂废水减量明显,残液体积得到压缩。

电镀行业属于高耗水、高排污、高盐废水产出重点管控行业,生产过程中的前处理漂洗水、镀后清洗水、钝化废水电镀漂洗废水零排放方案:低温蒸发实现水95%回用+危废大幅减量:含有重金属离子、高浓度盐分与微量助剂,具有水质复杂、排放管控严格、处置难度大的特点。随着各地电镀园区零排放整改推进,传统简单过滤、沉淀处理方式已无法满足入园标准,废水外排受限、委外费用高昂、产能受环保制约,成为电镀企业发展的普遍痛点。针对电镀漂洗废水间歇性产出、盐分波动大、需稳定回用生产的行业特点,低温真空蒸发工艺成为电镀行业零排放改造的主流推荐方案。区别于高温蒸发易结垢、易重金属析出、能耗高的弊端,低温蒸发在较低真空低温环境下完成水汽分离,有效保留水质稳定性,杜绝二次污染,适配电镀生产线24小时连续运行需求。
在危废减量化处理领域,低温蒸发浓缩设备展现出了巨大的经济与环境价值。许多工业生产过程中产生的高浓度废液、母液属于危险废物,其处置成本高昂且运输风险大。该设备能够将这些液态危废进行深度浓缩,大幅减少其体积与重量,从而实现源头减量。浓缩后的残渣含水率极低,不*降低了后续危废处置的费用,还规避了液体运输过程中的泄漏风险。部分浓缩液甚至可以直接作为副产品进行资源化利用。这种“减量+资源化”的双重策略,为企业危废处置难题、降低合规成本提供了一条切实可行的技术路径。低温蒸发浓缩设备适合高盐废液处理,在低温工况下完成水分分离浓缩。
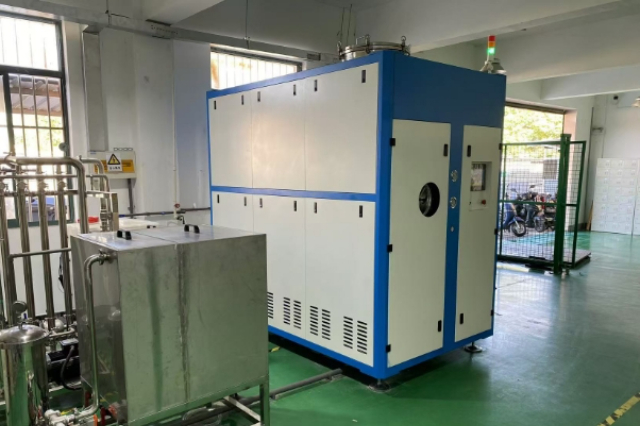
线切割废液处理:在生产过程中,需大量使用乳化型线切割液。随着设备连续运行,切割液因混入金属屑、油污及杂质而逐渐失效,形成高浓度、高乳化、难降解的快慢丝线切割废液,含油量达5%~10%,COD超20,000mg/L。ZKDW-S1000L热泵低温蒸发浓缩系统1.设备在-96kPa至-98kPa负压环境下沸点降低,40℃-45℃低温蒸发。得益于低温运行环境,设备内部结垢、腐蚀等问题减少,关键部件磨损更慢,从而延长了检修周期。2.只需接电,热泵能量梯级回收,吨水电耗150kW·h,较传统节能35%-45%。3.设备全自动运行,PLC+物联网平台,远程监控pH、TDS等参数,自动调节浓缩比。4.冷凝水回用:蒸发出的冷凝水质清澈,COD<100mg/L。5.高浓缩倍数:废液体积可缩减至原体积的5%~10%,降低了危废处置量6.模块化设计:设备采用标准化模块,可快速拆装迁移三、客户证言-冷凝水达《污水综合排放标准》(GB8978-1996)一级A标准,直接纳管排放或回用于生产;-处理过程无废气排放,残渣符合危废分类标准,顺利通过地方生态环境部门检查实现废水“减量化+无害化”,避免因超标排放面临的环保罚款风险;-使用智康低温蒸发设备后,年节省危废处置费超60余万元。这款低温蒸发浓缩设备适用于多种工业废液,依靠低温环境完成物料浓缩作业。日处理60吨水低温蒸发浓缩设备定制厂家
低温蒸发浓缩设备配有安全联锁,超温时会自动暂停加热。日处理60吨水低温蒸发浓缩设备定制厂家
热泵低温蒸发浓缩设备使用建议:先做水样实验,确认结晶行为与设备匹配性;长期运行建议:建立“定期清洗+状工业废水用低温蒸发技术如何处理?——原理、流程、案例、回用路径一次说清一、技术:把“100°C”降到“30–50°C”1.真空降压:用真空泵把蒸发室压力降到负0.09MPa,水的沸点随之降至30–50°C。2.热泵循环:压缩机把蒸发出的低温蒸汽压缩升温,再把热量回送给原水,形成“自热循环”,吨水电耗45–70kWh,为传统蒸发的1/3。3.温和蒸发:低温抑制有机物分解、结垢和腐蚀,适合高盐、高COD、含重金属或热敏性废液。二、典型工艺路线(以苏州智康ZKL系列为例)1.预处理•篮式/袋式过滤→除悬浮物•pH调节→抑制腐蚀、氨逸散•软化/除氟→降低结垢风险2.低温蒸发浓缩•真空度:–0.096MPa•蒸发温度:35–45°C•浓缩倍数:10–30倍,出水TDS≤100mg/L,COD≤30mg/L。3.结晶/干化(可选)•浓缩液进入刮板或离心结晶器,得到纯度≥95%的工业盐或重金属盐饼,可直接出售或回炉。4.产水回用•冷凝水电导率≤100μS/cm,可回用于冷却、漂洗、绿化等,实现“近零排放”。日处理60吨水低温蒸发浓缩设备定制厂家

- 中药行业低温蒸发浓缩设备行业动态 2026-09-20
- 低温低温蒸发浓缩设备定制 2026-09-19
- 节能浓缩设备废水处理厂家 2026-09-19
- 萃取低温浓缩提浓设备经典案例 2026-09-19
- 电镀含银低温蒸发浓缩设备客户案例 2026-09-19
- 日处理25吨水低温蒸发浓缩设备分销商 2026-09-19
- 口碑好低温蒸发浓缩设备客户案例 2026-09-18
- 节能浓缩设备哪家好 2026-09-18



- 01 苏州多功能教室讲台生产厂家
- 02 变频涂料涡轮砂磨机批发商
- 03 黑龙江大功率高压分散机代理
- 04 镇江食品过滤器
- 05 云南航空机械加工来样加工
- 06 河南口碑好空压机
- 07 江苏苏州BF自动离心机哪家专业
- 08 宁夏S700二手兄弟机床买卖厂家
- 09 江苏离心风机生产厂家
- 10 吉林品质油缸哪家好