九江工业园区RO浓水脱氮案例
关键词: 九江工业园区RO浓水脱氮案例 RO浓水脱氮

 2026.09.21
文章来源:
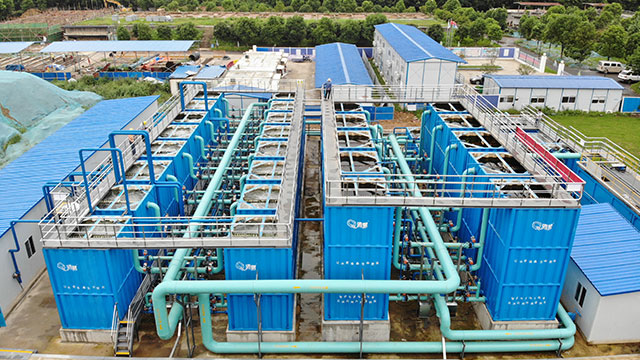
为帮助客户降低项目投入压力与出水达标风险,深圳清泉还可提供设备租赁服务。客户无需一次性投入大量资金购置设备,即可快速用上成熟可靠的脱氮装备,以更低的门槛解决RO浓水脱氮难题。租赁模式下,客户可将更多精力放在重要业务上,而把脱氮达标的技术风险转交给专业厂商。这种灵活的服务模式,为资金紧张或短期应急的项目提供了高性价比的选择,也让客户在环保合规与成本控制之间找到了更从容的平衡点。灵活的服务模式,让良好技术惠及更多有需要的业主。水流氮气同向排出,深圳清泉上向流反硝化滤池处理RO浓水无需驱氮操作。九江工业园区RO浓水脱氮案例
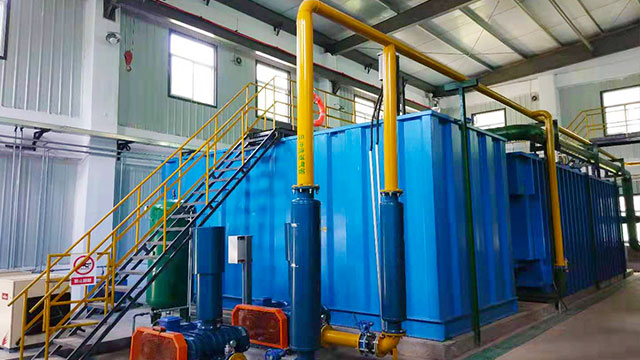
双碳目标下,水处理行业也在追求降碳减耗。RO浓水处理项目,碳源药剂生产、运输、投加都会产生碳排放,碳源消耗量越大,项目碳足迹越高。传统下向流滤池因为进水复氧,单位总氮去除需要消耗6‑10份碳源;而隔绝空气的上向流工艺,碳源投加比可控制在3‑5:1,同等TN去除量条件下,碳源消耗大幅下降,直接降低药剂费用,同时减少碳排放。除了碳源节省,上向流滤池纳污量大,反洗周期延长,反冲洗水泵、风机启停频次下降,水电能耗同步降低。对于大规模RO浓水处理项目,日积月累,节能降碳带来的经济效益和环境效益十分可观。另外有一些厂家使用硫自养反硝化,由于硫基复合滤料受国际形势变化导致价格暴涨(2倍以上),运行成本远高于常规投源投加量,同时硫自养反硝化会产生副产物硫酸盐,增加了盐浓度还会增加滤料板结的风险,不适合用于高盐、高碱、高硬的RO浓水脱氮。宣城专业RO浓水脱氮方案深圳清泉上向流反硝化滤池模块化装备可搬迁复用,RO浓水改造实现绿色低碳建设。
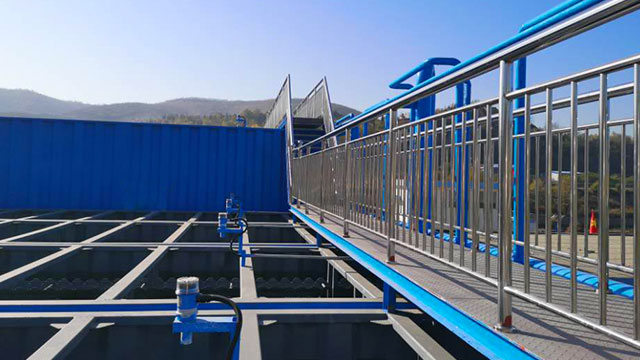
再生水被称为城市的"第二水源",其回用率提升已成缓解水资源短缺的重要举措。在再生水深度回用系统中,回用率越高,系统产水任务越重,伴生的浓水排放量也同步攀升。回用过程具"浓缩"特性:进水中盐分、总氮等在浓水侧富集。当更多城市与园区将回用率推向更高水平,浓水排放量与浓度同步走高,传统处置路径难以为继。其中浓水脱氮尤为关键:总氮关系受纳水体富营养化与达标排放,而浓水高盐、低碳氮比又抬高生物脱氮难度,使之成为制约回用效率的关键瓶颈。作为打通回用落地的关键一环,浓水脱氮正成为行业不可回避的课题,也为掌握成熟脱氮工艺的企业打开广阔市场空间。
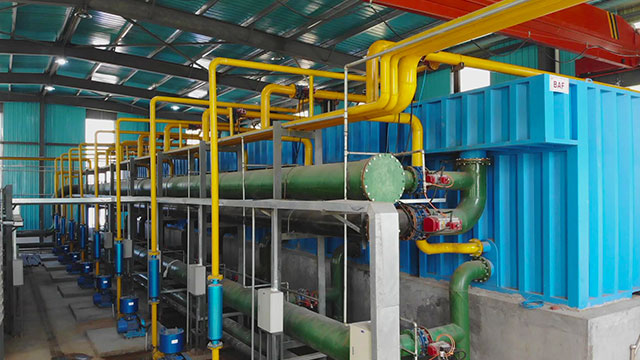
模块化水处理装备正在成为改造项目的新趋势。传统土建滤池,现场浇筑施工,周期长,受天气、土建施工队伍水平影响大;项目后期如果水量发生变化,构筑物很难扩容或搬迁。而深圳清泉模块化滤池装备全部在工厂完成预制生产,钢结构箱体,运输至项目现场后,只需要完成滤料、布水布气系统、管路阀门安装,管路对接、电气接线就可以投入调试,施工周期可以缩短50%。当企业产能调整,废水水量变化,模块可以灵活增减;项目搬迁,装备还可以整体拆卸异地复用。尤其适合RO浓水处理这类改造项目,快速落地,规避土建风险,绿色低碳可循环。底部封闭隔绝空气进水,深圳清泉的上向流反硝化滤池从源头消除复氧节约碳源。

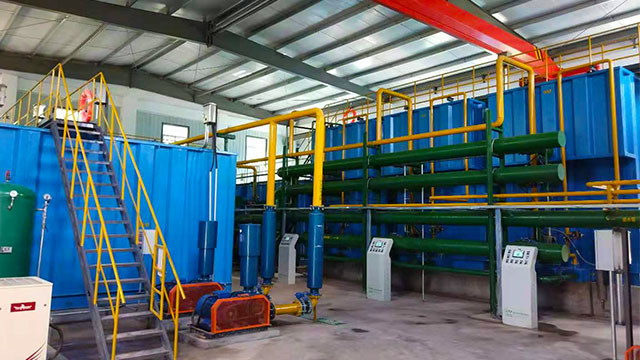
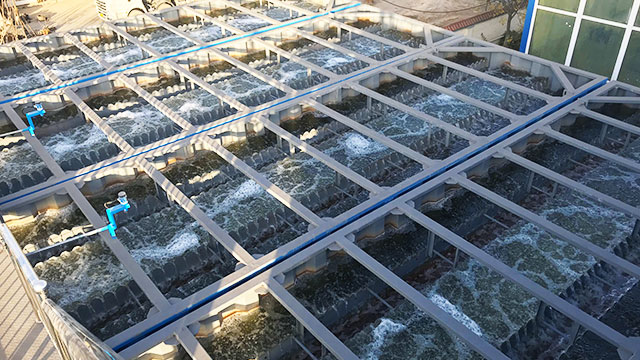
工业园区集中式中水回用项目,进水来源多,RO 浓水水质波动幅度更大,对脱氮工艺稳定性提出更高要求。不同企业排放水质差异叠加膜系统富集作用,浓水盐度、总氮波动频繁。深圳清泉上向流反硝化滤池,依托稳定生物膜体系,拥有较好抗冲击负荷能力。滤料反粒度结构分层截留污染物,延缓滤层堵塞;上向流促进氮气释放,维持滤层水力条件稳定。碳源投加系统跟随水质变化动态调整,减少药剂浪费,规避出水 COD 升高。模块化装备可多组并联,适配园区规模较大的浓水处理体量,单组模块单独管控,运维管理清晰。系统配套完整的自控与数据记录模块,便于园区运维中心统一管理,及时掌握水质与设备工况,支撑园区废水资源化设施长效运营。RO浓水高盐高总氮难处理,深圳清泉上向流滤池攻克脱氮痛点。金华工业园区RO浓水脱氮设备
RO 浓水如何处理回用?深圳清泉模块化装备,实现 RO 浓水资源化回收利用。九江工业园区RO浓水脱氮案例
随着工业废水回用与中水提质项目普遍落地,RO反渗透技术凭借优异的净水能力,成为园区与企业水资源循环的重要工艺。该工艺在产出良好品质回用水的同时,会持续产生20~30%的RO浓水,成为水处理系统长效运行的常见痛点。经RO浓缩富集后,浓水呈现水量集中、含盐量高、总氮富集突出的特点,污染物浓度远高于常规生产废水,传统工艺难以有效处理。若将RO浓水直接回流前端系统,会造成盐分与氮素不断累积,加重运行负荷,降低水处理运行稳定性。因此,稳定去除RO浓水总氮,是企业保障水循环平稳运行、实现节水提质的重要基础。九江工业园区RO浓水脱氮案例
深圳市清泉水业股份有限公司始创于1995年,深耕水处理行业多年,主营智能高效水处理设备的研发与供应,同时为客户提供适配的水处理解决方案,服务覆盖市政、工业、水产养殖等多个领域,尤其擅长水处理原位扩容改造。公司始终秉持“让水更清,生命更美”的使命,坚守为客户提供省心可靠的解决方案的初心,在项目推进过程中,重视与客户的长期联结,稳步打磨自身产品与服务能力。公司研发的ABM生物膜技术,可提升污水处理效率,降低项目运维成本,助力化解水处理行业多项现存痛点。公司业务覆盖全国多个省级行政区,已落地数百个水处理相关项目,持续在水处理领域深耕,以稳定的产品与服务,为客户创造长期价值。

- 泉州RO浓水脱氮工艺 2026-09-19
- 江门智能RO浓水脱氮工艺 2026-09-19
- 金华工业园区RO浓水脱氮案例 2026-09-19
- 抚州RO浓水脱氮案例 2026-09-19
- 诸暨专业RO浓水脱氮方案 2026-09-19
- 南昌RO浓水脱氮工艺 2026-09-18
- 金华高盐RO浓水脱氮案例 2026-09-18
- 石狮造纸RO浓水脱氮工艺 2026-09-18



- 01 内蒙古氨水法氨法脱硫施工
- 02 西藏加厚编织布公司
- 03 江苏工业园区污水厂复合碳源降本增效
- 04 杭州烤漆风淋室多少钱
- 05 上海储能柜防爆排烟泄压阀通风装置免拆卸
- 06 四川废加氢贵金属
- 07 广西物理除垢设备设备选型
- 08 广东无动力高效冷灰器设备
- 09 江门储能柜消音降噪通风装置生产厂家
- 10 水质在线监测一体化站房