机械压铸模具哪家好
关键词: 机械压铸模具哪家好 压铸模具

 2026.09.23
文章来源:
加工压铸模具需兼顾精度、强度与耐用性,结合不同的模具类型制定差异化的加工方案,确保模具适配各类压铸场景。对于结构复杂、易变形的压铸模具,需采用特殊的加工流程,从锻造、球化退火开始,经过多次粗加工与应力释放退火,减少模具变形风险,再进行淬火、回火处理,后续通过机床加工、电动加工等环节逐步细化,进行氮化处理提升表面硬度。对于常规压铸模具,加工流程相对简化,但同样需注重关键环节的把控,毛坯锻造采用六面锻造方法,反复绘制确保材质均匀,粗加工后进行应力释放退火,再经过精加工、热处理等环节,保障模具性能。加工过程中,冷却系统的加工尤为关键,需合理设计冷却水道的位置与孔径,确保模具在压铸过程中温度分布均匀,避免局部过热导致模具变形。同时,浇口与排气孔的加工需严格遵循规范,根据压铸材质的不同调整尺寸,锌合金压铸浇口通常控制在0.3-0.5mm,排气孔控制在0.06-0.1mm,确保金属液填充顺畅,减少压铸件气孔、飞边等缺陷。镁合金压铸模具通过特殊涂层,解决易粘模的行业难题。机械压铸模具哪家好

加工压铸模具过程中,需根据压铸产品的材质与生产需求,合理调整加工工艺,确保模具适配压铸生产工况。对于铝合金压铸模具,需注重模具的耐热疲劳性与耐磨性,选用H13热作模具钢,热处理后硬度控制在HRC44-52,同时优化冷却系统设计,避免模具因高温出现变形与磨损;对于锌合金压铸模具,可选用性价比更高的模具材料,同时调整浇口与排气孔的尺寸,确保金属液填充顺畅。模具的不同部位需采用差异化的加工工艺,型芯、型腔等直接接触金属液的部位,需进行精细化加工与表面强化处理,提升耐磨性与耐高温性;模架等辅助部件,可选用普通碳素钢,兼顾性能与成本。加工过程中,需注重模具的排气设计,排气孔需尽量宽而薄,根据压铸材质调整尺寸,确保压铸过程中产生的气体顺利排出,减少压铸件气孔缺陷,同时做好模具的表面处理,通过抛光、氮化等工艺,提升模具的使用寿命与压铸件表面质量。北京机械压铸模具制造压铸模具排气槽设计创新,将铸件气孔率控制在0.5%以下。
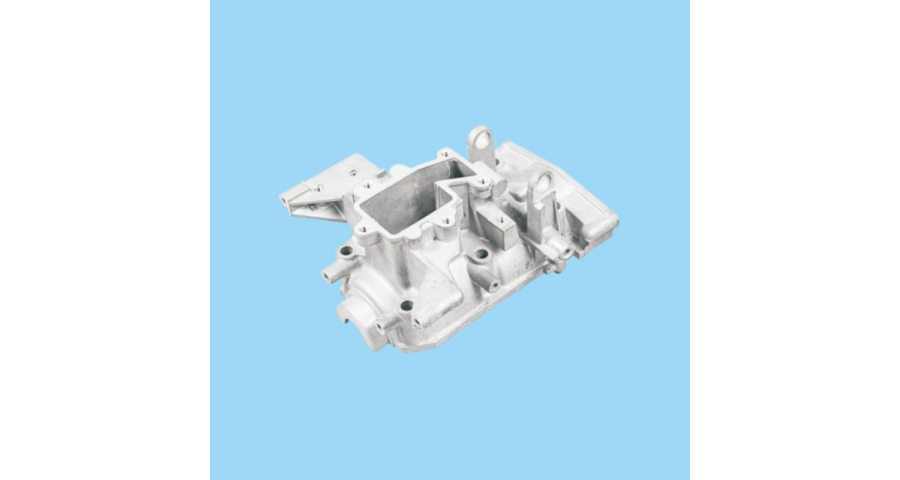
集成化是机械压铸模具适应复杂产品成型与高效生产的重要趋势,重心在于实现模具功能的多元化与生产流程的一体化。一方面,模具将集成更多辅助功能,如自动抽芯、自动顶出、自动检测、自动修复等,减少生产过程中的人工干预,提升生产效率与自动化水平;另一方面,模具将与压铸机、周边设备实现深度集成,形成一体化的压铸生产单元,实现从金属液注入到压铸件成型、检测、分拣的全流程自动化,提升生产效率与产品质量;此外,针对新能源汽车、航空航天等领域的大型复杂压铸件,模具将朝着大型化、集成化方向发展,集成多组滑块、抽芯机构与冷却系统,实现复杂结构件的一次成型,减少后续加工工序,降低生产成本;同时,模具的通用性与模块化设计将进一步提升,通过模块化组合,快速适配不同产品的生产需求,缩短模具开发周期,提升模具的适用范围与市场竞争力。
压铸模具的加工质量与工艺水平密切相关,需不断优化加工工艺,引入先进的加工技术与设备,提升模具的性能与使用寿命。随着制造业向化、精密化发展,压铸模具的精度要求不断提高,加工过程中需引入模流分析、有限元分析等先进技术,优化模具设计与加工方案,提前规避成型风险,减少模具缺陷。加工设备方面,逐步淘汰老旧设备,引入五轴加工中心、精密磨削设备、自动化检测设备等,提升加工精度与效率,实现模具的精细化加工。工艺优化方面,改进热处理工艺,采用分级淬火、等温回火等工艺,提升模具的硬度与韧性,减少模具变形;优化表面处理工艺,采用复合氮化、抛光等工艺,提升模具的表面性能,延长模具使用寿命。同时,加强技术人员的培训,提升专业技能,确保加工工艺的规范执行,保障模具质量稳定。热流道模具在铝压铸中的应用越来越普遍,能有效减少浇道废料并提高材料利用率。
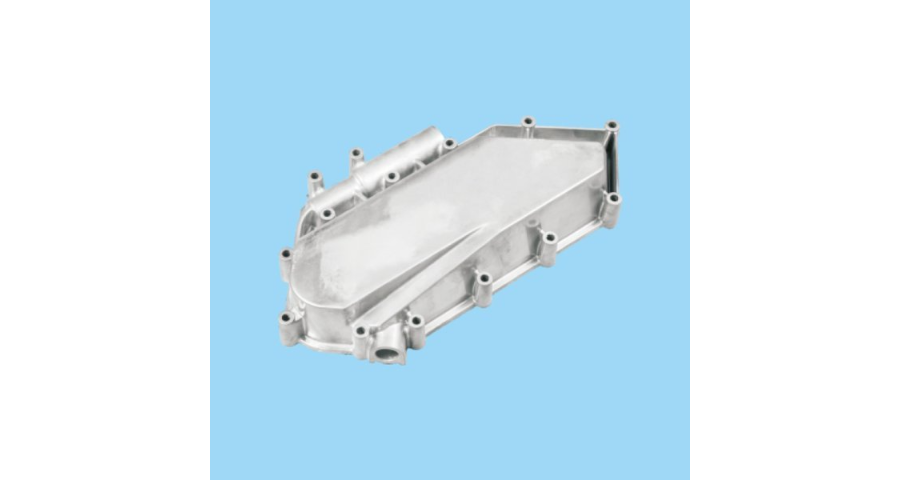
从汽车引擎的缸体,到3C产品轻薄的外壳,再到航空航天器件的精密部件,铝合金压铸件以轻量化、强高度、易成型的优势,渗透进现代工业的每一处脉络。而支撑这些复杂部件高效诞生的重心,正是铝压铸模具——它不*是铝合金熔液成型的“母胎”,更是连接材料特性、工艺设计与终端需求的精密纽带,决定着压铸件的精度、效率与成本,堪称现代制造业的“精密制造引擎”。铝压铸模具的本质,是一套为实现铝合金高压成型而设计的精密工装系统。其重心原理是将熔融的铝合金液,在高压作用下高速注入由模具型腔构成的预设空间,经快速冷却凝固后,形成与型腔轮廓完全一致的压铸件。这一过程看似简单,实则是材料科学、力学原理与精密加工技术的深度融合,模具的每一个细节,都直接决定着较终产品的成败。高导热合金材料的应用,使压铸模具热疲劳寿命提升至10万次以上。宁波自动压铸模具
铝压铸模具的表面粗糙度直接映射到铸件表面,抛光等级越高,铸件外观越好。机械压铸模具哪家好
试模阶段严禁强行高压生产,避免未发现的模具缺陷引发炸模。每次试模记录压铸参数、模具温度、缺陷位置,结合模流分析对比,精细定位问题,不要盲目打磨型腔。压铸模具属于高价值工装,一套大型铝合金压铸模具造价数十万甚至上百万,科学的日常维护,能够成倍延长模具寿命,降低生产成本。很多企业模具过早损坏,根源是生产使用与保养不到位。开机前检查:冷却水路有无漏水;顶杆、滑块动作是否顺畅;分型面、型腔有无裂纹、粘铝;检查紧固件螺栓有无松动;预热模具,禁止冷模直接压铸,冷模突然接触高温铝液,巨大热冲击会快速产生热裂纹。机械压铸模具哪家好

- 上海铝合金压铸模具 2026-09-22
- 福建加工压铸模具 2026-09-22
- 宁波精密压铸模具价格 2026-09-22
- 浙江整套压铸模具技术指导 2026-09-21
- 整套压铸模具多少钱 2026-09-21
- 销售压铸模具厂家 2026-09-21
- 山东铝合金压铸模具生产厂家 2026-09-21
- 福建精密压铸模具技术指导 2026-09-21



- 01 广州超声波流量计厂家
- 02 日本BX补偿导线价格
- 03 宁夏微电脑智能充电机锂电池品牌
- 04 江苏二房东房源管理系统怎么选
- 05 医疗线路板设计
- 06 标准配电箱厂家有哪些
- 07 新能源3C电测连接器厂家
- 08 河南检修变频串联谐振耐压试验装置售后服务
- 09 六安老旧小区电气安全改造项目承接
- 10 福建1表位三相电表箱批发厂家