低温等离子手术电极铂铱合金尺寸
关键词: 低温等离子手术电极铂铱合金尺寸 医用等离子电极刀铂铱电极

 2026.09.23
文章来源:
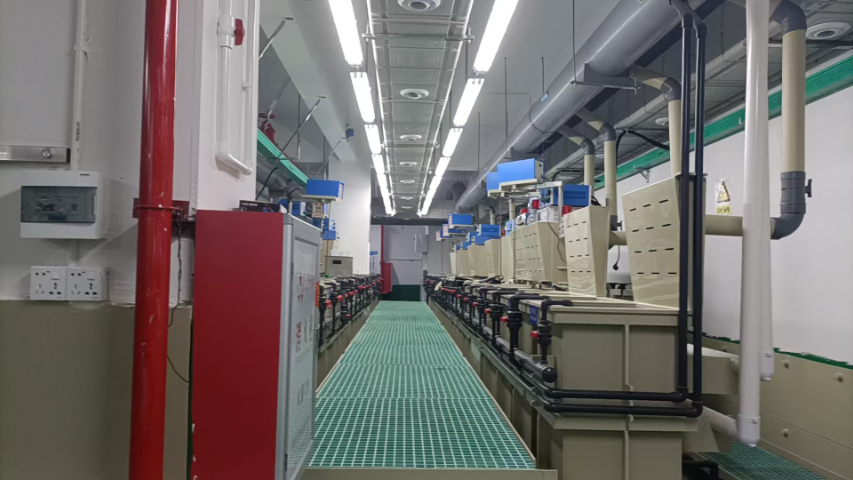
等离子刀铂铱电极的表面处理技术对消融性能和长期稳定性有不可忽视的影响,常见的处理方案包括电解抛光和功能镀层。电解抛光在精密医疗器械领域应用***,其原理是金属表面在电解液中作为阳极时,微观凸起处的电流密度高于凹处,凸起优先溶解,从而实现表面整平。电解抛光后铂铱电极的表面粗糙度Ra可从原始机械加工的0.2μm降至0.02μm至0.05μm,表面光洁度的大幅提升带来两方面好处:粗糙度降低减少了消融过程中组织残渣的粘附,改善了消融通道的清洁度和可视性;表面钝化膜的均匀性提升使放电界面的电学均匀性改善,有利于维持稳定的等离子弧。功能镀层方面,超疏水涂层(如氟碳聚合物涂层)是近年来受到关注的方向——疏水表面使组织液与电极尖头处形成更均匀的接触界面,有助于建立稳定的等离子鞘层,减少因接触不均匀导致的放电抖动。功能涂层的耐久性是一大挑战——反复使用中的等离子放电高温和高能粒子轰击会对有机涂层造成老化降解,需要在涂层开发时通过加速老化测试验证涂层在额定使用寿命内的功能保持率。公司 5 名材料专业人士,主导铂铱电极的研发设计工作。低温等离子手术电极铂铱合金尺寸
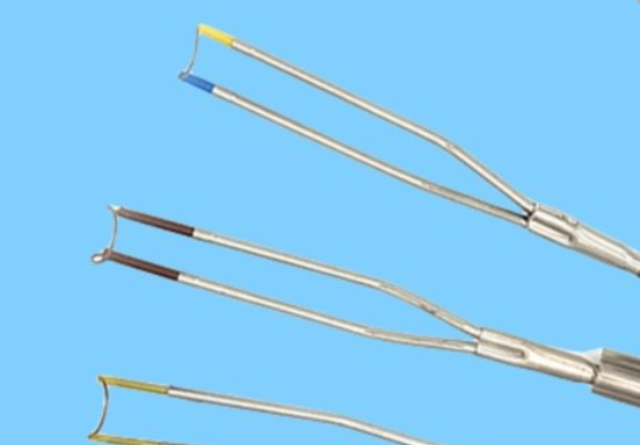
等离子刀电极中铂铱合金的配比设计是在导电性、耐溅射性、机械强度和加工成本之间寻求平衡的过程。不同临床应用场景对电极性能的需求存在差异,手术器械工程师通过调整合金配比来适应不同需求。在消融功率较高(如椎间盘等离子消融,功率可达200W至300W峰值)和电极尖头处正向温度较高(可达300°C至500°C)的应用中,通常选用铱含量偏高的配方(如85Pt/15Ir),以获得更好的耐高温和抗溅射性能。而在强调放电稳定性和降低组织碳化风险的精细切割应用中(如耳鼻喉软组织消融,功率通常控制在50W至100W),铱含量适中的配方(如90Pt/10Ir)更为适合,过高的铱含量反而可能因合金表面状态不均匀导致放电不稳定。需要指出的是,合金配比的变化对电极的生物相容性和化学稳定性影响极小——铂和铱在生物惰性方面几乎等价,关键的工程差异主要体现在物理机械性能层面。此外,铂铱合金的成分均匀性也是影响电极性能的重要因素——偏析组织(成分分布不均匀的区域)在放电过程中容易成为局部热点,加速局部损伤,因此真空熔炼工艺是保证成分均匀性的首先选择的生产方式。双极等离子电极铂铱丝批发高新技术企业资质,支撑铂铱电极技术研发创新。
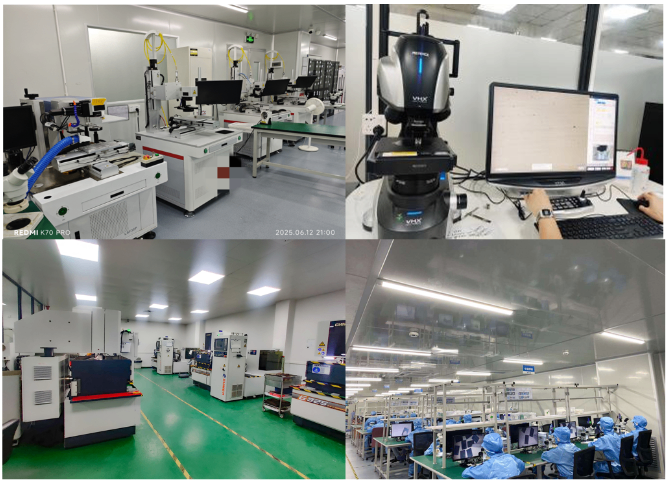
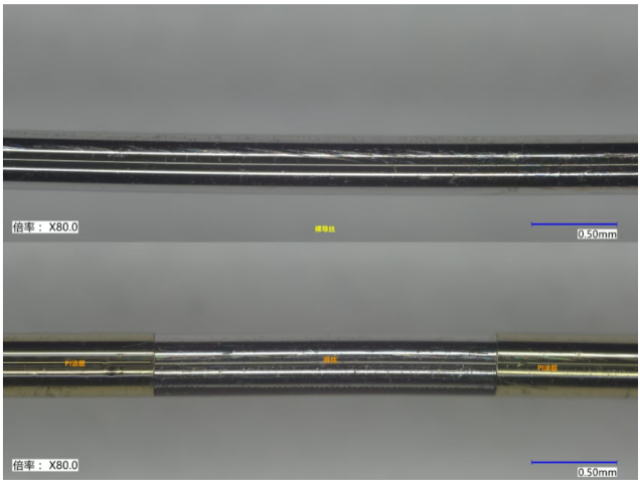
激光焊接是连接等离子刀手柄内部铂铱丝电极与导线的关键工艺,其接头质量直接关系到电气连接的可靠性和手柄的整体安全等级。激光焊接的优势在于:热输入高度集中、热影响区极窄、焊接变形小、且无需额外的焊接填充材料。对于铂铱合金与铜导线的异种金属焊接,激光焊接需要在工艺参数上进行精确优化——主要挑战在于两种金属的熔点、热导率和激光吸收率差异较大。铂(吸收率约20%,Nd:YAG激光1064nm波长)的热导率较高(71 W/m·K),而铜的吸收率极低(<5%)但热导率较高(400 W/m·K),铜侧的热量快速扩散导致焊缝区域的温度梯度极大,容易产生未熔合缺陷。优化的工艺策略包括:预热铜导线以缩小温度梯度;采用双脉冲激光序列(***脉冲预热铜,第二脉冲与铂侧同时熔化);在接头界面增加银基微熔覆层以改善润湿性。焊后检验通常包括:金相切片(观察焊缝熔合形态,确认无裂纹和大型气孔)、剪切力测试(接头抗剪切强度应≥50 N)和微焦点X射线无损检测(识别内部缺陷)。
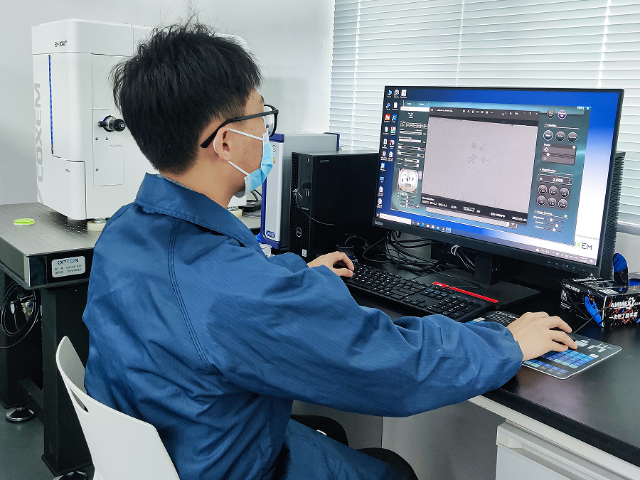
等离子刀电极放电性能的准确测试是质量控制和产品设计验证的基础,需要在模拟手术条件的实验环境中进行。放电性能测试的重点参数包括起弧电压、维持电压、等离子鞘层形态和消融效率。起弧电压测试使用稳压直流电源和高速示波器,测量从施加功率到等离子弧建立的时间(通常<1ms)和所需电压幅值,测量中电极尖头处浸没于模拟生理盐水(0.9% NaCl溶液)或0.25%透明质酸钠凝胶(模拟软组织电阻特性)中。维持电压的测试则在连续消融过程中实时记录电压波形,关注波形的平稳度和峰值。消融效率测试通常使用标准化的组织模型——牛肝或猪肌肉是**常用的模拟组织,其含水量和电阻特性接近人体软组织。消融体积的测量方法包括:组织切片后用卡尺测量消融通道直径和深度,或使用3D光学扫描仪获取消融坑洞的精确三维轮廓。等效消融体积除以消融时间即为消融速率(mm³/s),这是不同品牌电极进行性能对比的定量指标。此外,放电稳定性测试需要在连续激发条件下(模拟实际手术中的反复***开关动作)监测阻抗和电压的变异系数(CV),CV值越低说明放电特性越稳定。国家高新技术企业打造,铂铱电极产品品质有保障。
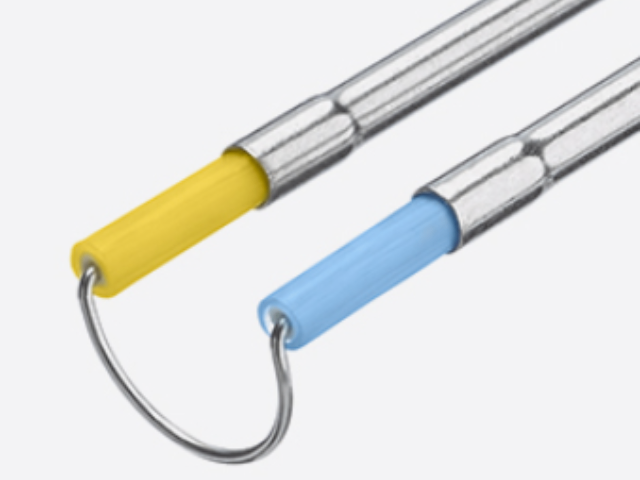
等离子刀电极的材料选择历史上曾尝试过多种替代方案,包括纯铂、纯钨、钨铼合金、钛合金镀金以及不锈钢等。纯铂电极的优点是化学稳定性佳、生物相容性无可挑剔,但抗溅射性能不足——在等离子高能粒子持续轰击下,铂的表面溅射速率约为铱的5至8倍,导致电极尖头处在多次使用后几何轮廓逐渐钝化,放电特性和消融效率随之衰减。钨和钨铼合金的熔点较高(钨熔点3422°C),理论上耐温性能优异,但钨在等离子环境中的放电稳定性存在问题——钨的二次电子发射系数较高,容易导致弧光放电(arc discharge)失控,尖头处温度急剧升高和组织过度碳化风险。钛合金镀金电极在中低功率应用中具有一定成本优势,但镀金层在高功率长期使用后存在剥落风险,剥落的金属碎屑可能残留在消融通道内引发远期安全隐患。铂铱合金通过两种贵金属的协同作用,在耐溅射性、放电稳定性和生物安全性之间取得了当前技术条件下的优的平衡,这也是其成为等离子刀电极行业标准材料的主要原因。医用等离子电极刀铂铱电极适配医疗领域电极使用需求。双极等离子电极铂铱丝生产厂家排名
公司磁控溅射技术,可用于铂铱电极表面改性处理。低温等离子手术电极铂铱合金尺寸
等离子刀电极尖头处的尺寸规格直接决定消融通道的宽度、消融效率和目标组织的精确性,是产品设计中**重要的几何参数。不同临床应用对尖头处尺寸的需求差异极大:耳鼻喉科鼻甲消融用的电极尖头处直径通常在0.4mm至0.8mm之间,长度3mm至5mm,细小的尖头处提供精确的消融控制,适合鼻甲黏膜下组织的选择性消融;骨科椎间盘消融用的电极尖头处直径稍大(0.8mm至1.2mm),需要更长的有效消融长度(5mm至10mm)以覆盖椎间盘髓核的消融范围;泌尿外科前列腺消融的电极则可能需要更大的消融半径,电极尖头处或刀头面积相应增大。在一次性耗材设计中,尖头处尺寸的公差通常控制在±0.05mm以保证批内一致性——过大的正公差会导致消融效果超出预期范围(如打孔过大导致出血增加),过大的负公差则使消融效率低下甚至无法有效消融组织。对于可重复使用电极,尖头处的磨损消耗后尺寸会逐渐偏离初始规格,需要规定最大允许磨损量作为使用寿命的判断依据,临床上通常以消融效率明显下降(如消融时间延长50%以上)作为更换指征。低温等离子手术电极铂铱合金尺寸
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!

- 钛材镀铂加工批发价 2026-09-21
- 等离子电极铂铱材料分析检测厂家 2026-09-20
- 耳鼻喉科等离子电极铂铱材料性能指标 2026-09-20
- 铂铱 25 合金等离子电极加工服务 2026-09-20
- 铂铱合金等离子电极与钛合金电极对比 2026-09-20
- 医用陶瓷封装吸气剂 2026-09-20
- 潍坊机器人驱动腱绳与端子厂家 2026-09-19
- 机器人驱动腱绳与端子进口采购 2026-09-19



- 01 榆林本地西门康代理商货源充足
- 02 合肥哪里有西门康代理商哪里有卖的
- 03 苏州半导体零部件供应
- 04 河北消费电子差分晶体振荡器输出方式
- 05 TR3-440VAC
- 06 佛山6D屏LED显示屏配件
- 07 贵州无线国产芯片测试验证
- 08 金锡焊料振动测试
- 09 浙江多品类连接器制造商
- 10 上海小间距LED显示屏厂家推荐