浙江制造龙门加工
关键词: 浙江制造龙门加工 龙门加工

 2026.09.24
文章来源:
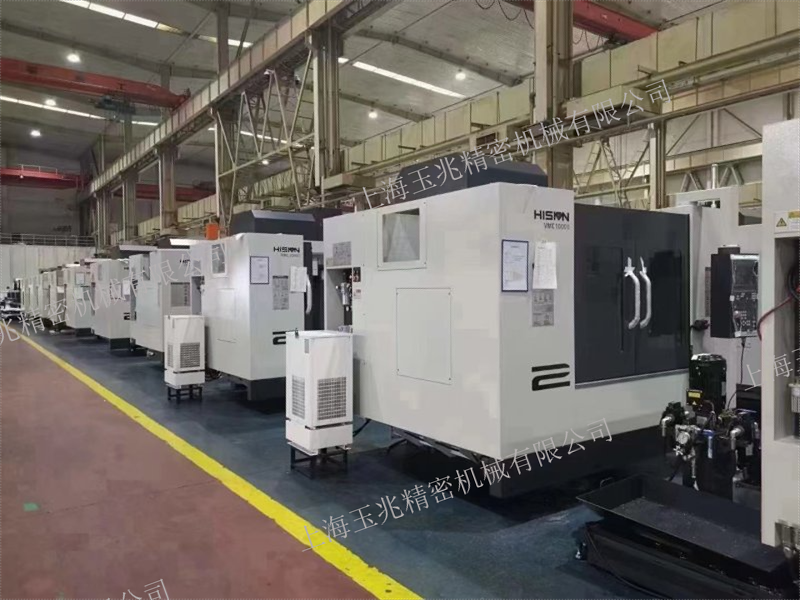
经济型龙门加工中心深受中小企业青睐,这类设备在保证基本加工精度和效率的前提下,能有效控制采购成本,适合批量生产中小型工件或对精度要求适中的加工场景。企业在选择供应商时,会重点关注设备的性价比,既希望价格合理,又不能在关键性能上打折扣。宁波海天精工机械有限公司在经济型龙门加工中心的研发上,通过优化结构设计和生产流程,在降低成本的同时保留了重要性能,如稳定的刚性结构和可靠的数控系统。上海玉兆精密机械有限公司作为海天的经销商,深谙中小企业的成本考量和生产需求,能为其推荐具性价比的海天经济型龙门加工中心,同时提供灵活的采购方案和必要的技术支持,让中小企业以较低投入获得可靠的加工设备,提升生产竞争力数控龙门加工中心,提高企业的自动化水平。浙江制造龙门加工
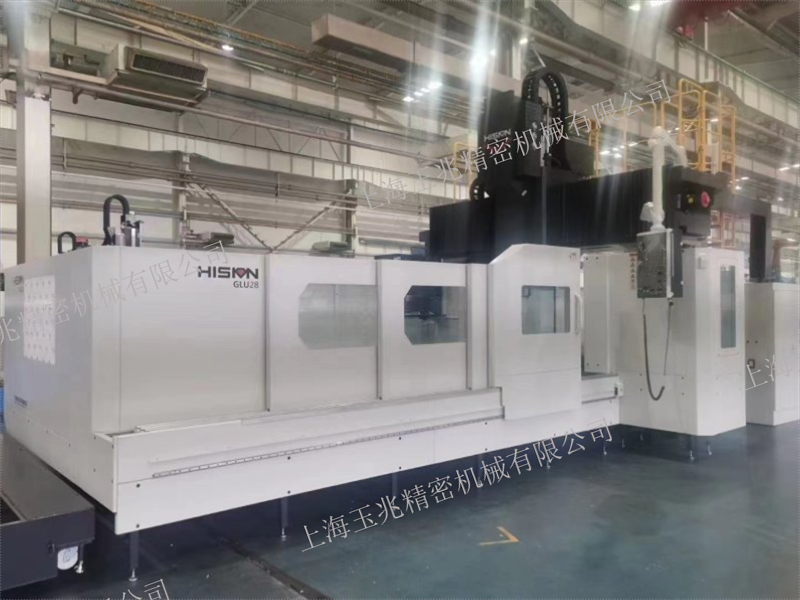
切屑如果留在加工区,轻则影响表面质量,重则缠绕刀具造成停机。龙门加工中心的排屑方案通常按部位布置:分布在工作台两侧各一套螺旋排屑器,负责把落入床身区域的切屑推送到端部;设备端部设有提升链板式或链式排屑器,把切屑提升并送入集屑箱。部分机型在工作台两侧各配一件链板式排屑器,切屑经提升后送入端部的集屑箱。切屑的形态与工件材料、刀具角度和切削参数有关,长条状切屑更容易缠绕,断屑不畅时排屑系统就会吃力,因此工艺上有时需要调整进给量或更换断屑槽型合适的刀具。排屑器的状态可以从声音和出屑量上判断,出现异常应及时清理并检查链条张紧情况。多台设备共用一个集屑区时,还要考虑转运频次与场地清洁,避免切屑堆积影响龙门加工现场的通行与安全,这一项在班组交接中通常也会被列入。在龙门加工的现场管理里,把排屑与清洁列为班末的一项常规工作,通常比事后集中清理更省事,集屑区的转运频次也可以按产量灵活调整。切屑的转运路线如果与实际布局不匹配,清理工作量会在几个月后显现出来。泰州自动化龙门加工模具用龙门加工操作指南指导正确装夹与参数设置,助力提升模具加工的精度与质量。
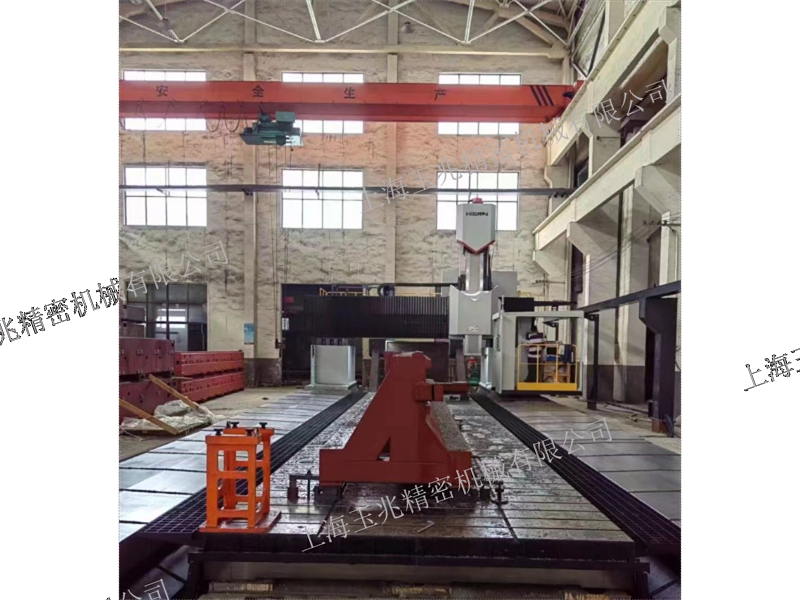
风电设备的零件有一个共性:单个尺寸大、单件重量高,加工面分布在几个方向上,批量又不像汽车零件那样密集。这类工况对设备的行程与承载提出了直接要求,也因此让风电设备龙门加工成为一个较为常见的应用方向。大型铸件的装夹需要稳固的支撑面,工作台的承重能力与台面尺寸要能容纳工件及其夹具;加工内容往往包含平面、法兰面与孔系,多面加工可以减少翻身次数,让各面之间的位置关系更容易保持一致。设备在配置上通常要考虑较长的X向行程与足够的Z向可达深度,主轴需要兼顾大余量去除与精加工的两段需求,齿轮变速配合恒温冷却的方式能够覆盖这类跨度。厂房条件同样要跟上,地基、吊装与用电容量需要在设备到货之前落实,安装场地的环境温度与粉尘浓度也应按设备安装要求控制。把典型工件的图纸与重量区间整理出来再谈龙门加工的配置,沟通效率会明显提高。设备安装场地的环境温度通常建议控制在17℃至25℃之间,湿度与粉尘浓度同样需要按设备安装要求落实,这些条件对长周期连续加工的尺寸稳定性有直接影响。
零件翻身一次,就要重新找正一次,累积的误差和花掉的时间都落在这一翻一正之间。五面加工的意义正在此处:通过配置滑枕、万向铣头或回转工作台,龙门加工中心可以在一次装夹下完成工件顶面、侧面以及倾斜面的加工,减少反复装夹的次数。加工面之间沿用同一套基准,位置关系由机床自身的几何精度来保证,批次之间的差异也更小。对形状复杂、加工面多的大型零件而言,这种能力直接关系到整体加工效率与一致性。海天精工的GRU30E×40是工作台移动、横梁升降的龙门五面加工中心,双立柱龙门结构稳固,配置400×400mm方滑枕,主轴采用进口精密轴承与恒温冷却,齿轮变速箱提供三档液压变速,扭矩输出较大,适合重切削工况;该机型的W轴采用双电机驱动双丝杠并带同步补偿,配液压平衡与杠杆夹紧机构。采用五面加工思路编排工艺时,需要提前把各面所需的刀具、余量分配和压板位置一起排出来,否则反而会因为装夹干涉而增加工时,龙门加工的效率优势也就难以体现。工艺与设备的配合需要提前谈清楚,尤其是刀具清单与压板位置,谈得越具体,后续调整的次数越少。定制化龙门加工市场报价根据配置差异有所不同,可贴合企业特殊加工需求定价。
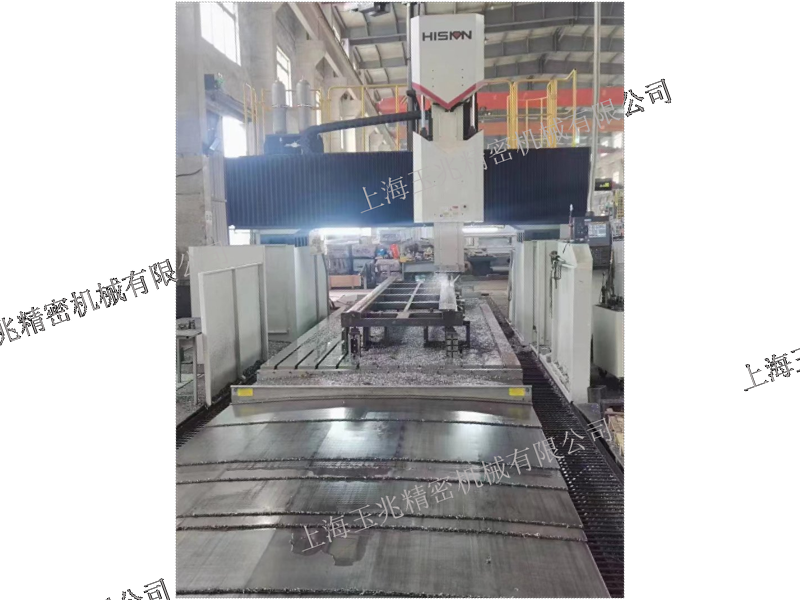
刀具是与工件直接接触的部件,它的状态在很大程度上影响着加工结果。龙门设备上加工的工件往往尺寸大、余量多,因此刀具的选择要兼顾强度与可达性。刀具冷却方式通常有两种:切削液装置用于把热量与切屑从加工区带走,切削吹气装置则适合不希望切削液残留的部位,两种方式可以按工序分别使用。冷却液箱容量较大的机型在连续切削时更能保持液温稳定。部分机型可选配刀具测量系统,刀具长度测量传感器安置在工作台后端,用来测量刀具长度,所测值与预置参考值之间的差异作为刀具偏移量放入偏移量寄存器,也可通过数控装置提供的刀具长度补偿功能实现补偿。刀柄规格需要与主轴前端匹配,装入前应确认锥面清洁与拉钉紧固,避免因装配问题造成龙门加工尺寸的波动,刀具的动平衡状态同样值得在装刀环节留意。刀具的装夹长度与刚性与加工结果关系密切,悬伸过长会削弱刀具端的稳定性,因此在使用长刀具加工深腔部位时,切削参数需要适度保守,龙门加工的工艺文件里通常会对这类情况单独说明。数控龙门加工中心,促进产业链上下游协同发展。南通定制化龙门加工中心选型指南
海天龙门加工中心,处理重型工件游刃有余,工艺精湛,运行稳定,助您实现高效生产目标。浙江制造龙门加工
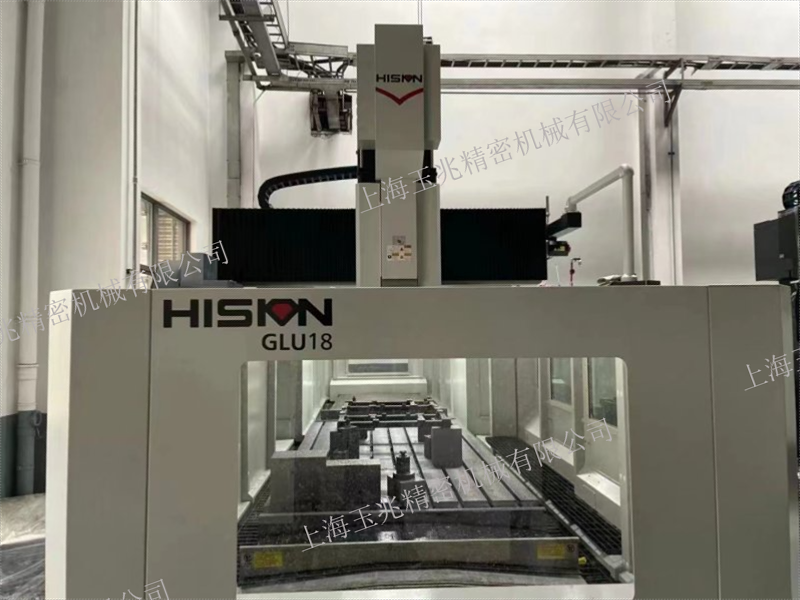
模具的形状复杂,型腔深浅不一,加工时既要保证轮廓的跟随性,又要照顾到深腔部位刀具的可达性。模具加工龙门加工通常要面对尺寸偏大的模架与型腔件,因此行程与刚性是前提条件。滑枕的截面与导轨的支撑方式影响刀具在大悬伸状态下的稳定性,导轨副采用贴塑板配合中频淬硬滑动导轨、再加强力润滑,是让滑枕在粗加工与精加工之间都能站得住的一种做法。主轴轴承与恒温冷却关系到长时间连续切削时的尺寸稳定性,而齿轮变速的高低两档可以让同一台设备兼顾大余量去除与表面成形。定梁结构的GLU28系列与高速定梁结构的MOU28×50,都把模具列入了适用领域,区别在于侧重的加工特征与节奏。加工模具时,程序余量分配与刀具磨损的跟踪同样重要,前者决定表面质量,后者决定批次之间的尺寸是否一致,刀具寿命按加工件数或时长记录,比凭手感更换更有依据。模具零件在精加工之后往往还需要钳工修整,设备加工留下的余量是否均匀,直接决定后续修整的工作量,因此在编程阶段合理安排粗精加工的余量分配,是龙门加工使用中值得下功夫的一环。浙江制造龙门加工

- 重型龙门加工怎么样 2026-09-22
- 浙江耐高温卧式加工中心安装流程 2026-09-22
- 松江区龙门加工厂家 2026-09-22
- 江苏智能自动化卧式加工中心靠谱的厂家 2026-09-21
- 上海生产线配套立式加工中心批量采购 2026-09-21
- 稳定立式加工中心 2026-09-21
- 镇江龙门加工操作 2026-09-21
- 复杂件加工用卧式加工中心批发 2026-09-21




- 01 宁波复合式二总线气体探测器上门安装
- 02 重庆多功能检漏机厂家直销
- 03 湖南种植养殖电化学气体传感器怎么选
- 04 杨浦区简易登车桥维修电话
- 05 石家庄商用全自动洗脱机
- 06 深圳多功能工业防尘设备哪家好
- 07 北京耐高温PDCPD设计
- 08 河北变螺距螺杆真空泵定做
- 09 江苏销售SANWA商家
- 10 上海伺服旋转平台