药品管道安装市场报价
关键词: 药品管道安装市场报价 管道安装

 2026.09.27
文章来源:
制洁净管道工艺对焊接的要求:1)焊接施工开始前需提交各相关施工方案,并在各工序作业前分工序做技术交底。需提交的方案包括:洁净管道施工方案、洁净管道焊接程序、内窥镜检测程序;2)焊工应经相关劳动部门培训合格,并持有特种作业操作证。自动焊机操作的焊工应提供相应的洁净管道自动焊接培训的证明材料。3)依据设计要求和该项工艺的要求,对所有参加该专项洁净管道施工的全部人员进行专项质量培训,明确正确做法及作业要求;4)焊接使用的净化气体(用在被焊接管道的内表面)和保护气体(担当外部焊接部分的保护层)应提供完整的质量,包括氧含量和水分含量。5)在不能进行自动焊接的焊缝,可选择经验丰富的焊工实施手工焊接。6)所有的焊缝应没有蚀损斑、针一样的孔、腐蚀标记和点固焊缝印记等,内外表面无明显凹凸;7)必须按照方案和工序技术交底的要求在施工过程中严格检查;8)预制焊缝、现场焊缝都要按照检测比例的要求,及时进行内窥镜检测。当有X光无损检测要求时,按照设计要求的比例进行抽检;制工程GMP验证的需要,焊接施工过程的记录资料要及时如实建立,当工程现场的管理方有特殊要求时,按照其特殊要求执行。注重材料的选择与品质把控,所采购的不锈钢材料均符合高标准质量要求。在制要行业等对材料要求严格的领域!药品管道安装市场报价
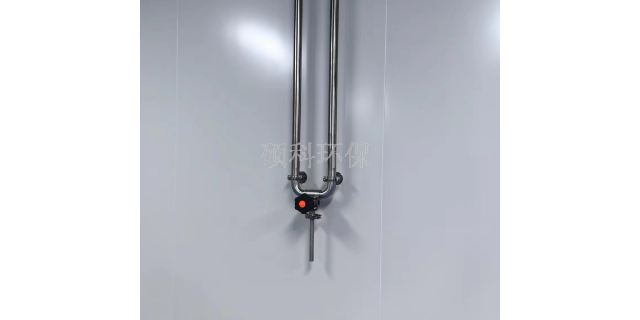
在制药行业中,注射水管道的安装质量直接影响水质稳定性及药品安全性,需严格遵循GMP规范及相关药典要求。清洗与灭菌系统集成在线清洗(CIP)管道需接入CIP回路,设计时预留清洗液进出口,确保清洗液流速≥2m/s,覆盖所有支管。常用清洗液包括纯化水、氢氧化钠()、硝酸(2%),需根据污染情况设定循环时间(通常30-60分钟)。在线灭菌(SIP)采用饱和蒸汽灭菌(121℃,30分钟),管道需设置蒸汽疏水阀,避免冷凝水积聚。蒸汽进口与出口位置需对称布置,确保灭菌无死角。灭菌后需进行微生物挑战测试(如枯草芽孢杆菌孢子测试),验证灭菌效果。二,支架与固定:防止应力与污染支架设计采用可调式不锈钢支架,避免直接焊接在管道上,防止应力变形。支架与管道之间垫食品级橡胶垫,减少摩擦损伤及静电积聚。防静电措施长距离管道需设置接地装置(接地电阻≤10Ω),防止静电吸附微粒污染水质。 药品管道安装市场报价管道支架间距应符合规范,防止管道下沉。
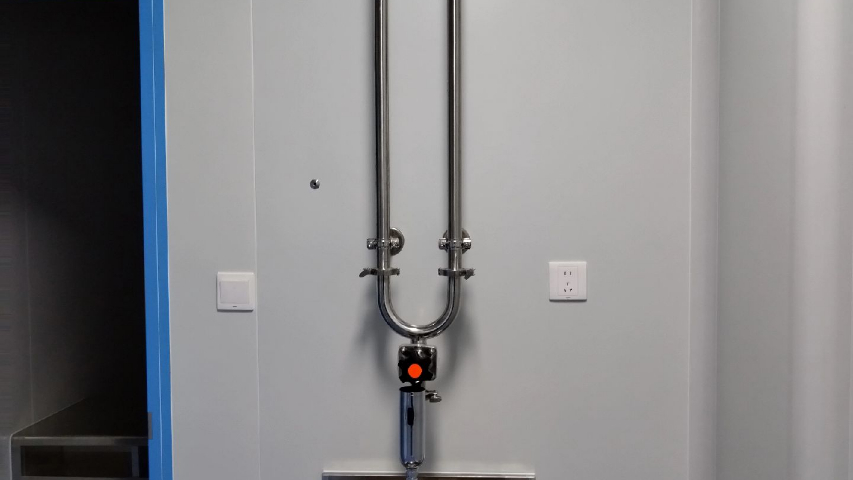
翮硕316不锈钢管道用于医用注射水设备时,焊接处理需严格遵循洁净标准和工艺要求,确保焊缝质量与管道内壁洁净度,避免污染注射水。具体注意事项如下:焊前准备管道切割采用**不锈钢切管机,切口平整无毛刺,坡口加工精度控制在±,去除表面氧化层及油污,用无水乙醇擦拭清洁。焊丝选用同材质316L不锈钢,直径匹配管道壁厚(通常),提前用**清洗去除油脂。焊接方式必须采用全自动钨极氩弧焊(TIG焊),避免手工焊接的不稳定性。焊枪需配备高频引弧装置,减少起弧时的氧化。保护措施焊接全程通,管道内部需提前充氩排氧(氧气含量≤50ppm),防止内壁氧化。焊枪氩气流量根据管径调整(通常8-15L/min),背部保护氩气流量为正面的1/2-2/3,确保焊缝两侧无发黑、氧化现象。
管道安装工程施工方案。安全文明施工及技术措施严格执行项目管理规程,施工作业前要对施工人员进行技术交底。根据本施工特点,应特别做好以下方面:1、气割设备如气瓶、气带等应完好无损,气瓶按规定放置,使用前去除周围易燃品,使用后收起妥当存放(乙炔必须安装回火器)。2、使用砂轮机打磨或切割材料时,应稳当操作,并配带防护眼镜。3、高空作业应派专职安全人员监护,防止工具、材料等任何物品掉落,交叉作业应拉好安全网,拉好警戒线。4、作业区域应设置明显的警示牌和标识牌,夜间施工作业区应有照明。5、施工人员必须着劳保装,施工用具、施工材料必须摆放整齐并不得抢占施工通道。6、夜晚施工作业及探伤作业应设置安全警示灯。7、所有用电设备应完好无损,严禁用电设备、工器具带行,用电设备应一机一闸且带漏电保护。8、夜间探伤作业应准确通知到各方人员,并拉好警戒线和警戒灯,并派专人在警戒线外警戒,防止人员进入射线影响区域。9、管道施工过程中,要合理选择固定点位置,尽量减少高空作业。10、脚手架的搭设实行三级验收制度,确保脚手架的搭设质量。管道安装前必须核对图纸与现场尺寸 。

洁净管道安装工程(1)洁净管道由于注射用水系统的特殊性,其连接不*尽量要求采用焊接连接,而且是全自动的惰性气体保护的轨道焊接,同时由于在技术夹层高度有限,夹层内风管等各种管线又错综复杂、焊接设备难以施展身手的情况下,首先要求各焊接处有一定的焊接空间;或者设计时注射用水管道区域周围尽量不要平行布置其他管线。(2)除主风管可首先施工外,在其它洁净管道施工前应优先安装注射用水管道系统;同时在其它管线施工时要对其作好一定的保护。(3)洁净管道的注射用水管系统则在洁净室间隔完成后再进行施工。(4)安装结束后、系统试压前,应保持管道内的干燥,避免管道内壁被现场产生的各种微粒所污染,而洁净管道中的亚铁性颗粒如果在管道内遇到水分,很快会产生不易察觉的腐蚀。洁净管道安装工程(1)洁净管道由于注射用水系统的特殊性,其连接不*尽量要求采用焊接连接,而且是全自动的惰性气体保护的轨道焊接,同时由于在技术夹层高度有限,夹层内风管等各种管线又错综复杂、焊接设备难以施展身手的情况下,首先要求各焊接处有一定的焊接空间;或者设计时注射用水管道区域周围尽量不要平行布置其他管线。(2)除主风管可首先施工外,在其它洁净管道施工前应优先安装注射用水管道系统。 系统试验(验收验收) 压力试验:水压 / 气压,按设计压力 1.5 倍保压,检查无泄漏、 1.5 倍保压,无泄漏无变形。药品管道安装市场报价
材料与应用边界拓展 塑料管道(PPVC):1950—70 年代工业化,耐腐蚀、易安装、卫生,颠覆民用与市政给排水。药品管道安装市场报价
在纯水设备的管道焊接环节,需从材质、工艺、质量控制等多方面严格处理,确保管道系统的洁净度与可靠性,一、焊接前的准备:材质与清洁双重把控材质要求选用316L不锈钢管材(符合ASTMA270标准),内壁电抛光处理至粗糙度Ra≤μm,降低微生物附着风险。焊接配件(弯头、三通等)需与管材同材质,且通过光谱仪检测成分(Cr≥17%、Ni≥12%、Mo≥2%),杜绝杂质污染。管道预处理焊接前用酒精或**清洁剂擦拭端口,去除油污、氧化层;采用无尘切割工艺(如轨道锯),避免碎屑残留。管道内壁用高纯氮气吹扫,确保焊接区域无粉尘、水汽等污染物。二、焊接工艺:自动化与惰性气体保护焊接方式采用全自动轨道焊接(如TIG焊),精细控制电流、电压、焊接速度(如10-15mm/s),确保焊缝均匀无气孔。禁止手工焊接,避免人为操作导致的焊瘤、夹渣等缺陷,降低死角风险(死角长度L/D≤3)。惰性气体保护焊接时管内充高纯氩气(纯度≥),流量5-10L/min,防止高温氧化形成焊渣,保证内壁光洁度。 药品管道安装市场报价

- 医院纯蒸汽发生器电话 2026-09-25
- 食品加工管道安装系统 2026-09-25
- 常州实验室注射水设备 2026-09-25
- 张家港医疗注射水设备 2026-09-25
- 龙港市医院纯水设备 2026-09-24
- 超纯水设备故障原因分析 2026-09-24
- 医药超纯水设备检修 2026-09-24
- 邳州碳酸锂超纯水设备 2026-09-24



- 01 湖南316风淋室供应商
- 02 云浮市球状活性炭
- 03 福建mvr蒸发器
- 04 光伏箱降噪一体化装置优势
- 05 贵州外省转移贵金属厂家
- 06 徐州沿河截污负压排水设备
- 07 无锡先进实验室仪表作用
- 08 袋式中效过滤器
- 09 四川一体化手动/电动通风装置满足高防护等级
- 10 广州智能一体化MBR污水处理设备厂家