江苏精加工铲钻推荐
关键词: 江苏精加工铲钻推荐 铲钻

 2026.09.27
文章来源:
做批量钻孔加工的厂商,常会碰到普通麻花钻刃磨麻烦、换刀耗时久、加工精度不稳定的问题,铲钻这类可换刀片的机夹式钻头,能很好适配各类工厂的钻孔需求。刀杆可重复使用,刀片更换操作简单,可直接在机床上完成更换,不用花费时间刃磨刀具,也不用反复对刀,减少停机等待的时长。刀片带有不同类型的涂层,可覆盖不锈钢、结构钢等各类金属和非金属材料的钻孔加工,不用为不同材质的工件频繁更换不同类型的钻头。刀杆的内冷设计,在深孔钻削时也能顺利排出切屑,带走切削热量,加工深度可高达25倍径,适配液压管件、压力容器管板等深孔加工需求。只需16个刀杆,就可以覆盖从ø9.5mm到ø114mm的钻孔需求,刀杆有侧固式直柄和锥柄两类,可适配市面上多数主流机床,减少刀杆的购置成本,长期使用下来可以节省不少耗材支出。螺旋槽铲钻支持按需定制槽型,针对特殊材质切削需求调整结构,满足企业非标加工需求。江苏精加工铲钻推荐

很多刚接触机夹式钻头的厂商,不太清楚一体式铲钻的具体功能和适用场景,这类刀具由刀杆和可更换的刀片组成,可适配传统机床和各类数控设备的钻孔需求。刀片的切削刃口带有断屑槽和分屑槽,可折断切屑,减小切屑宽度,便于切屑顺利排出,降低钻削过程中的扭矩,刀尖带有自定心刃口,钻芯比普通钻头更薄,可降低轴向阻力,加工出来的孔精度公差在+0.05到-0.05之间,可满足多数工况的精度要求。刀杆带有内冷设计,可连接机床的内冷系统,钻削过程中可带走切削热量,同时冲出切屑,加工深度可高达25倍径,可适配深孔加工需求。刀片带有不同性能的涂层,可覆盖不锈钢、结构钢等各类金属和非金属材料的钻孔加工,刀杆通用性强,只需16个刀杆就可覆盖ø9.5mm到ø114mm的钻孔需求,不用为不同孔径购置大量刀杆,减少耗材成本的支出。有相关需求可联系东莞市川山甲精密刀具有限公司,该公司深耕孔加工刀具领域,拥有完善的研发生产销售团队,可帮用户解决各类孔加工相关问题。江苏精加工铲钻推荐粗加工铲钻刀体韧性出众,持续毛坯切削作业,合理管控参数便可维持较长使用周期。
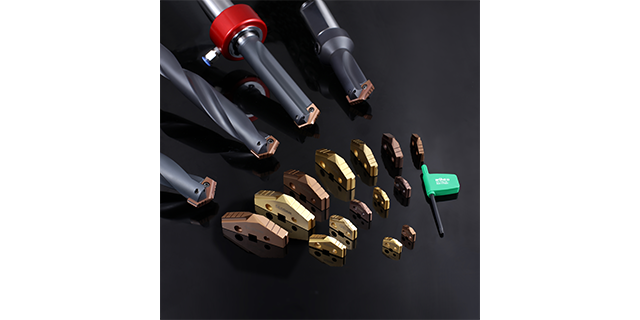
很多工厂采购孔加工刀具时,都会优先对比国产铲钻的采购及使用成本。国产铲钻的定价主要根据刀杆适配的直径范围、刀杆长度、刀片材质三个维度确定,粉末高速钢刀片的款型采购门槛更低,适配传统机床与数控机床中低速钻削工况,硬质合金刀片的款型适配高速钻削工况,价格稍高但使用寿命更长。铲钻只需16个刀杆就可以覆盖全直径范围的钻孔需求,一种刀杆规格可适配多个规格刀片,无需为每个直径单独购置刀杆,可大幅减少刀杆的购置成本。铲钻的钻孔综合效率是普通麻花钻的2~5倍,寿命比普通麻花钻提高3~5倍,长期使用摊到每个钻孔的成本远低于普通麻花钻,还能节省大量刀片刃磨、换刀的停工时间。小批量多品种加工的中小加工厂,选粉末高速钢款即可满足需求,大批量标准化生产的大型工厂,选硬质合金款的使用成本更低。
很多做液压油缸、管件生产的企业,需要加工深度较大的孔,普通长度钻头满足不了加工需求,加长铲钻就是针对这类深孔加工工况设计的产品,选择的时候结合自身加工工况挑选,就能适配生产需求。加长铲钻的刀杆做了对应刚性处理,经过真空热处理调质,韧性好耐磨性高,加工深孔过程中能保持稳定,不会出现刀杆晃动影响加工精度的问题。刀杆自带内冷设计,加工深孔的时候冷却液可以直达钻削位置,把切屑顺利排出孔外,解决普通深孔加工排屑不畅的问题,减少切屑残留对孔壁的划伤。选择加长铲钻的时候,要根据自身加工的材质和设备类型挑选刀片,传统普通机床可以选粉末高速钢系列刀片,CNC数控机床高速钻削的时候,可以选硬质合金系列刀片,中低速钻削也可以选粉末高速钢刀片,不同刀片适配不同加工转速,能发挥出好的使用效果。加长铲钻加工深度大,可以满足大倍径深孔加工需求,可换刀片设计,刀片磨钝之后直接在线更换就行,不需要把整支刀杆拆下来,节省换刀调整的时间,保持加工节奏。一款刀杆可以适配多个规格刀片,也能减少企业采购刀杆的支出,适配不同孔径的深孔加工需求,不管是小批量定制还是大批量生产都能适配。一体式铲钻主要作用为金属钻孔,自定心结构简化工序,适配绝大多数常规机械加工场景。
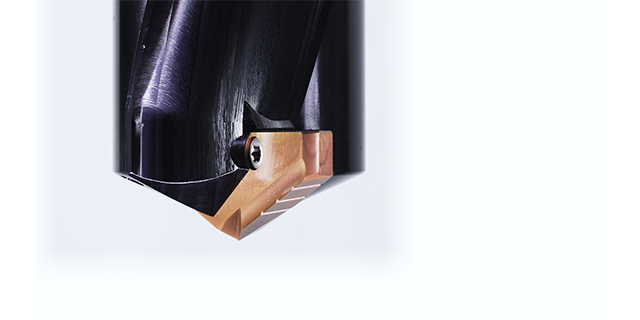
一直使用传统整体麻花钻的加工厂,换用可换刀片铲钻之后,都能感受到生产环节出现的不少正向变化。传统整体麻花钻刃口磨损之后,需要专门送外刃磨,等待时间长,经常耽误生产进度,遇上赶订单的时候更是容易影响交期。可换刀片铲钻不需要刃磨环节,刀片磨损之后可以直接在机床上在线更换,短时间就能完成替换,不需要拆下整把刀具,节省大量停机等待的时间。可换刀片铲钻的刀片有多种不同性能的涂层,可适配不同材质的工件加工,不管是不锈钢、结构钢还是其他常见加工材质,都能找到对应适配的刀片。刀杆采用内冷却设计,深孔钻削的时候,冷却液可以直接到达钻削位置,既能做好冷却,也能及时把切屑排出,保持钻削过程稳定。少量刀杆就可以覆盖大范围的孔径需求,不同柄型适配普通机床和数控机床,装夹连接都很方便,加工出来的孔精度稳定,能满足多数加工场景的公差要求。刀片本身的结构设计,可降低钻削扭矩,排屑更顺畅,还能提升工件表面光洁度,延长刀片使用时长。加长铲钻搭配内冷通道,合理设置切削参数,深孔加工能够规避各类安全隐患。江苏国产铲钻供应商
短款铲钻刀杆刚性充足,近距离钻孔不易震颤,规范装夹操作,能够保障现场作业安全性。江苏精加工铲钻推荐
当3C精密壳体加工厂的师傅对着铝合金小壳体上的ø10mm左右的微孔发愁时,选对小径铲钻品牌能省去不少返工的麻烦。这类加工厂的小径钻孔需求频繁,对孔径公差、表面光洁度要求严苛,普通钻头容易出现定心不准、孔径偏差的问题,耽误生产进度。靠谱的小径铲钻品牌,会针对小径加工的特性设计产品:刀杆采用韧性好、耐磨性高的钢材,经真空热处理调质加工,能承受小径钻削时的轴向压力,不易变形;刀片选用进口粉末高速钢或硬质合金,搭配多款适配不同材质的涂层,无论是铝合金还是不锈钢都能应对;刀杆与刀片之间的高精度接口,确保装夹后径向平衡,孔加工精度公差稳定在+0.05~-0.05范围,满足精密加工的严格要求。同时,支持在线更换刀片的设计,不用停机拆装刀杆,节省调整时间,特别适合批量加工场景。江苏精加工铲钻推荐
东莞市川山甲精密刀具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,东莞市川山甲精密刀具供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!



- 天津KS皇冠钻报价 2026-09-22
- 前锁式皇冠钻售后 2026-09-22
- 重庆标准数控刀具售后 2026-09-22
- 山东精加工铲钻生产厂家 2026-09-21
- 福建前锁式皇冠钻 2026-09-21
- 重庆通用国产U钻供应商 2026-09-21
- 广东全新数控刀具报价 2026-09-20
- 河南精加工皇冠钻售后 2026-09-20


- 01 浙江医药包装盒药盒木模定制厂家推荐
- 02 河北比较好的钢锹批发价格
- 03 嘉兴本地304不锈钢电解定制
- 04 山东高倍径深孔钻适用材料
- 05 浙江不锈钢热处理年产值
- 06 江苏精加工铲钻推荐
- 07 广州汽车制造工装夹具交期
- 08 杭州烤漆加工公司
- 09 无锡碳钢8级双开槽螺母镀锌
- 10 中国香港牙条