苏州汽车喷漆咨询
关键词: 苏州汽车喷漆咨询 喷漆

 2026.10.10
文章来源:
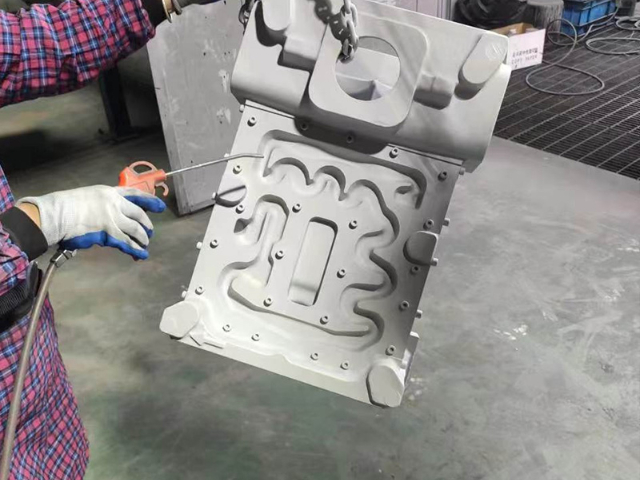
常州金属喷涂厂新型热喷涂技术及特点1、喷涂喷涂是利用氧气和可燃气体的点燃和燃烧引起的气体膨胀产生,释放热能和冲击波,并利用脉冲气体的能量和冲击波加热和加速喷涂粉末材料轰击工件表面形成涂层。喷涂涂层结合强度高,可达70MPa以上,涂层致密(孔隙率<2);工件表面温度低,温度不超过200℃;涂层均匀,厚度易于控制。涂层厚度一般为0.025-0.3mm。涂层表面粗糙度可小于rn1.6m,研磨后可达到ra0.025m。但是,设备价格昂贵且噪音大,因此必须在隔声室内进行。电解抛光:以被抛光工件为阳极,不溶性金属为阴极,两极同时浸入到电解槽中。苏州汽车喷漆咨询
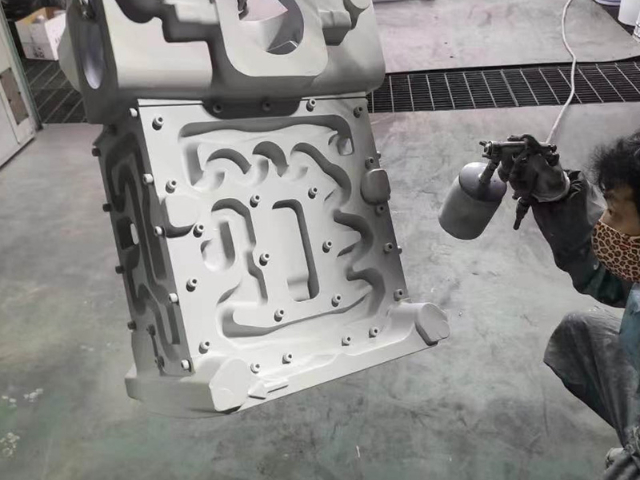
二、电化学表面处理包括阳极氧化、电化学抛光、电镀等。特点:利用电解原理在金属表面形成一层保护性的氧化膜或镀层。应用:电镀工艺广泛应用于汽车、电子、航空等领域,以提高金属表面的美观性、耐磨性和耐腐蚀性。1、阳极氧化:阳极氧化是在特定的电解液和工艺条件下,通过外加电流使铝制品(阳极)上形成一层氧化膜的过程。技术特点:1、阳极氧化提高了铝及其合金的硬度、耐磨性和耐腐蚀性,使其表面性能得到提升。2、阳极氧化膜微孔吸附能力强,可着色成各种美观艳丽的色彩,实现除白以外的任何颜色,甚至可通过遮蔽或去除部分氧化层实现双色阳极氧化。3、阳极氧化后的铝或其合金还具有良好的耐热性(硬质阳极氧化膜熔点高达2320K)、优良的绝缘性(耐击穿电压高达2000V)。2、电镀:电镀是一种利用电解原理在某些金属表面上镀上一层薄层其他金属或合金的过程。电镀时,镀层金属或其他不溶性材料作为阳极,待镀的工件作为阴极。镀层金属的阳离子在待镀工件表面被还原形成镀层。苏州各类金属件喷漆金属粉末涂料的可回收性对于干混法生产的粉末,由于喷涂和回收过程中的分离现象.
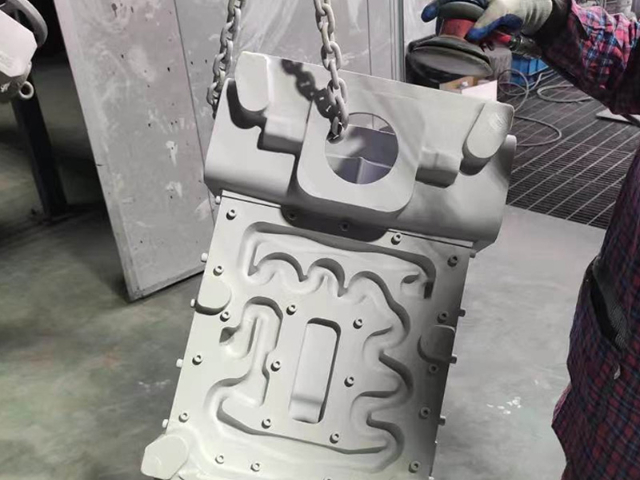
常州金属表面处理厂介绍电泳漆的常见缺陷分析与解决方法2、防止办法①根据检测结果调整颜基比在控制范围内。②加强槽液及用具的管理,保持各工序、环节符合涂装要求。③经常检查、更换过滤袋,加强过滤。④按技术要求定期检测助溶剂含量,保持助溶剂含量在控制范围内。⑤改善超滤喷淋效果,避免工件过多挂漆。⑥加强电泳后清洗。二、缩孔、陷穴1、产生原因及解决办法①槽液颜基比失调,颜料含量低。(先取槽液测颜基比,同时排除其它因素,然后如果没有其他问题就往电泳槽补加色浆,如效果改善可与供应厂家联系研究继续补加方案。)②被涂工件前处理不良或清洗后磷化膜上面落上油污、尘埃等。③槽液中混入油污、尘埃、油飘浮在槽液面或乳化在槽液中。④电泳后冲洗液混入油污。⑤外来油污污染电泳涂膜。⑥烘干室内不干净、循环风内含油。
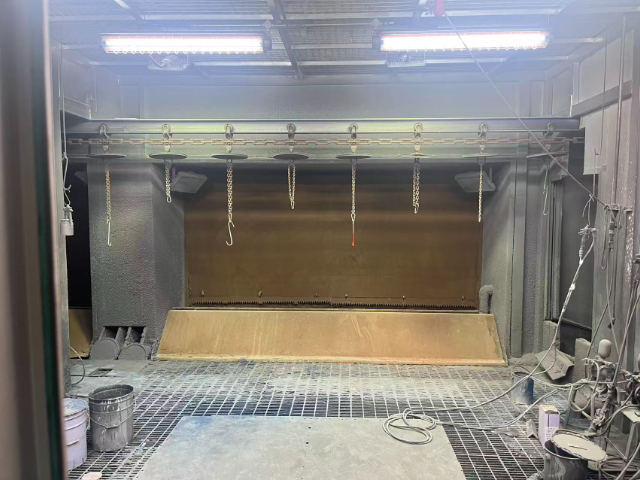
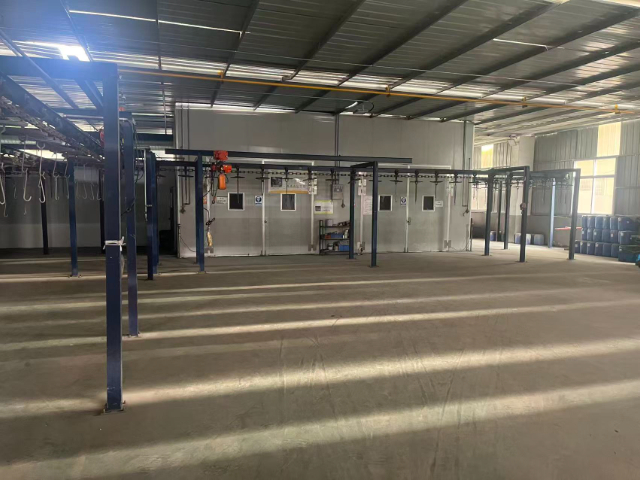
金属表面处理厂家讲述如何对车间环境设备人身安全规范3、喷涂加工车间总体布局通常情况下,在厂区常年小频率风向的上风侧布置喷漆加工作业场所,并且在一定程度上合理控制与厂前区、人流密集处、洁净度要求高的厂房之间的距离,通常情况下,按照厂房的方式进行设置,按照GB50016-2006《建筑设计防火规范》的相关规定设置消防通道,畅通的出入口确保在2个以上。对于超大型厂房来说,其内部的喷漆加工操作工位与出入口、安全门之间的紧急撤离距离控制在25m。当塑胶喷油厂家采用封闭喷漆工艺进行喷漆加工作业,在封闭喷漆空间内保持适当的负压,并且设置可燃气体浓度报警系统或自动抑爆系统,在整个喷漆加工车间,喷漆工段防火分区占面积控制在20%,在这种情况下,其防火要求按照生产的火灾危险性分类中的丁、戊类进行确定。因此,我们需要在喷涂过程中采取充分的预防措施。
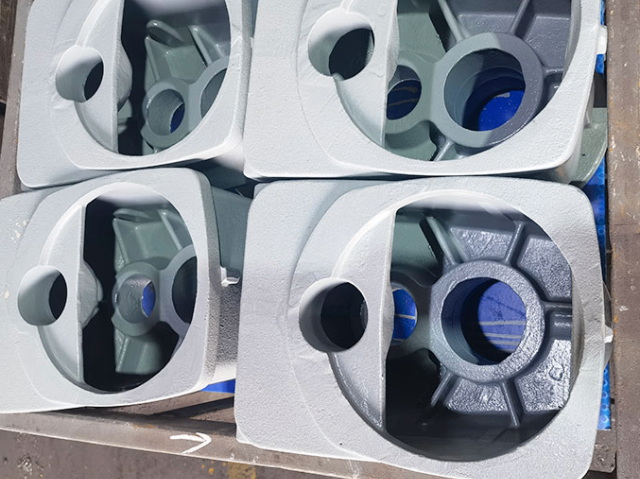
三、现面处理包括化学气相沉积(CVD)、物相沉积(PVD)、离子注入、离子镀、激光表面处理等。特点:采用先进的物理或化学手段在金属表面形成高性能的功能性涂层。应用:适用于微电子、光学仪器、航空航天等高科技领域,对金属表面有高精度和高性能要求的产品。1、物相沉积(PVD):物相沉积(PVD)技术是一种在真空条件下,通过物理方法将材料源(固体或液体)表面气化成气态原子或分子,并通过低压气体(或等离子体)过程,在基体表面沉积具有某种特殊功能的薄膜的技术。技术特点:1、制得的薄膜具有高质量、致密、平整的表面,能够提供优异的机械、化学和光学性能。2、高度的可控性使得PVD能够生产出符合不同需求的薄膜,满足不同领域的应用要求。3、沉积效率快使得大面积、高效率的生产成为可能,提高了生产效率和经济效益。4、PVD过程中不会产生有毒物质和污染物,有利于保护环境。回收粉末与新粉末的金属颜料含量会有一定差异,这可能导致薄膜外观不一致和颜色偏差。盐城汽车喷漆电话
喷砂:喷砂采用压缩空气为动力,将喷料以高速喷射到需要处理的工件表面.苏州汽车喷漆咨询
汽车紧固件磷化处理要注意哪几点?汽车紧固件常采用镀锌或磷化进行防锈处理,前者防护性好,钝化时有Cr6+会致,还会使工件产生氢脆现象,须镀后驱氢;后者基本上不改变工件的力学性能和几何尺寸,膜层可根据要求增加厚度,需浸防锈油可提高防护性,能满足汽车紧固件大批量生产的要求。紧固件在进行磷化工艺时,我们要掌握4点要求。1、前处理除油:热处理后或机械加工后紧固件表面沾有不少油污,在塑料槽内用除油剂进行。除锈:紧固件表面氧化皮严重可采用喷丸、喷砂等,除尽氧化皮速度快,喷砂表面均匀,但除尽氧化皮是关键环节。对低强度≥8.8级可用浓盐酸(以发烟效果更好)。优点:对金属氧化物具有较强的化学溶解作用,其除锈能力几乎与浓度成正比,在浓度、温度相同时,盐酸的浸蚀速度比硫酸快1.5~2.0倍,浸蚀后的紧固件表面残渣较少,酸洗表面灰白均匀光洁,便于磷化。苏州汽车喷漆咨询
常州迅捷新材料有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,常州迅捷新材料供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!




- 01 江苏工业液相色谱五星服务
- 02 河源二维影像测量仪厂
- 03 卧龙高压永磁同步电动机厂家
- 04 上海CIP清洗系统售后服务
- 05 南京钢木结构讲台加工
- 06 安徽高性价比热泵蒸汽机市场报价
- 07 湖州小型蝶阀选型软件
- 08 安徽布料压花机价格
- 09 嘉兴圆盘式内径拉丝抛光机厂家电话
- 10 浙江阀门价格