郑州三甲基氢醌乙酸酯和异植物醇
关键词: 郑州三甲基氢醌乙酸酯和异植物醇 三甲基氢醌

 2026.10.17
文章来源:
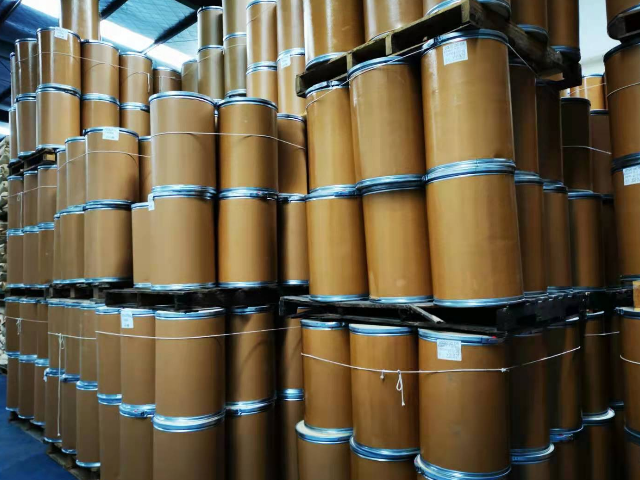
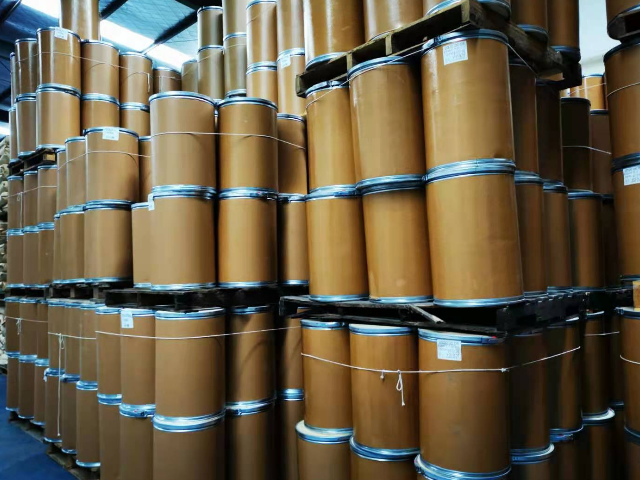
三甲基氢醌作为维生素E合成的关键中间体,其有效期受储存条件与包装形式的双重影响。根据行业规范与实验数据,常规工业级产品在密封避光、阴凉干燥的环境中储存时,有效期通常为12个月。这一标准源于其化学结构的稳定性要求——三甲基氢醌分子中的酚羟基易受湿度影响,若包装密封性不足,空气中的水分会加速其氧化反应,导致产品颜色变深、纯度下降。实验表明,在25℃、相对湿度60%的条件下,未密封的三甲基氢醌样品只需3个月即出现明显结块现象,而密封样品在12个月内仍能保持98.5%以上的纯度。此外,包装材料的选择也至关重要,目前主流的双层塑料袋加铁桶或缩口纸桶包装,能有效隔绝外界湿气与氧气,为产品提供稳定的储存环境。值得注意的是,部分特殊应用场景下,如作为分析试剂使用的小规格产品,可能因包装体积小、开启频率高而缩短有效期,但工业级大包装产品若严格遵循储存规范,12个月的有效期具有充分科学依据。三甲基氢醌的沸点较高,在常规加工温度下不易发生挥发现象。郑州三甲基氢醌乙酸酯和异植物醇

三甲基氢醌(2,3,5-Trimethyl-1,4-benzenediol)的熔点特性是其物理性质中极为关键的一项指标,直接关联到其生产、储存及应用的稳定性。根据专业化学数据库及实验数据,该化合物的熔点范围被明确界定为169-174℃,这一区间体现了不同实验条件下对熔点测定的细微差异。例如,部分文献指出其熔点为169-172℃,而另一些研究则通过更精密的仪器检测到其熔点上限可达174℃。这种差异可能源于样品纯度、结晶条件或测量方法的细微变化,但均未超出169-174℃的重要范围。熔点的稳定性对三甲基氢醌的工业化应用至关重要——在维生素E的合成过程中,三甲基氢醌需与异植物醇发生缩合反应,而反应温度需精确控制在熔点以上以确保分子活性,同时避免因温度过高导致副反应。此外,熔点数据也是判断三甲基氢醌纯度的重要依据:若实际熔点明显低于标准范围,可能暗示样品中含有杂质或结晶不完全;反之,若熔点过高,则需排查是否因结晶条件过于严苛导致晶型异常。因此,熔点测定不*是质量控制的基础环节,更是优化生产工艺、提升产品稳定性的关键参数。安徽三甲基氢醌的作用三甲基氢醌的质量标准因应用领域不同而有所差异,需按需生产。
三甲基氢醌的检测方法中,气相色谱法因其高分离效率和灵敏度成为重要分析手段。根据化工行业标准,检测需采用毛细管柱气相色谱仪,配置氢火焰离子化检测器(FID)和特定规格的色谱柱,如内径0.25mm、膜厚1.0μm的二甲基聚硅氧烷柱。操作时需严格控制程序升温条件,初始柱温设定为180℃,以10℃/min的速率升至240℃,载气为氮气,流速与分流比需精确匹配。样品制备环节,需将待测物溶解于三氯甲烷并超声助溶,确保浓度均匀性。检测过程中,通过峰面积归一化法计算纯度,要求平行测定结果差异不超过0.20%。该方法对设备稳定性要求较高,需定期校准色谱柱温度与检测器灵敏度,同时需排除溶剂杂质干扰,例如通过空白对照实验验证基线稳定性。气相色谱法尤其适用于工业级三甲基氢醌的快速筛查,可有效分离主成分与邻位甲基苯醌等关键杂质,但需注意高温程序可能导致热敏性杂质降解,需结合质谱联用技术进行结构确证。
三甲基氢醌的合成工艺直接影响其成本与质量。传统方法包括偏三甲苯法、间甲酚法等,但存在原料成本高、工艺复杂或污染严重等问题。近年来,异佛尔酮氧化法因其原料廉价、步骤简单和环保性成为研究热点。该方法以异佛尔酮为关键中间体,通过分子氧氧化生成三甲基氢醌,具有高效、低成本的优点,但技术操作要求严格,对反应设备耐腐蚀性要求较高。此外,催化剂的选择对反应收率和选择性至关重要。例如,过渡金属席夫碱催化剂虽活性高,但易产生副产物;固体酸催化剂如全氟化磺酸树脂活性稳定,但高温下易失活。当前研究聚焦于开发高氟离子交换树脂等新型催化剂,以提升反应效率和产物纯度。随着技术突破,国内三甲基氢醌生产规模不断扩大,工艺优化方向包括缩短反应步骤、提高原料转化率及降低能耗。例如,通过改进氧化条件或采用连续化生产工艺,可减少副产物生成,提升产品收率。未来,随着绿色化学理念的推广,低污染、高效率的合成技术将成为行业主流,推动三甲基氢醌在维生素E产业链中的重要地位进一步巩固。在油墨工业中,三甲基氢醌衍生物可提升印刷稳定性。
三甲基氢醌作为维生素E合成的关键中间体,其生产技术壁垒与市场供需格局深刻影响着全球抗氧化剂产业链。该物质化学名称为2,3,5-三甲基对苯二酚,分子式C₉H₁₂O₂,熔点173℃,呈白色结晶状固体,具有微溶于水、易溶于甲醇的特性。其重要合成路线通过1,2,4-三甲苯经磺化、硝化、还原、氧化得到2,3,5-三甲基对苯二醌,再经保险粉还原制得。这一工艺对反应温度、催化剂配比及纯化精度要求较高,例如氧化阶段需精确控制硝化产物与氧化剂的摩尔比,否则易生成副产物导致收率下降。目前全球主流供应商采用连续化生产工艺,通过固定床反应器实现硝化-还原-氧化三步串联,单线产能可达千吨级,产品纯度稳定在99%以上。三甲基氢醌在维生素 E 合成流程中,需经过多步反应转化为目标产物。上海三甲基氢醌生产公司
纳米催化剂可提高三甲基氢醌的合成效率。郑州三甲基氢醌乙酸酯和异植物醇
在235三甲基氢醌的工业化生产中,澄清粒度作为关键质量指标直接影响产品的纯度和应用性能。该物质作为维生素E合成的重要中间体,其晶体形态与粒径分布需满足严格的工艺要求。根据行业标准HG/T 4415-2012,合格产品的外观应为白色或类白色粉末,但实际生产中常出现粒度不均导致的澄清度问题。研究表明,粒径过大会降低产品在有机溶剂中的溶解速率,影响与异植物醇的缩合反应效率;而粒径过细则易引发团聚现象,导致过滤环节效率下降。通过控制结晶工艺参数,如调节溶剂配比、冷却速率及搅拌强度,可有效优化晶体生长过程。例如,采用梯度降温法可使晶体在特定温度区间内均匀成核,避免局部过冷导致的粒径差异。实验数据显示,当结晶温度从60℃以0.5℃/min的速率降至室温时,所得产品D50粒径可稳定控制在25-30μm范围内,且粒径分布指数(PDI)低于0.3,明显提升了产品的澄清度和过滤性能。郑州三甲基氢醌乙酸酯和异植物醇


- 2 氯甲基四氢呋喃售价 2026-10-15
- 南昌羟甲基四氢呋喃 2026-10-14
- 山西2甲基四氢呋喃厂家 2026-10-14
- O 2026-10-14
- 太原2 甲基四氢呋喃价格 2026-10-14
- 广州硫代磷酸二氯乙酯 2026-10-14
- 湖北2-甲基四氢呋喃 2026-10-13
- 太原二甲基四氢呋喃 2026-10-13



- 01 云南保险粉用甲酸钠价格
- 02 陕西一次性LutensolA7N
- 03 湖北环保工业用防腐涂料
- 04 广东成品验收快速水分测定仪怎么用
- 05 江苏涂料用氧化锆成分
- 06 江西聚氨酯固化剂HT-100多少钱
- 07 山西EPP实心epp泡沫轴现货
- 08 R-FC5超分散钛白粉多少钱
- 09 浙江庚烷方案
- 10 河南附近哪里有湿强解离剂常用知识