湿式喷砂清砂
关键词: 湿式喷砂清砂 喷砂

 2026.10.18
文章来源:
喷砂厂房内照明条件需要满足质检需求,作业区域需布置充足防爆照明灯具,光线均匀无明显阴影,方便操作人员实时观察工件表面清理状态,及时发现漏喷区域,避免处理质量不达标。灯具需做好防护外壳,防止高速磨料撞击损坏灯具,保障照明系统稳定运行。定期检修照明线路,杜绝线路破损引发安全隐患,防范电气安全事故。光线不足时容易出现漏检,造成部分工件处理不达标,充足照明为过程质量自检提供基础条件,提升现场质量管控效率,减少不合格工件流转至下一工序,保障整体生产质量。四川去毛刺处理推荐咨询四川孚多新能设备制造有限公司。湿式喷砂清砂
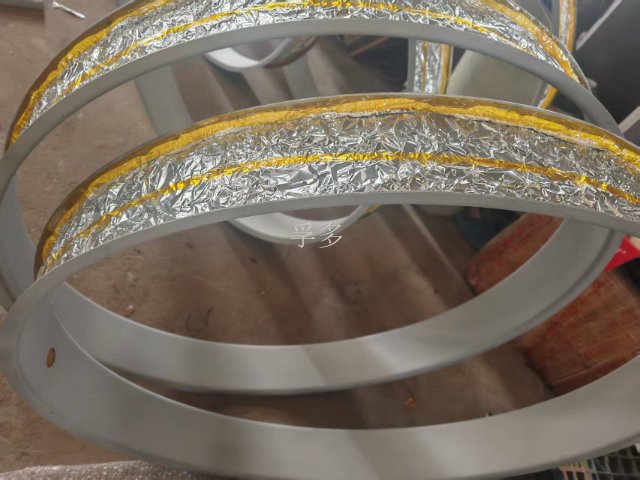
小型零部件批量喷砂可选用压力式喷砂设备,压力式喷砂依靠料仓压力推送磨料,磨料流量更大,清理速度快,适合大批量中小型工件,能够大幅提升作业效率。虹吸式喷砂设备结构简单、投入成本低,适合小批量精细处理场景,灵活性强。依据生产规模、工件类型选择适配设备类型,设备选型需兼顾初期采购成本与长期运行能耗、磨料消耗,实现性价比比较大化。设备投用之后需按照说明书定期维护,清理料仓、检查阀门密封,保障长期稳定运行,减少设备故障停机频次,提升生产效率。表面处理公司公司喷砂服务用于探伤前的表面清理。
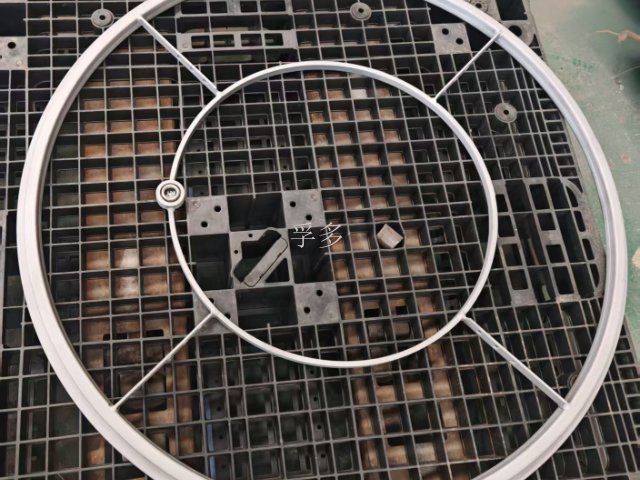
焊缝区域喷砂处理存在一定难度,焊缝高低不平、存在细小凹槽,磨料容易被凸起焊道阻挡,凹槽内部锈蚀难以清理干净。针对焊缝位置需小幅缩短喷射距离,调整喷射角度,让磨料能够充分抵达焊缝缝隙,内部残留锈迹与焊渣。延长焊缝区域喷射时长,保证焊根、焊趾位置锈蚀、焊渣彻底,不留死角。大型钢结构批量喷砂时,需重点巡检焊缝位置处理质量,发现局部残留杂物及时补喷处理,确保焊缝区域处理达标。焊缝处理达标后,后续涂层能够完整覆盖焊缝,减少焊缝位置优先腐蚀失效的概率,提升钢结构整体防腐年限,保障结构安全稳定。
喷砂磨料选型需结合工件材质、表面等级标准、成本及环保要求综合判定,不同磨料的硬度、颗粒形状、粒径差异会带来截然不同的表面处理效果。棱角状硬质磨料清理锈蚀、氧化皮能力强,能够快速达到高等级除锈标准;球状磨料则更多用于表面应力强化,弱化切削效果,适合对表面平整度要求较高的工件。处理碳钢、厚钢板锈蚀构件时,可选用高硬度磨料快速剥离锈蚀层;不锈钢、铝合金构件严禁使用含铁磨料,防止工件表面发生渗铁污染,后期出现锈蚀斑点。磨料粒径大小直接决定表面粗糙度,粒径偏大形成粗糙表面,粒径细小则适合精细清理。定期筛选回收磨料,剔除破碎过度的粉末杂质,保证循环使用的磨料颗粒规格稳定,维持喷砂效果的一致性,同时降低物料消耗成本。成都去毛刺处理推荐咨询四川孚多新能设备制造有限公司。
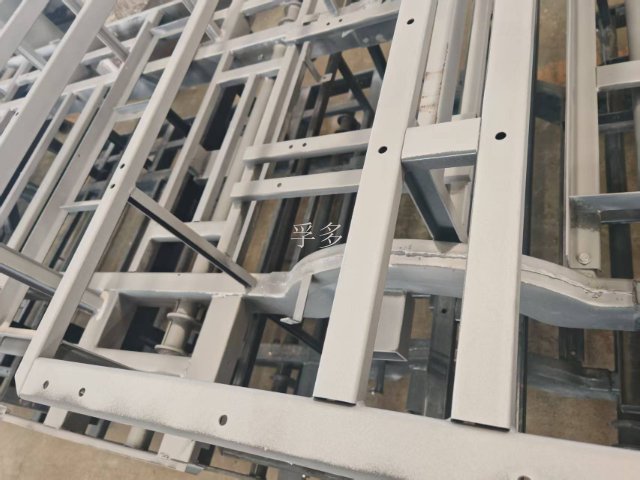
在汽车零部件制造中应用,汽车发动机零部件、底盘部件等经过喷砂处理后,能够去除表面氧化皮、锈蚀,提升表面清洁度,为后续涂装、装配奠定基础。同时,喷砂能够改善零部件表面应力分布,提升零部件的抗疲劳性能,延长使用寿命。针对汽车薄壁零部件,需控制喷射压力与磨料粒度,避免变形损伤。批量零部件采用自动化喷砂产线处理,提升作业效率与处理质量,保障零部件一致性。规范开展喷砂处理,能够提升汽车零部件质量,保障汽车运行安全。公司可为客户提供定制化解决方案。干式喷砂加工
公司喷砂服务采用国外先进设备保障加工精度。湿式喷砂清砂
喷砂作业前的工件预处理工作直接决定终处理效果,工件表面若附着厚重油污、沥青、粘稠杂质,需提前采用溶剂清洗或高温除油方式清理干净。油污会包裹锈蚀层,阻碍磨料直接冲击基材,造成喷砂后局部残留锈迹,同时还会污染磨料,缩短磨料使用寿命。工件存在尖锐飞边、大型凸起焊瘤时,需优先通过打磨、切割方式修整,减少喷砂作业时长。按照工件尺寸、外形搭建工装支架,确保工件各个面都能充分受到磨料冲击,避免出现处理盲区。外形复杂的箱体、管件工件,需提前规划喷射行进路线,重点关注内壁、转角、焊缝等不易清理的区域。作业前还需检查工件材质厚度,薄壁构件需调低喷射压力,防止冲击变形,做好前期准备工作,才能保障喷砂处理均匀达标,为后续工序奠定良好基础。湿式喷砂清砂


- 成都陶瓷涂层价格 2026-10-20
- 成都耐高温防静电涂层加工服务 2026-10-20
- 进口替代防静电涂层厂家 2026-10-19
- 成都旧漆清理处理供应商 2026-10-19
- 成都精密工件处理供应商 2026-10-19
- 耐磨涂层价格 2026-10-19
- 四川耐磨涂层 2026-10-18
- 湿式喷砂清砂 2026-10-18



- 01 四川导视标识系统集成有什么价值
- 02 辽宁高黏结性纤维素纤维
- 03 富阳区美式复古风家装施工设计施工
- 04 黄冈定制储水罐销售厂
- 05 柳州**米希纤维风管
- 06 宁夏浮筒码头价钱
- 07 铝材阳光房供应商
- 08 兰溪防辐射铅板施工
- 09 公共建筑文旅木屋绿色化
- 10 金堂淮口PTFE 粉末模压烧结加工