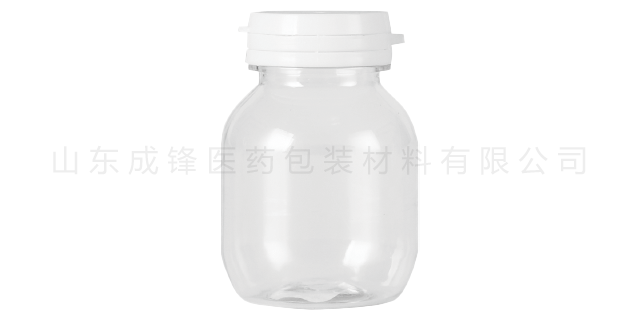
四川食品级PET瓶
关键词: 四川食品级PET瓶 PET塑料瓶

 2026.10.18
文章来源:
制定生产人员操作规范,明确人员在生产过程中的卫生要求,避免因操作不当导致产品污染。例如,操作人员在生产过程中需严格按照操作规程操作,避免违规操作导致原料泄漏、设备污染;禁止在生产区域内饮食、喝水、吸烟,禁止将个人物品(如手机、钱包、钥匙等)带入生产区域;操作人员之间避免交叉操作,不同岗位的人员不随意进入其他岗位的操作区域,尤其是洁净等级较高的区域(如瓶坯注塑区、成品后处理区),需经批准后方可进入。同时,定期对生产人员的操作规范与卫生状况进行检查,每日由卫生管理专员进行巡查,发现违规操作及时纠正,对不符合卫生要求的人员责令整改,确保人员操作符合洁净管控标准。成锋医药主要产品由PP口服液体药用瓶、PET口服液体药用瓶、HDPE口服固体药用瓶等组成。四川食品级PET瓶
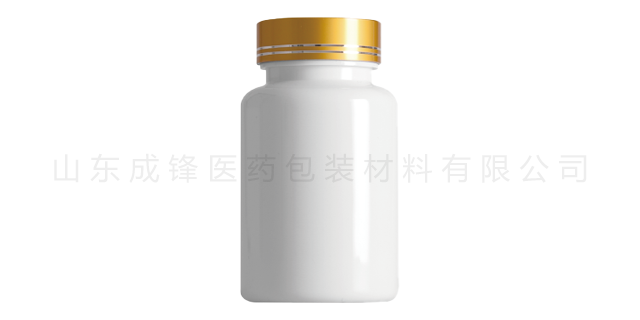
两步法生产模式较大优势在于灵活性强,注塑与吹塑可分开排班生产,瓶坯可提前储备库存,适配不同规格瓶子的柔性化生产。除此之外还有一步法一体化成型设备,注塑与吹塑在同一台设备内连续完成,无需半成品周转,多用于小批量、定制化品质包装生产。无论采用哪种生产模式,注塑、吹塑两大关键工序的基础功能不会发生改变,注塑决定瓶口精度、螺纹尺寸、基础材质结构,吹塑决定瓶身外形、壁厚分布、整体力学性能,二者共同决定成品品质上限。东营医药用聚酯瓶山东成锋医药包装材料有限公司是PP、PET、HDPE塑料瓶专业生产商。
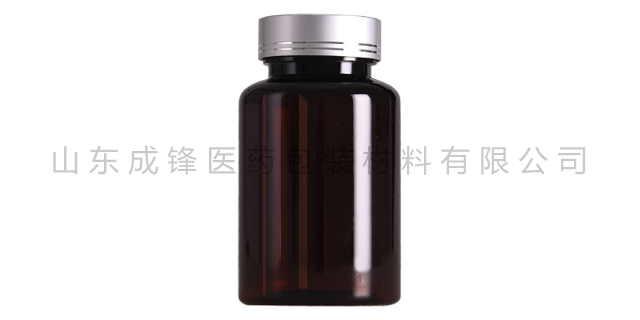
未拉伸的PET塑料瓶,由于分子链无序排列,内部结晶不均匀,易出现色泽不均、发黄、发灰等外观缺陷,影响产品的美观度;而双向拉伸工艺使PET分子链有序取向,结晶均匀,瓶体色泽均匀,无发黄、发灰等缺陷,颜色纯净、透亮。此外,双向拉伸工艺还能减少瓶体表面的划痕、气泡、等缺陷,进一步提升产品的外观一致性。例如,采用双向拉伸工艺生产的透明PET瓶,瓶体色泽均匀,无任何杂色,能较大程度展示瓶内内容物的本色;对于有色PET瓶,双向拉伸工艺可使颜色分布均匀,避免出现颜色深浅不一的情况,提升产品的外观美观度。
基础管控:优化注塑工艺,确保瓶坯壁厚均匀、密度一致;准确控制吹塑加热温度,确保瓶坯各部位加热均匀,瓶坯匀速旋转;校准拉伸杆垂直度,确保与瓶坯同心,优化拉伸比例与吹气参数,确保双向拉伸均匀;优化吹塑模具设计,确保型腔对称、冷却水路分布均匀,定期抛光模具型腔;校准吹瓶机精度,确保设备运行稳定。外观类瑕疵缺陷是PET塑料瓶生产中较易出现、较易被识别的缺陷类型,主要表现为瓶身表面、瓶口、瓶底等部位的外观异常,不影响瓶子的基础使用功能,但会严重降低商品的视觉效果与货架吸引力,是企业质量管控中重点排查的内容。成锋医药管理思想:梦想成真,乐在工作,积极行动。
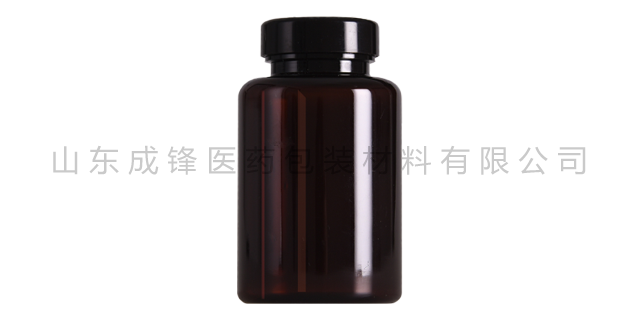
瓶坯是PET瓶吹塑成型的基础,瓶坯的厚薄均匀度直接决定成品瓶的厚薄均匀度。若瓶坯本身厚薄不均,后续吹塑过程中即使工艺优化,也难以完全纠正偏差,因此注塑瓶坯阶段是控制瓶身厚薄均匀度的“源头管控点”,需从工艺参数、模具设计、操作规范三个方面重点管控。注塑工艺参数的合理性,是保证瓶坯厚薄均匀的关键,需根据瓶坯规格、原料特性,准确调控以下关键参数:温度参数:控制熔体塑化均匀。料筒温度需采用分段式控制,进料段温度控制在160-180℃,塑化段温度控制在240-260℃,均化段温度控制在260-270℃,喷嘴温度控制在250-260℃,确保PET切片充分塑化,形成均匀的熔体。成锋拥有10万级净化车间6000平方米,配套标准仓库面积6000平方米,研发与质检中心300平方米。潍坊食品级PET聚酯瓶
山东成锋医药包装材料有限公司目前拥有PE瓶、PP瓶、PET瓶、仿金属UV盖、干燥剂等几大业务板块。四川食品级PET瓶
聚酯塑料瓶的光学性能,主要包括透明度、光泽度、色泽均匀性等,直接影响产品的外观质感与市场竞争力,尤其是对于食品、饮料、化妆品等需要展示内容物的产品,良好的光学性能是吸引消费者的重要因素。未拉伸的PET塑料瓶,分子链无序排列,内部存在大量的结晶颗粒与空隙,光线照射时会发生散射、折射,表现为透明度低、光泽度差、色泽不均,无法清晰展示瓶内内容物;双向拉伸工艺通过使PET分子链有序取向,减少内部结晶颗粒与空隙,优化材料的光学性能,使瓶体具有较高的透明度与光泽度,提升外观质感。四川食品级PET瓶

- 陕西HDPE医药用塑料瓶厂家 2026-10-18
- 四川食品级PET瓶 2026-10-18
- 安徽医用PET塑料瓶价格 2026-10-18
- 上海保健品聚乙烯瓶厂家 2026-10-17
- 北京PET医药保健品瓶厂家 2026-10-17
- 青海医药用聚酯瓶哪家好 2026-10-17
- 食品级PET塑料瓶哪家好 2026-10-16
- 口服液PET聚酯塑料瓶价格 2026-10-16



- 01 华东阻燃围板箱规格
- 02 仙桃耐晒耐磨不干胶标签源头工厂
- 03 钦州熏蒸木托盘加工
- 04 舒缓修护次抛精华液厂家直销
- 05 天津食品级PET塑料瓶
- 06 江苏双片式铝箔封口垫片定制
- 07 批量定制食品包装袋厂家联系方式
- 08 海南PET广口塑料瓶厂家
- 09 徐州化妆品吸塑托盘工厂
- 10 安徽质量好的CPE复合膜的市场行情