武汉冷辊压锂电池辊压机厂家
关键词: 武汉冷辊压锂电池辊压机厂家 锂电池

 2026.10.19
文章来源:
X射线无损探伤设备贯穿中段电芯装配、后段成品抽检全流程,依靠X射线穿透成像技术,在不破坏电芯结构前提下查看内部极片排布、隔膜位置、极耳焊接状态,排查叠片错位、卷绕偏芯、金属异物混入、虚焊等隐蔽缺陷,是动力电池品质管控关键检测装备。中段裸电芯入壳前完成首轮探伤,筛选内部装配不良半成品,避免后续注液、封装无效加工;后段成品抽检再次扫描,锁定批量制程异常隐患。设备分为在线连续式机型与离线抽检机型,自动化产线搭配在线X射线机,电芯随流水线匀速经过检测工位,图像实时传输至工控系统,AI算法自动识别不良特征并联动剔除机构。不同封装形态电芯选用对应射线功率,软包电芯壳体轻薄选用低功率射线,铝壳金属壳体提升发射功率保障成像清晰度。设备配套铅板防护腔体,阻隔X射线外泄满足安全生产规范,设备机房做隔离分区。近些年设备厂商优化成像分辨率,微小金属碎屑、微米级层间偏移均可精细识别,提前规避后期电芯使用过程突发短路故障,帮助电池企业降低终端产品售后故障率。 加工后极片平整度提升,利于电芯后续叠片封装。武汉冷辊压锂电池辊压机厂家
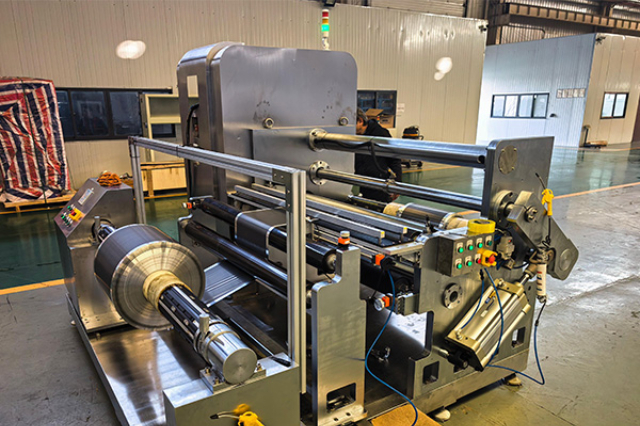
动力电池量产产线普遍划分为前段极片制备、中段电芯装配、后段化成分容三大设备体系,整套产线由数十种工艺装备串联组成,设备投入成本在整条动力电池建厂投资中占比处于较高水平,行业统计前段、中段、后段设备价值占比大致为44:36:20,不同电池形态(方形、圆柱、软包)会小幅调整设备配置方案。前段作为电池性能奠基工序,装备围绕浆料混合、极片成型设计,真空搅拌机、狭缝挤压涂布机、精密辊压机是标配设备;中段聚焦裸电芯成型与密封封装,卷绕/叠片设备、激光焊接设备、真空注液设备成为工艺;后段侧重电芯电化学与性能分选,化成分容柜、气密检测设备、PACK组装设备构成主力配置。产线设备选型需要结合电芯配方、产能规划、车间洁净等级综合确定,磷酸铁锂与三元材料产线在搅拌转速、涂布面密度、辊压压缩率等设备参数设置上存在差异化标准。现阶段国内动力电池工厂逐步由单机生产转向整线联动自动化生产,MES生产管理系统与各类工艺设备对接,实现生产数据实时采集、参数溯源,帮助生产端管控工序不良率。 广州防粘辊锂电池辊压机联系方式动力锂电池生产设备覆盖电芯制作多项加工工序。
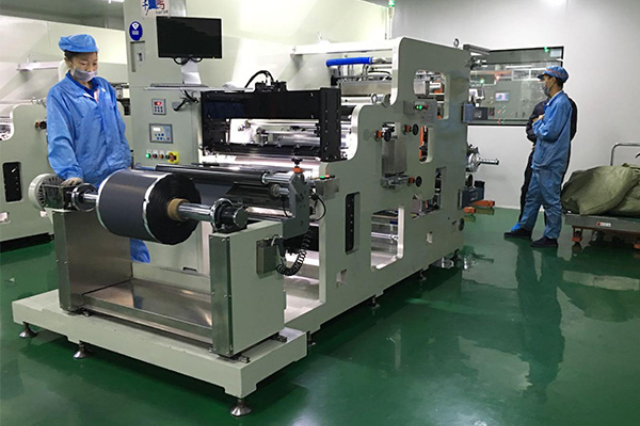
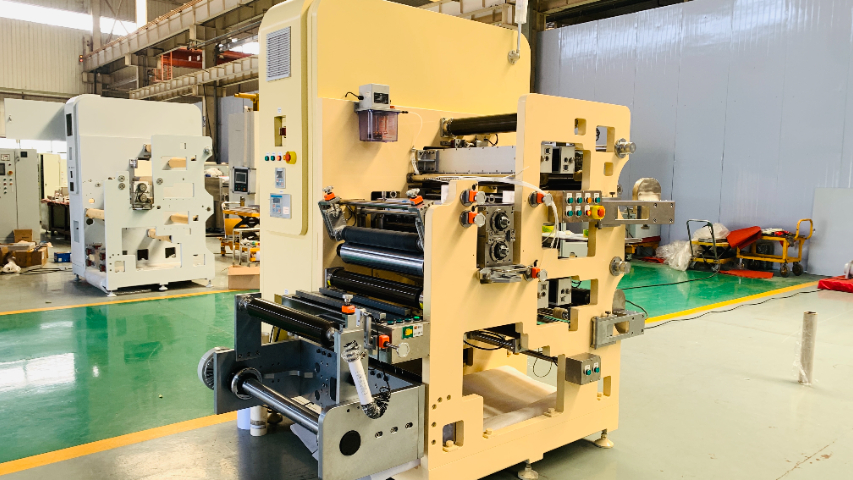
热辊压机在传统双辊结构基础上增加辊体恒温系统,依托内置导热油循环或电磁感应加热,将轧辊表面稳定控制在80℃-130℃,借助热力学软化粘结剂与活性粉料,降低极片形变抗力,是当前动力电池、高面密度极片生产主流机型。恒温环境下PVDF、SBR粘结剂轻微软化,挤压过程中粉料滑移阻力下降,达成同等压实密度的轧制压力可降低30%-45%,大幅减少高压带来的箔材拉裂、涂层崩边问题,铝箔断带故障率相较冷辊下降三成以上。突出优化体现在极片回弹管控,受热后涂层内部弹性应力得到释放,卸压后回弹率可下降近一半,极片厚度一致性提升,尤其适配NCM高镍正极、硅碳复合负极等新型材料量产。从极片品质层面,热压后粘结剂与集流体粘接强度提升,电芯循环充放电过程活性物质脱落概率下降,电池内阻整体降低8%-12%,间接优化电芯倍率性能与循环寿命。设备新增闭环温控模组,采用PID算法分区控温,辊面全域温差控制在±℃以内,避免局部温度不均造成极片厚薄偏差。设备投入与运行能耗高于冷辊,除主机外配套导热油机组、冷却管路、温控巡检仪表,新建动力锂电产线热辊装机占比逐年上涨,2025年新上线头部产线热辊选配率超65%。
在线测厚是辊压机实现智能化闭环调控的配套,行业主流分为β射线测厚、激光测厚两大技术路线,两类设备安装在轧辊出料端收卷前段,实时连续采集极片厚度与面密度数据,反向联动液压系统自动修正辊缝与压力。β射线测厚依托射线穿透极片后的衰减数值换算面密度,测量精度高、不受极片表面粗糙度干扰,正负较高精度极片通用,多用于动力电池产线;激光非接触测厚依靠上下激光头测距计算厚度,设备采购与运维成本更低,无辐射防护需求,是储能经济型产线优先方案。闭环控制整套流程分为数据采集、运算比对、参数微调三步:测厚传感器每秒数十次上传实测数据至PLC中控,系统和预设标准厚度比对,出现厚度超标时,中控下达指令给液压伺服机构,微米级微调上下轧辊间隙,厚度偏厚则缩小辊缝加压,厚度偏薄则抬升辊缝泄压,全程无需人工现场改参。系统支持数据实时存储,单卷极片全段厚度曲线自动留存,后续分切出现不良可回溯辊压工艺波动问题。中低端老旧产线早期无在线闭环配置,依靠人工定时取样抽检、停机手动调参,厚度一致性管控难度大,当前存量产线智能化改造首要加装测厚闭环模块,改造后极片不良率可下降15%以上。 设备包含极片裁切、贴合等基础加工模块。
PACK组装产线负责将分选合格的储能单体电芯串并联组成模组,搭配BMS管理系统、散热结构、外壳制成储能电池包,依据自动化程度分为半自动分段产线、全自动一体化整线,分别适配不同规模储能工厂生产需求。半自动产线以人工辅配机械手、单体OCV分选机、汇流排点焊设备、模组锁紧机为主,设备采购成本偏低,灵活适配小批量定制化户储、小型工商业储能订单,可快速切换多款非标尺寸电芯生产;全自动PACK整线配备机器人自动上料、CCD极性检测、激光汇流排焊接、EOL全性能终检、气密测试一体化设备,整线除日常巡检外无需人工介入,适配年产数GWh的大型储能集成工厂,主打标准化大容量模组量产。模组焊接环节主流选用大功率光纤激光焊,在线内阻检测实时管控焊缝导通电阻;EOL终检设备完成整包绝缘耐压、充放电性能、通讯协议全项测试,不合格产品自动分流返修。储能PACK设备重点考量兼容性,同一条产线更换简易工装即可兼容多款容量电芯,应对储能市场多规格订单波动。伴随CTC集成技术在储能落地,PACK前端设备同步迭代,逐步从分立模组组装向无模组集成装配设备升级。 进出料衔接顺畅,降低极片卡顿弯折概率。深圳高刚性锂电池辊压机市面价
设备运转平稳,减少极片表面出现损伤的情况。武汉冷辊压锂电池辊压机厂家
叠片机是软包方形动力电池电芯成型设备,区别于卷绕同轴缠绕工艺,采用Z字形交替叠放正负极片与隔膜的加工方式,在高倍率、大容量软包动力电池产线中应用占比逐年提升。设备由极片上料仓、隔膜送料机构、Z型叠片平台、热压定型机构、电芯下料模组组成,单片叠片循环周期逐步优化至秒级别,高速机型单机单日电芯产出量稳步提升。叠片工艺电芯层间应力分布更均匀,电池充放电膨胀率低于卷绕电芯,适配长续航动力电池产品设计,但设备结构复杂度高于卷绕设备,多工位同步协同控制难度偏大。设备管控参数包含极片叠片对齐精度、隔膜张力、热压温度,叠片错位超差会造成局部正负极直接接触,形成电芯短路隐患。极片上料环节搭配真空吸盘分料结构,规避多张极片粘连叠放问题,上料前增设缺料、多料视觉检测。随着刀片电池等新型方形电芯量产落地,大型尺寸叠片机需求量上涨,设备工作台面、物料行程同步扩容。部分定制化叠片设备集成极耳预焊工位,叠片与极耳焊接连贯完成,精简中段工序排布,压缩整线厂房占地面积,帮助电池企业优化产线空间布局、降低配套车间建设成本。 武汉冷辊压锂电池辊压机厂家
武汉千里马电源机械制造有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在湖北省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**武汉千里马电源机械制造供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!

- 广州连续生产辊分一体机推荐厂家 2026-10-20
- 广东软包动力锂电池生产设备工厂直销 2026-10-19
- 武汉冷辊压锂电池辊压机厂家 2026-10-19
- 辊分一体机销售厂家 2026-10-19
- 高刚性锂电池辊压机厂家报价 2026-10-19
- 武汉全自动动力锂电池生产设备工厂直销 2026-10-19
- 液冷系统兼容储能锂电池生产设备哪里有卖的 2026-10-18
- 广州大容量储能锂电池生产设备品牌 2026-10-18



- 01 浙江铝支架压铸件厂
- 02 浙江STD优化弧型带轮供应商
- 03 山东预拌砂浆外加剂添加设备
- 04 链条感应淬火系统
- 05 云南JZN180B电动推杆
- 06 杭州小型无障碍升降平台源头工厂
- 07 浙江优良伺服减速箱价格
- 08 江西压片机冲模厂家直销
- 09 广州带主动放焊丝绕线机
- 10 安徽双工位钻攻机制造厂