沧州焊缝化学成分分析焊接件检测CMA资质实验室
关键词: 沧州焊缝化学成分分析焊接件检测CMA资质实验室 焊接件检测

 2026.10.21
文章来源:
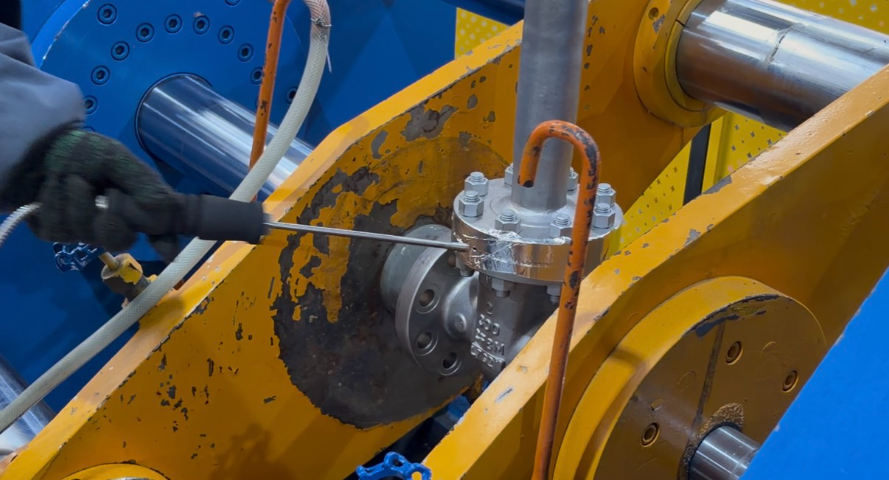
拉伸试验是评估焊接件力学性能的重要手段之一。通过拉伸试验,可以测定焊接件的屈服强度、抗拉强度、延伸率等关键力学性能指标。在进行拉伸试验时,首先要从焊接件上截取符合标准要求的拉伸试样,试样的截取位置和方向要具有代表性,能够反映焊接件整体的力学性能。然后将试样安装在拉伸试验机上,缓慢施加拉力,同时记录力和位移的变化。当拉力达到一定程度时,试样开始发生屈服,此时对应的力即为屈服力,通过计算可得到屈服强度。继续施加拉力,直至试样断裂,此时的拉力对应的强度即为抗拉强度。延伸率则通过测量试样断裂前后标距长度的变化来计算。对于承受较大载荷的焊接件,如起重机的吊臂焊接件,其力学性能直接关系到设备的安全运行。通过拉伸试验,能够判断焊接件的力学性能是否满足设计要求。若力学性能不达标,可能是焊接工艺不当导致焊缝强度不足,需要对焊接工艺进行优化,如调整焊接电流、电压、焊接速度等参数,以提高焊接件的力学性能。电阻缝焊质量检测,严控焊缝外观与密封性,保障产品使用性能。沧州焊缝化学成分分析焊接件检测CMA资质实验室
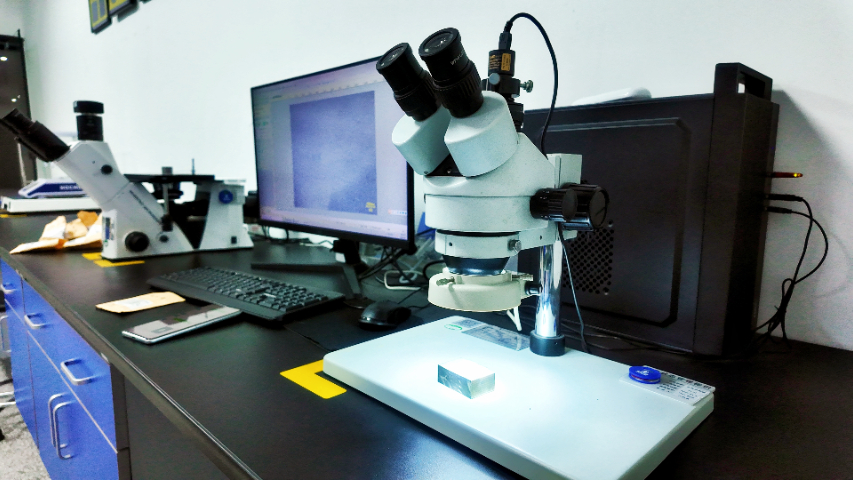
焊接件的硬度检测能够反映出焊接区域及热影响区的材料性能变化。在焊接过程中,由于受到高温的作用,焊接区域及热影响区的组织结构会发生改变,从而导致硬度的变化。检测人员通常会使用硬度计对焊接件进行硬度检测,常见的硬度计有布氏硬度计、洛氏硬度计和维氏硬度计等。根据焊接件的材质、厚度以及检测部位的不同,选择合适的硬度计和检测方法。例如,对于较软的金属焊接件,可能选择布氏硬度计;而对于硬度较高、表面较薄的焊接区域,维氏硬度计更为合适。在检测时,在焊接区域及热影响区的不同位置进行多点硬度测试,绘制硬度分布曲线。通过分析硬度分布情况,可以判断焊接过程中是否存在过热、过烧等缺陷。如果硬度异常,可能会影响焊接件的耐磨性、耐腐蚀性以及疲劳强度等性能。例如,硬度偏高可能导致焊接件脆性增加,容易发生断裂;硬度偏低则可能使焊接件的耐磨性下降。针对硬度异常的情况,需要调整焊接工艺,如控制焊接热输入、优化焊接顺序等,以保证焊接件的硬度符合要求。沧州焊缝化学成分分析焊接件检测CMA资质实验室脉冲焊接质量检测,结合热输入监控与外观评估,优化焊接参数。
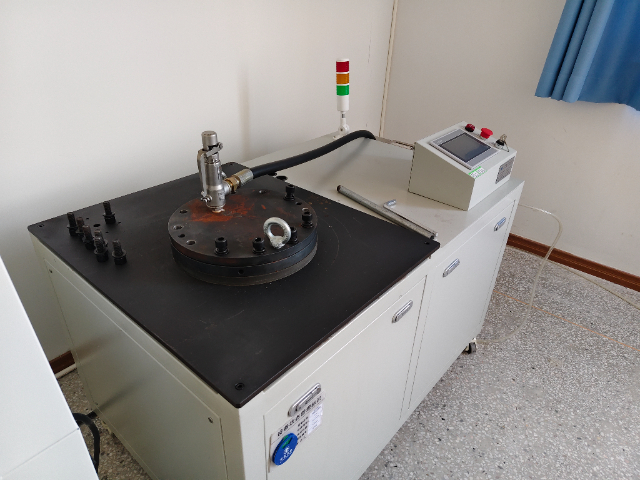
水压试验不*能检测焊接件的密封性,还能对焊接件进行强度检验。试验时,向焊接件内部注入水,并逐渐升压至规定的试验压力。在升压过程中,密切观察焊接件的变形情况,同时检查焊缝及密封部位是否有渗漏现象。水压试验的压力通常高于焊接件的工作压力,以模拟可能出现的极端工况。对于压力容器的焊接件,水压试验是重要的质量检测环节。通过水压试验,可检验焊接接头的强度和密封性,确保压力容器在正常工作压力下安全运行。在试验后,还需对焊接件进行外观检查,查看是否有因水压试验导致的表面损伤。若发现问题,需进行修复和再次检测,保障压力容器的质量和安全性能。
高频感应焊接常用于管材、线材的焊接,质量监测贯穿焊接过程。在焊接过程中,通过监测焊接电流、电压、频率等参数,实时了解焊接能量的输入情况。例如,在管材高频感应焊接生产线中,利用传感器采集焊接过程中的电参数,一旦参数出现异常波动,可能预示着焊接质量问题,如焊接电流突然下降,可能是焊接回路接触不良或焊接能量不足,导致焊缝未焊透。同时,对焊接后的管材进行在线无损检测,采用超声探伤技术,检测焊缝内部是否存在缺陷。在管材移动过程中,超声探头对焊缝进行实时扫描,发现缺陷及时报警。此外,定期对焊接后的管材进行抽样,进行力学性能测试,如拉伸试验、压扁试验等,评估焊接接头的强度和塑性。通过全过程质量监测,保障高频感应焊接的管材质量稳定,满足工业生产需求。拉伸试验测定焊接件力学性能,获取关键数据,保障使用强度。
搅拌摩擦点焊作为一种新型点焊技术,质量检测有其特点。外观检测时,查看焊点表面是否光滑,有无飞边、孔洞等缺陷,使用量具测量焊点的直径、深度等尺寸是否符合设计要求。在汽车轻量化结构件的搅拌摩擦点焊检测中,外观质量和尺寸精度影响结构件的装配和性能。内部质量检测采用超声检测技术,通过超声波在焊点内部的传播特性,检测是否存在未焊透、孔洞等缺陷。同时,进行焊点的剪切强度测试,模拟汽车行驶过程中焊点承受的剪切力,测量焊点所能承受的剪切力,评估焊点的强度是否满足汽车结构安全要求。此外,通过金相分析,观察焊点内部的微观组织,了解搅拌摩擦点焊过程中材料的流动和冶金结合情况。通过综合检测,保障搅拌摩擦点焊质量,推动汽车轻量化技术的发展。微连接焊接质量检测,高倍显微镜观察,保障微电子焊接精度。沧州焊缝化学成分分析焊接件检测CMA资质实验室
焊接件异种材料焊接结合性能检测,探究元素扩散与冶金结合情况。沧州焊缝化学成分分析焊接件检测CMA资质实验室
钎焊接头的可靠性检测对于电子设备、制冷设备等行业至关重要。外观检测时,检查钎缝表面是否光滑、连续,有无气孔、裂纹、未填满等缺陷。在电子设备的电路板钎焊接头检测中,利用放大镜或显微镜进行微观观察,确保钎缝质量。对于内部质量,采用X射线检测,可清晰看到钎缝内部的缺陷情况,如钎料填充不充分、存在夹渣等。同时,进行钎焊接头的剪切强度测试,模拟实际使用中的受力情况,测量接头在剪切力作用下的破坏载荷,评估接头的可靠性。此外,通过冷热循环试验,将焊接件置于不同温度环境下循环一定次数,观察钎焊接头是否出现开裂、脱焊等现象,检测其在温度变化条件下的可靠性。通过这些检测手段,保障钎焊接头在电子设备等产品中的稳定性能,避免因接头失效导致产品故障。沧州焊缝化学成分分析焊接件检测CMA资质实验室

- WCC上屈服强度试验 2026-10-15
- 铁素体不锈钢布氏硬度试验 2026-10-15
- 低压气体密封试验 2026-10-14
- 马氏体不锈钢断面收缩率测试 2026-10-14
- 人造气氛腐蚀试验 2026-10-13
- 灰铸铁金相检验 2026-10-13
- 河北金属材料试验CNAS报告实验室 2026-10-12
- API624逸散性试验阀门检测BS英标阀检 2026-10-12



- 01 AccuFat系列体组分检测原理
- 02 晋宁区GEO优化哪家靠谱
- 03 宜宾石油化工工程过控公司哪家好
- 04 台州酒店泳池施工案例
- 05 安丘品牌档案库房软件优势
- 06 科尔沁左翼中旗网络AI平台推广商家
- 07 山东装修行业AI搜索优化方案
- 08 石家庄专精特新企业政策解读
- 09 山西前沿科学研究与企业研发的磁光克尔综合测试系统价格
- 10 郯城档案系统联系方式