杭州磁力抛光研磨机作用
关键词: 杭州磁力抛光研磨机作用 研磨机

 2026.10.21
文章来源:
基于冲量理论和振动加工理论,对附加超声振动的磨粒受力进行分析,建立了在延性域和脆性域的材料去除率理论模型,并定性讨论了影响工程陶瓷研磨去除率的因素及规律。研磨抛光设备普遍用于不锈钢工件抛光、不锈钢镜面抛光;包括各种超硬材质如:不锈钢、铜、铝、塑胶、陶瓷、导光板、五金产品、蓝宝石、光学玻璃等各种五金零部件的抛光加工等服务。结合国内外先进的研磨抛光工艺,抛光后呈现完美的镜面效果,无任何瑕疵,斑点。平面度可达0.001mm,光洁度可达0.2nm。综上所诉,陶瓷高精密加工在研磨、抛光这个步骤至关重要,只有不断的创新与研发,才能让工艺变得越来越方便与精巧。才能在加工行业起到更大的作用。研磨机,就选温州市百诚研磨机械有限公司,用户的信赖之选,有想法的不要错过哦!杭州磁力抛光研磨机作用
研磨机
研磨器是用涂上或嵌入磨料的研具对工件表面进行研磨的磨床。主要用于研磨工件中的高精度平面、内外圆柱面、圆锥面、球面、螺纹面和其他型面。研磨器的主要类型有圆盘式研磨机、转轴式研磨机和各种特定研磨机,磁力研磨机适合于很多金属,如不锈钢,铝,铜,锌铝合金等精细零件,职业使用十分广,如金银手饰工艺品,电子,通讯,机械,航空等,其间不锈钢原料是磁力研磨机处理原料之一,不锈钢原料经磁力研磨机处理后仍然有着挨近镜面的光亮度,触感健康严寒,归于对比前卫的装修资料,契合金属时代的酷感审美。杭州平面研磨机销售厂家温州市百诚研磨机械有限公司致力于提供研磨机,期待您的光临!
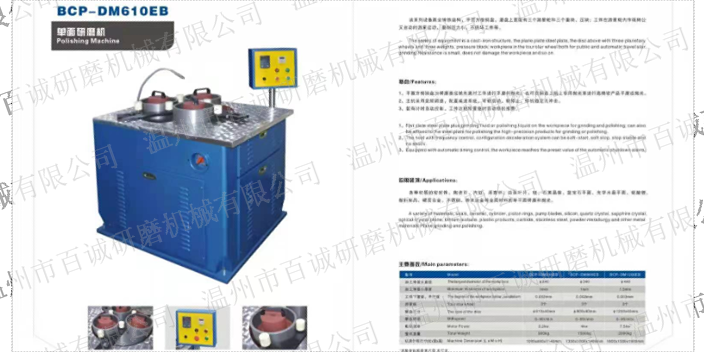
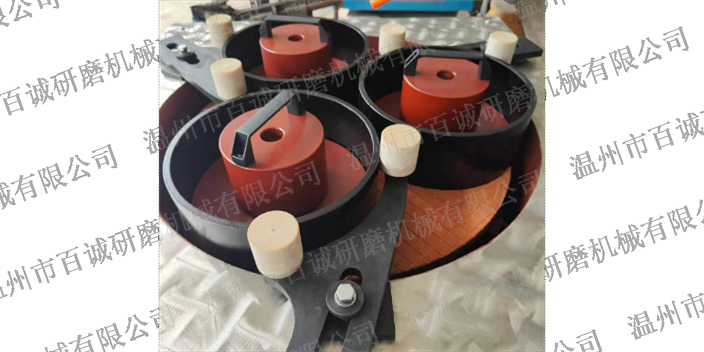
研磨技术作为机械加工技术中的重要技术之一在机械加工中应用越来越普遍。我们通常所说的研磨技术其工作原理就是利用涂敷或压嵌在研具上的磨料颗粒通过研具与工件在一定压力下的相对运动对加工表面进行的精整加工在加工时将被磨材料放于平整的研磨盘上研磨盘逆时钟转动修正轮带动工件自转重力加压或其它方式对工件施压工件与研磨盘作相对运转磨擦来达到研磨抛光目的。通常来讲产生磨削作用的磨料颗粒有两种来源一种来自于不断外加常称为游离磨料,另一种方法是将磨料颗粒固定在研磨盘中常称为固着磨料。
粗抛时将大批钢球、石灰和磨料放在歪斜的罐状滚筒中,滚筒迁移转变时,使钢球与磨料等在筒内随机地转动碰撞以到达去除外面凸锋而减小外面粗拙度的目标,可去除0.01毫米阁下的余量。半精抛。半精抛重要应用砂纸和火油。砂纸的号数依次为:#400~#600~#800~#1000~#1200~#1500。实际上#1500砂纸只用适于淬硬的模具钢(52HRC以上),而不适用于预硬钢,由于如许能够会招致预硬钢件外面烧伤。精抛时在木桶中装入钢球和毛皮碎块,持续迁移转变数小时可获得耀目光明的外面。周详线纹尺的抛光是将加工外面浸在抛光液中停止的,抛光液由粒度为W5~W0.5的氧化铬微粉和乳化液混杂而成。抛光轮采纳材质匀细经脱脂处置的木料或特制的细毛毡制成,其活动轨迹为平均浓密的网状,抛光后的外面粗拙度不大于Ra0.01微米,在缩小40倍的显微镜下察看不到任何外面缺点。综上所述,就是平面抛光的基本原理,目前方达所研发的平面抛光机已经可以达到精抛,物件抛光后工件表面粗糙度可达到Ra0.0002;平面度可控制在±0.002mm范围内。研磨机,就选温州市百诚研磨机械有限公司,让您满意,欢迎您的来电!

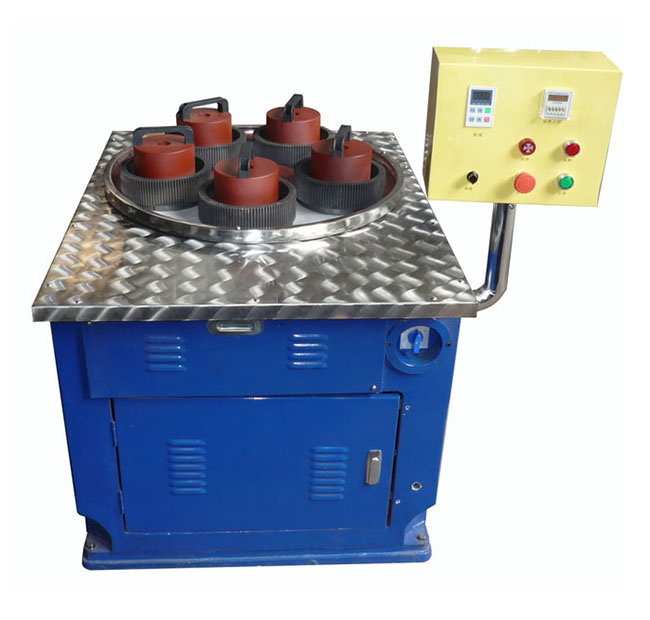
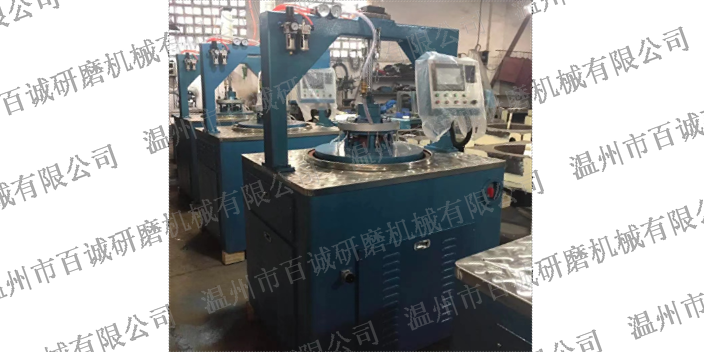
双面研磨机与单面研磨机主要区别就是双面研磨机是对工作两个面同时一起研磨,而单面研磨机只对工件的其中一个面进行研磨,双面研磨机总体的效率要高一些,但一些工件双面研磨机研磨不了,而且也有一些工件只需要研磨一面,所以只需要单面研磨机就可以了研磨机采用无级调速系统控制,可轻易调整出适合研磨各种部件的研磨速度。采用电—气比例阀闭环反馈。研磨机压力控制,可单独调控压力装置。上盘设置缓降功能,有效的防止薄脆工件的破碎。通过一个时间继电器和一个研磨计数器,可按加工要求准确设置和控制研磨时间和研磨圈数。工作时可调整压力模式,达到研磨设定的时间或圈速时就会自动停机报警提示,实现半自动化操作。研磨机变速控制方法,研磨加工有三个阶段,即开始阶段、正式阶段和结束阶段,开始阶段磨具升速旋转,正式阶段磨具恒速旋转,结束阶段磨具降速旋转,其特征在于,在研磨加工开始阶段,人为控制磨具转速的加速度从零由慢到快地增大,当磨具转速升到正式研磨速度的一半时,加速度的变化出现一个拐点,控制磨具转速的加速度由至大值由快到慢地减小,直到磨具转速达到正式的研磨速度,磨具转速的加速度降为零。温州市百诚研磨机械有限公司是一家专业提供 研磨机的公司,有想法可以来我司咨询!杭州磁力抛光研磨机作用
温州市百诚研磨机械有限公司致力于提供研磨机,有想法的不要错过哦!杭州磁力抛光研磨机作用
研磨工艺参数等有关的比例系数;p为零件与磨具表面的接触区压强;v为磨具与工件间的相对运动速度;T为加工时间。因此,根据Preston方程,磨盘与工件间接触区的压强分布和相对运动速度是影响磨盘均匀磨损以及保证磨盘和工件面形精度的主要因素。通过对磨盘结构参数的调整、加工时增大偏心距或对称分布研磨,保证零件与磨盘接触区域的压强均匀分布。使磨盘面与被磨表面稳定接触并保持平行,使参与研磨的每个工件在不同时刻所承担的载荷均匀,有利于磨盘的均匀磨损。而且,两接触面之间的相对运动速度与磨盘的转速有关。在研磨过程中,磨盘以已知的转速主动旋转,工件浮在它的上面,靠研磨切削力带动并随磨盘转动,转速是未知的。在研磨的过程中,磨料和磨屑会在旋转过程中随研磨液一起甩出,新的研磨液作为补充又不断注入。所以,可以通过适当增加研磨压力和转速来提高加工效率。具体的工艺参数,需要针对特定的产品,在生产过程中按照科学的方法进行摸索总结,是长期的经验累积,与工艺条件和操作者的技艺有着密切关系。杭州磁力抛光研磨机作用



- 温州小型平面研磨机维修价格 2026-10-23
- 天津磁力抛光研磨机检修 2026-10-22
- 杭州磁力抛光研磨机作用 2026-10-21
- 杭州小型平面研磨机维修 2026-10-20
- 杭州高精度双面研磨机作用 2026-10-19
- 温州立式研磨机哪家好 2026-10-18
- 杭州机械密封研磨机作用 2026-10-17
- 杭州高速双面研磨机检修 2026-10-16



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制