苏州贴片共模电感封装尺寸
关键词: 苏州贴片共模电感封装尺寸 贴片电感

 2026.10.22
文章来源:
当贴片电感在电路板上出现异响时,可按照“定位原因—检测排查—修复更换”的系统流程进行处理,以恢复电路的稳定运行。定位异响根源异响通常来源于两类情况:一是内部线圈松动或移位,可能由生产固定不牢或在运输、安装过程中受到振动引起,通电后电磁力会使松动线圈产生振动噪音;二是磁芯存在裂纹或损伤,这类物理缺陷在交变磁场中会引发异常振动,从而产生可闻异响。检测排查步骤首先进行外观检查,查看电感封装有无破裂、鼓包,以及引脚焊接是否牢固、有无虚焊。若外观无异常,则需使用LCR电桥等仪器测量关键参数,重点关注电感值与品质因数(Q值)是否在标称允许范围内。若参数明显偏离,例如电感值异常或Q值过低,通常表明内部已发生线圈短路、磁芯劣化或结构损坏。修复更换操作经检测确认电感故障后,应及时更换。选择新电感时,需确保其电感值、额定电流、直流电阻及工作频率范围等关键参数与原设计严格匹配,以保障电路性能一致。更换后建议重新上电测试,确认异响消除且电路功能恢复正常。通过这一系统化流程,可以高效诊断并解决贴片电感的异响问题,确保设备可靠运行。 贴片电感是实验室测试中需用LCR电桥测量感值的元件。苏州贴片共模电感封装尺寸
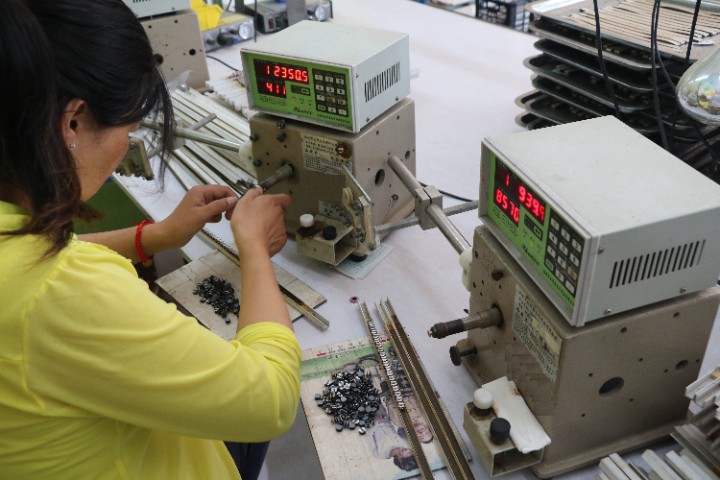
评估贴片电感磁芯质量,需从外观检查与性能测试两个维度系统展开。一、外观检查磁芯表面应平整、光滑,无明显凹凸、裂纹或杂质,以免影响磁场分布均匀性。同时,色泽应均匀一致,若出现色斑或深浅差异,可能反映材料成分或烧结工艺不均,进而导致磁导率不稳定。二、性能测试电感值与稳定性:使用LCR电桥测量电感值。磁芯制成的电感,实测值与标称值偏差小,且在规定频率与温度范围内变化平缓,稳定性良好。品质因数(Q值):高Q值表示低损耗,磁芯有助于获得更高Q值,可通过网络分析仪或具备Q值测量功能的LCR表进行验证。饱和电流:施加递增直流电流,观察电感值明显下降的拐点。磁芯通常具备更高的饱和电流承受能力,在大电流条件下性能保持稳定。温度特性:将电感置于高低温环境中测试参数变化。质量优异的磁芯,其电感量、Q值等关键参数在宽温范围内波动较小,温漂特性良好。综合以上外观与性能维度的评估,可以判断贴片电感磁芯的质量水平,为选型与应用提供可靠依据。 深圳贴片电感3a贴片电感是电力电子变换器中实现电压转换的辅助器件。
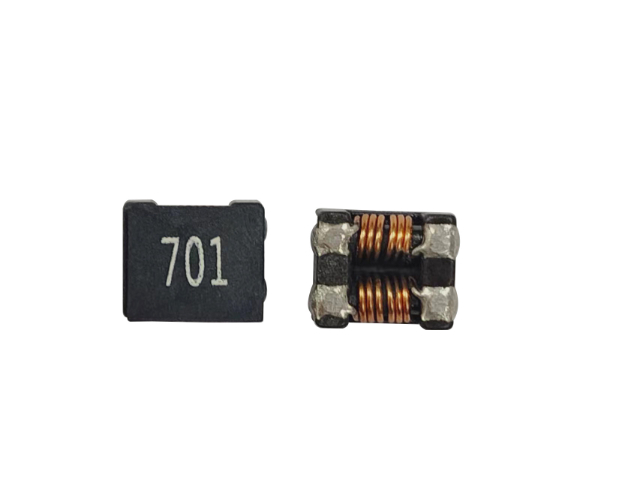
贴片电感厂家想要提升漆包线综合性能与品质,可从原材料选型、生产工艺优化、质量检测管控三个主要环节入手,全部提升产品稳定性与市场竞争力。原材料是漆包线品质的基础。导体优先选用高纯度铜、铝材质,可有效降低电阻,减少工作过程中的电流损耗与发热问题。绝缘漆需重点甄选耐温性、绝缘性和化学稳定性优异的品类,适配各类复杂工作环境,降低电路短路隐患,保障漆包线长期稳定工作。生产工艺决定产品精度与一致性。拉丝工序需保证设备精度,确保线径均匀,为电感参数稳定筑牢基础。涂漆工序采用精细化工艺,让绝缘漆均匀覆盖线材,杜绝漏涂、气泡等缺陷,精细把控漆膜厚度,兼顾线材柔韧性与绝缘性能。绕线工序保持张力均匀,避免松紧不均影响电感高频工作特性。完善的质量检测是品质升级的关键。厂家需配备高精度检测设备,对漆包线线径、漆膜厚度、绝缘性能、耐温性等主要指标进行全流程监测。依托检测数据精细排查生产问题,反向优化工艺参数,形成检测、反馈、优化的闭环管理。通过多维度协同优化,可明显提升漆包线的品质与可靠性,满足贴片电感严苛的使用性能要求。
贴片电感的尺寸与功率能力大致对应,记住这个关系能加快初筛。同等材料与工艺下,如果体积越大,绕组窗口越宽,磁芯截面也越大,能承受的电流越高。常见的尺寸系列按长宽递进,每一档的感值与电流上限都有相应范围。初筛时先把限位尺寸圈出来,在这个范围内挑能满足电流要求的偏小档位,体积与成本都更优。要注意的是,尺寸相同而结构不同的器件,电流能力可能差出一截,磁封闭型因为磁封闭层占空间,同尺寸下的电流能力通常略低。谷景可提供尺寸系列与功率能力的对照资料,便于客户按限位迅速初筛。初筛之后还要看曲线,尺寸只决定上限,实际可用性要看目标频段的阻抗表现。对照资料按规格整理成册,工程与采购各用各的侧重,沟通更省事。成册资料定期更新,规格增减及时反映,避免照着旧版选错档位。资料更新明确责任人,改版后限期替换,避免新旧两版同时在用。新旧混用的问题在于误取,替换时要逐本回收旧版。初筛结论写进选型记录,便于后续追溯与复用。选型记录和规格书放在一处归档,查找时不用翻多个地方,复用时直接调取。 贴片电感是通过电磁转换储存能量的无源器件。
贴片电感完全能够实现自动化贴装,这是现代电子制造业中提升效率、保证质量并控制成本的主流方式。其标准化的封装尺寸与规整的外形,非常适合自动化贴片机的拾取与放置操作。设备通过高精度吸嘴准确抓取电感,并依据编程坐标数据,快速、准确地将元件贴装至电路板的指定焊盘位置,整个过程连贯高效,无需人工直接参与。在效率与精度方面,自动化贴装相比人工操作具有明显优势。自动化设备能够以较高的速度持续作业,单台设备每小时可完成数万甚至更多的贴装点数,远超人力极限。同时,其重复定位精度较高,能有效避免人工操作中易出现的位置偏移、角度倾斜或元件损伤等问题,为后续回流焊工艺提供了良好的一致性保障。从成本控制角度看,自动化大幅降低了对直接劳动力的依赖。在规模化生产中,一套自动化生产线可替代大量重复性手工贴装岗位,企业只需配备少量技术人员进行设备编程、监控与维护即可。这不单直接节省了人力成本,更通过较高的贴装合格率,减少了因错贴、漏贴导致的返工和材料损耗,从整体上实现了明显的降本增效。因此,采用自动化方式贴装贴片电感,是电子制造企业提升竞争力、适应大批量生产需求的必然选择。 贴片电感是批量生产时需保证尺寸一致性的精密器件。湖北贴片电感470uh
贴片电感是阻抗随频率升高而增大到峰值后下降的元件。苏州贴片共模电感封装尺寸
贴片电感装到板上之后才发现问题,返修代价远高于来料拦截。来料检验的重点有几项:外观先看本体有无缺角、裂纹与端子氧化,磁封闭型还要看磁封闭层是否破损。尺寸核对本体大小与端子位置,确认与焊盘匹配,偏差大了会贴偏。电气项测感值与直流电阻,带磁封闭的器件要留意测量方式,夹具接触不良会让读数漂。上板可靠性的问题点多在焊接环节:锡量过多会顶裂本体,过少则强度不足,两种都不利于长期运行。来料时小批试焊一轮,看焊点形态与位置偏差,比只看元件参数更直接。谷景出厂前做外观与电气抽检,端子可焊性有对应保护处理。试焊样板保留作为基准,后续批次在同一条件下比对,趋势比单次读数更有意义。焊点形态的判定标准要写成图文,检验员按图比对,减少主观差异。图文标准按规格分类,通用问题用通用图,特殊问题单独出图。图文标准定期复审,把新出现的问题类型补进去,标准才能跟上实际。标准跟上实际,检验员判得准,返工与争议都会减少。检验项的比例按物料关键程度分配,关键位置从严,一般位置适度。检验记录按月汇总,能看出哪类问题在反复出现。 苏州贴片共模电感封装尺寸

- 方形贴片电感作用是什么 2026-10-22
- 工字形电感怎修 2026-10-22
- 苏州贴片共模电感封装尺寸 2026-10-22
- 工字型电感自谐振频率 2026-10-22
- 工字电感可大不可小 2026-10-22
- 北京0402功率电感 2026-10-22
- 东莞680贴片电感 2026-10-21
- 广东贴片功率电感哪个品牌好 2026-10-21


- 01 惠州SMD石英晶体谐振器供应商
- 02 长寿区工业M.2连接器
- 03 江苏9窗口氮化硅窗口片技术
- 04 辽宁透镜质量检测波前传感器供应商
- 05 华东环境可靠性
- 06 低功耗微波开关制造商
- 07 陕西工业自动化差分钟振
- 08 茂名SMD-3225 系列石英晶体谐振器生产
- 09 色环电感使用的铁心
- 10 广西 rv1126b主板