平板膜脱氮反应器厂家联系方式
关键词: 平板膜脱氮反应器厂家联系方式 脱氮反应器

 2026.10.22
文章来源:
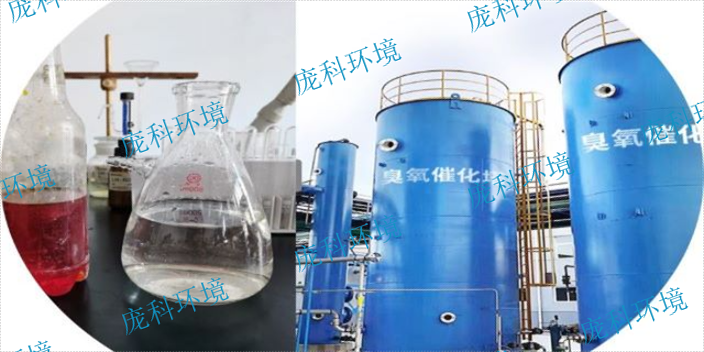
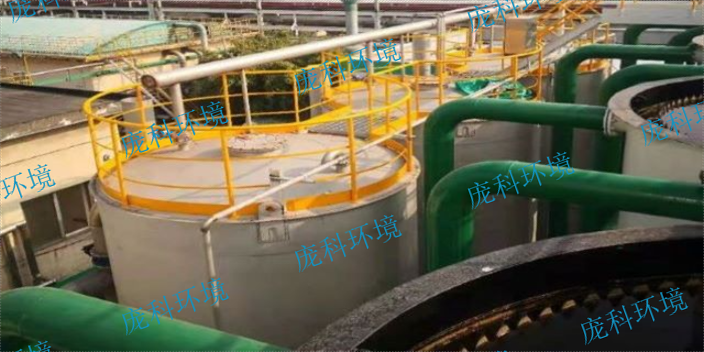
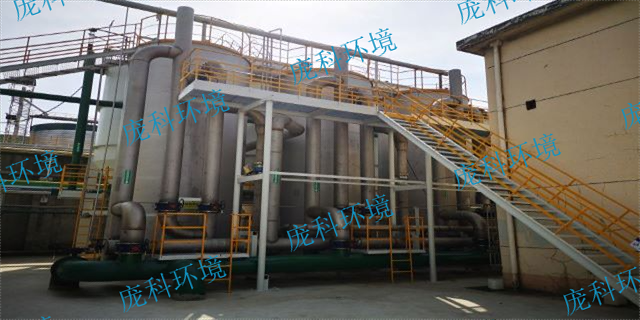
工业废水处理要求设备具备高效、稳定和易维护的特点,脱氮反应器设备的选择直接影响处理效果和运营成本。上海庞科环境技术有限公司研发的高负荷好氧脱氮膜反应器,采用管式膜或平板膜技术,结合AO生化反应器,能够实现高容积负荷下的稳定运行,减少剩余污泥排放,提升生物反应效率。设备外置式膜设计,结构美观且便于维护,系统设备数量较少,降低故障率。自动化程度高,操作简便,适合中大型工业企业的环保需求。上海庞科环境拥有丰富的行业经验和多项自主技术,能够为制药、化工、食品等行业提供针对性的设备及服务,帮助客户实现废水达标排放和资源回收,推动环保与经济效益的协同发展。深度脱氮反应器常用于出水提标改造阶段,通过优化生化与分离环节改善处理效果。平板膜脱氮反应器厂家联系方式
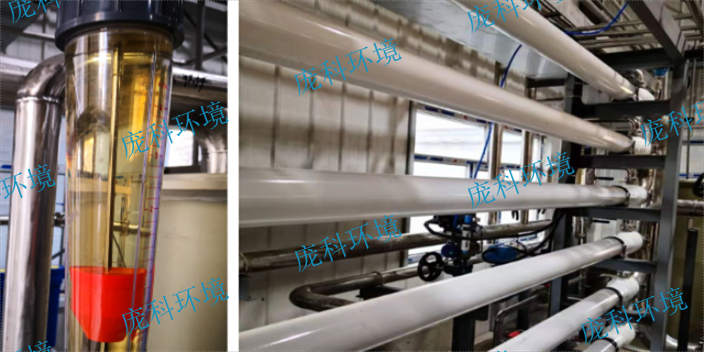
不同型号的脱氮反应器适应不同规模和水质条件的废水处理需求。高负荷好氧脱氮膜反应器系列根据膜类型、膜面积和处理能力的差异,提供多种型号选择,满足制药、化工、食品等行业的多样化需求。每个型号均采用AO生化池与膜分离的结合工艺,保证对COD和总氮的稳定去除。型号的选择需结合废水水质、处理量以及占地条件,确保系统运行效率和维护便捷性。上海庞科环境技术有限公司拥有自主研发的多款脱氮反应器型号,能够根据客户的具体工况提供准确匹配的产品。公司团队深入了解各行业排污特性,结合创新技术,持续完善产品型号体系,帮助客户实现高效脱氮和资源利用,推动环保治理与生产效益的统一。武汉高负荷脱氮反应器原理不少企业在选择脱氮反应器厂家时,更关注设备稳定运行及后期维护的便利程度。
外置管式膜AO脱氮反应器采用管式膜组件,设置在反应器外部,便于日常维护和清洗,减少运行中断时间。该设计通过泵将污泥-水混合液输送至膜内,利用膜的分离功能截留悬浮固体和微生物,确保透过膜的水质清澈。系统运行稳定,能够在高负荷条件下保持良好的氨氮和总氮去除效果。膜的截留作用促进了微生物群落的多样性和活性污泥的快速驯化,提升了系统对复杂废水的适应能力。设备结构紧凑,自动化程度较高,适合制药、化工等行业的废水处理需求。上海庞科环境技术有限公司凭借多年行业经验,结合管式膜技术,提供高效且便于维护的脱氮解决方案。公司团队擅长根据客户排污特点,设计符合实际需求的系统,提升运营效率并降低维护成本。庞科环境持续投入技术研发,推动环保设备的实用性和经济性,为客户创造可持续的环保价值。
平板膜脱氮反应器通过在AO生化池中将污泥与水混合液直接输送至平板膜,利用膜的压力驱动实现固液分离,能够有效截留难降解的大分子有机物,延长其在生物反应器中的停留时间,促进微生物对这些物质的降解。该技术适合处理含高COD和高总氮的工业废水,尤其在制药和化工行业中表现出稳定的处理效果。平板膜的设计使得出水清澈透明,方便后续的深度处理或回用。反应器运行时,保持高容积负荷和长泥龄,减少剩余污泥排放,同时膜的截留作用支持微生物群落的丰富和活性污泥的快速驯化,提升系统的抗冲击能力。上海庞科环境技术有限公司专注于这类反应器的研发和应用,团队成员拥有丰富的行业经验,涵盖制药、酿酒、石油化工等多个领域。公司凭借自主关键技术,持续创新,为客户提供定制化的环境解决方案,帮助客户解决复杂的工业废水处理难题,实现资源回收与能耗降低。庞科环境致力于通过技术进步推动环保与经济效益的结合,使环保成为企业的竞争力来源。平板膜脱氮反应器的研发和应用能够提高废水处理的脱氮效果和稳定性。
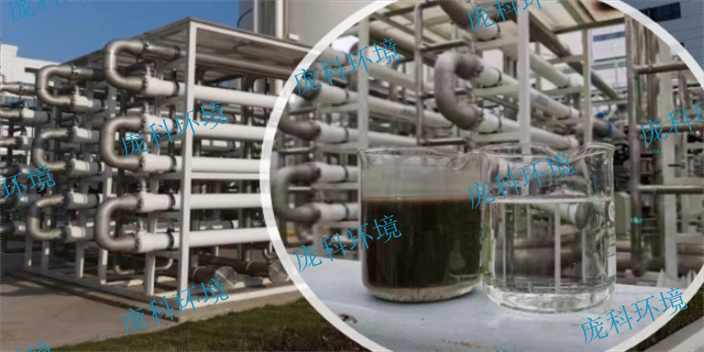
在工业废水处理过程中,面对高浓度氮含量和复杂有机物的挑战,选择合适的脱氮反应器型号成为关键。高负荷脱氮反应器型号针对中大型工业企业的需求,设计上注重在有限空间内实现高效的氨氮和总氮去除。该型号通过泵将AO生化池内的污泥-水混合液直接送入膜组件,利用管式膜或平板膜进行固液分离,确保清水透过膜进入产水箱,而浓液返回生化池继续参与反应。这种设计不*提升了系统对COD和总氮的处理能力,还保证了出水的清澈透明。运行时,反应器在高容积负荷、低污泥负荷和长泥龄条件下操作,减少剩余污泥排放,增强微生物活性,缩短活性污泥驯化时间,有效提升系统稳定性。上海庞科环境技术有限公司拥有多年环境行业经验,针对制药、化工、发酵等行业的高负荷废水处理需求,提供多种型号的高负荷脱氮反应器,结合自主关键技术和丰富的工程经验,为客户量身定制解决方案,保障废水处理的稳定运行和高效达标。脱氮反应器的操作简便性和自动化程度也是选择的重要指标。武汉高负荷脱氮反应器原理
好氧脱氮反应器的优势在于处理效果稳定且能耗较低。平板膜脱氮反应器厂家联系方式
发酵食品行业废水中含有高浓度的有机物和氮,处理难度较大。发酵食品脱氮反应器通过生物反应过程,将氨氮和有机氮有效转化,减少环境负荷。高负荷好氧脱氮膜反应器的原理依托于AO生化系统,污泥-水混合液被泵送入膜组件,利用膜的固液分离功能截留微生物和大分子难降解物质,延长生物反应时间,提高有机物和氮的降解效率。反应器在高容积负荷和长泥龄条件下运行,剩余污泥排放量减少,系统生物相丰富,抗冲击能力增强。上海庞科环境技术有限公司结合行业特点,研发适用于发酵食品废水的脱氮反应器,提供技术支持和设备服务。公司团队在发酵及相关行业有着深入的技术积累,能够针对废水成分复杂的特点,设计合理的处理工艺,帮助客户达成环保要求并降低运营风险。平板膜脱氮反应器厂家联系方式

- 平板膜脱氮反应器厂家联系方式 2026-10-22
- 西安臭氧催化氧化催化剂 2026-10-22
- 外置管式膜AO脱氮反应器市场报价 2026-10-22
- 山东废水臭氧催化反应器基本原理 2026-10-22
- 杭州废水臭氧催化反应器原理 2026-10-22
- 河南废水臭氧催化氧化反应器生产厂家 2026-10-22
- 化工臭氧催化反应器供应商 2026-10-21
- 山西制药臭氧催化氧化反应器 2026-10-21



- 01 上海不锈钢网初效过滤器生产企业
- 02 江阴柴油车尾气处理液代理
- 03 浙江低碳园林道路景观路面施工队
- 04 福建移动隔音箱厂商
- 05 南京氨氮水质在线监测系统价格
- 06 绍兴饭店油烟管道清洗服务
- 07 怎么活性锰除臭鞋塞生产商
- 08 广州工商业储能消音降噪百叶窗风沙环境防护
- 09 安徽铝合金储能消音降噪百叶窗怎么选型
- 10 孝感化工天窗商家