北京P20用皇冠钻头怎么选
关键词: 北京P20用皇冠钻头怎么选 皇冠钻头

 2026.10.25
文章来源:
钻尖几何参数对切屑形态的影响体现在断屑槽的设计上。断屑槽的深度和宽度决定了切屑的弯曲半径,弯曲半径小切屑容易折断,弯曲半径大切屑长而卷曲,容易缠绕在钻头上。不同材料适合不同的断屑槽参数,钢件切屑韧性大需要断屑槽深一些让切屑折断,铸铁切屑脆断屑槽可以浅一些,切屑自己就断了。皇冠钻的钻尖可以针对不同材料设计不同的断屑槽形,钻杆通用,换材料的时候换钻尖就行。断屑槽的设计还要和进给量匹配,进给量变了断屑效果也跟着变。中科金钻(深圳)科技有限公司在皇冠钻的断屑槽设计上针对不同材料做了优化,让切屑在加工中顺利折断排出,减少排屑问题对加工的影响。中科金钻深孔钻优化断屑与导向,控制直线度与同轴度,可换刀片提升经济性,降低综合加工成本。北京P20用皇冠钻头怎么选
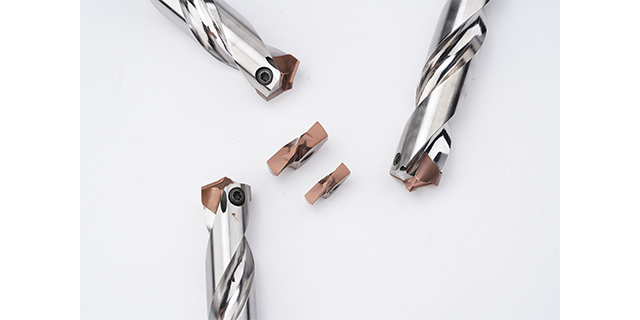
刀具振动监测在皇冠钻加工中可以帮助判断钻尖状态。振动幅值增大说明钻尖磨损或者参数不当,振动频率变化可能反映钻尖崩刃或者排屑堵塞。在自动化加工中,振动监测可以和机床控制系统联动,振动超限自动停机,避免断刀和工件报废,减少损失。皇冠钻的钻杆刚性好,正常加工时振动幅值比整体钻头小,振动信号的变化更容易识别,误报的概率也低一些。振动监测的传感器可以装在主轴座上或者工件夹具上,安装位置影响信号质量,离切削区近的话信号清晰但受干扰也大。中科金钻(深圳)科技有限公司在皇冠钻的应用支持中关注振动控制,钻型设计针对振动抑制做了优化,让钻尖在切削中保持稳定,减少振动对孔质量的影响。安徽深孔皇冠钻头怎么选可换尖皇冠钻降本增效,只需换钻尖、刀体可复用,适合难加工与批量生产,降低单孔成本。
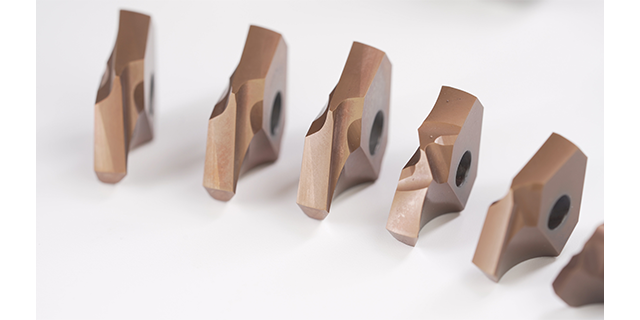
不锈钢材料在孔加工中让不少操作工头疼,切屑不容易断,钻头切削时切屑粘在刃口上形成积屑瘤,积屑瘤脱落的时候会把涂层一起带走,钻头很快就钝了。不锈钢导热性差,切削热集中在刃口附近,温度高了钻头材料软化,磨损速度加快。针对不锈钢的皇冠钻,钻尖的涂层要选抗氧化和抗粘刀性能好的,刃口要锋利,排屑槽要宽一些让切屑顺利排出。切削液的选择也关键,含极压添加剂的乳化液能减少切屑和刃口的摩擦。模块式皇冠钻在不锈钢加工中还有一个好处,钻尖钝了只需要换钻尖,钻杆继续用,不用整把钻头报废,刀具成本降下来。中科金钻(深圳)科技有限公司在皇冠钻的钻型和涂层匹配上有大量的技术积累,能根据客户加工的不锈钢牌号和工况推荐合适的钻尖方案,帮助客户在不锈钢孔加工中减少积屑瘤和涂层剥落问题。
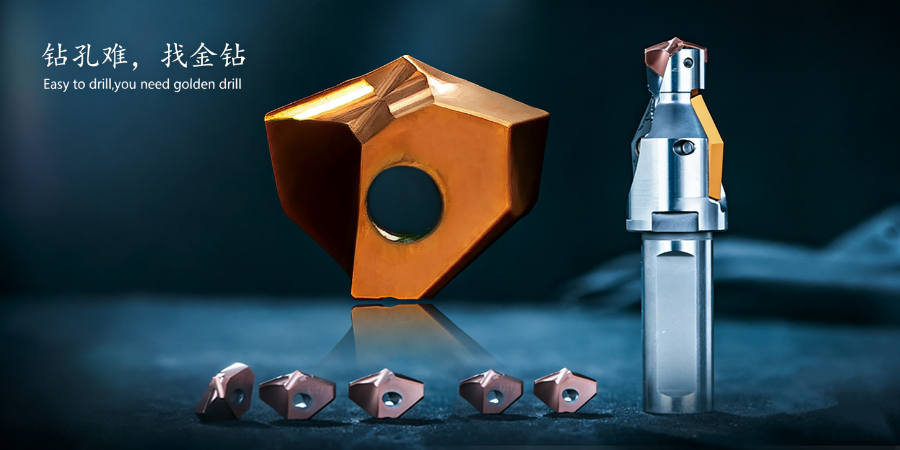
五轴数控磨床是皇冠钻制造精度的保障。钻尖的几何形状复杂,钻尖角度、螺旋角、断屑槽形状都需要精确控制,普通磨床靠手工操作精度不稳定,同一批钻尖之间的几何参数差异大,换上去之后加工效果不一致。五轴数控磨床可以按程序精确磨削钻尖的各个面,保证每支钻尖的几何参数一致,批次间差异小。磨床的砂轮修整和冷却控制也影响磨削质量,砂轮钝了磨出来的钻尖刃口有毛刺,冷却不够的话钻尖表面可能烧伤。中科金钻(深圳)科技有限公司自主研发五轴磨床,从设备端控制皇冠钻的制造精度,让客户拿到手的钻尖批次间差异小,加工效果稳定,换钻尖不用重新调参数。工况差异导致标准钻头不适用,中科金钻用数学模型定制钻型,选配材料、硬度满足机床工况。
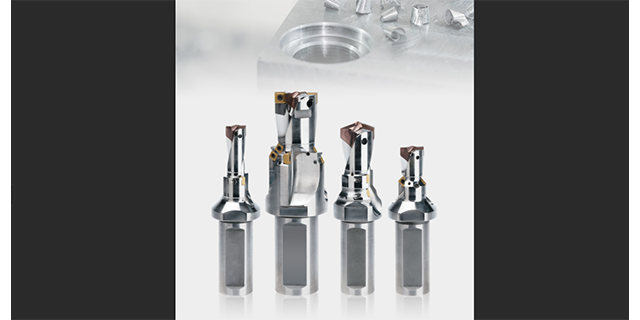
深孔加工对皇冠钻的挑战在于排屑和定心。孔越深,切屑排出的路径越长,切屑堵在排屑槽里的概率越大,堵了之后钻头扭矩上升,断刀风险加大。深孔加工中钻头伸出长度长,刚性下降,容易偏斜。皇冠钻钻杆材料可以选高强度合金钢,不需要兼顾刃口的切削性能。模块式皇冠钻在深孔加工中还有一个优势,钻尖磨损了只需要换钻尖,钻杆继续用,深孔加工的钻杆成本高,循环使用能省不少钱。中科金钻(深圳)科技有限公司的皇冠钻产品在深孔加工场景中有对应的钻杆和钻尖配置,帮助客户减少深孔加工中的堵屑和偏斜问题,让深孔加工的孔位精度和表面质量更可控。工况差异导致标准钻头不适用,中科金钻依数学模型定制钻型,选配材料、硬度满足机床工况。江苏分体式皇冠钻头修磨方法
批量加工换刀耗时,中科金钻复合皇冠钻集成多工序,一次进给完成。北京P20用皇冠钻头怎么选
沉孔钻头并非单一结构,而是根据加工需求演化为多种形式。常见的有整体式沉孔钻、阶梯沉孔钻以及可换刀片式沉孔钻。整体式结构适用于小直径或简单沉孔,刀具从钻尖到沉孔台阶为一体磨削,同心度较好,但磨损后整根报废,成本较高。阶梯沉孔钻则在前端设有导向部分,后端为扩孔或倒角部分,适合加工柱形沉孔或锥度沉孔,其技术难点在于保证阶梯过渡处的刃口强度与排屑顺畅。可换刀片式结构将钻孔刃与倒角刃设计为单独刀片,刀体可重复使用,经济性更好。无论哪种结构,沉孔钻头都面临几个共性的技术难点。一是同心度控制:沉孔部分的旋转轴线必须与导向孔轴线严格重合,否则倒角会出现单边、振纹或喇叭口。这要求刀具制造过程中,钻尖与倒角刃的磨削基准必须统一。其二是切削力平衡:当倒角刃开始接触工件时,径向切削力突然增加,容易引发振动。因此倒角刃的几何角度需要特殊设计,采用较小的负前角或增加修光刃,以平稳切入。其三是反面毛刺处理:钻头穿透瞬间,出口材料失去支撑,容易被推出形成毛刺。北京P20用皇冠钻头怎么选
中科金钻(深圳)科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,中科金钻供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!

- 上海抗震动皇冠钻头价格 2026-10-23
- 广西可换刃皇冠钻头怎么选 2026-10-23
- 上海深孔皇冠钻头定制 2026-10-23
- 广西高效钻孔皇冠钻 2026-10-23
- 异形孔皇冠钻修磨方法 2026-10-23
- 加长皇冠钻头厂家 2026-10-23
- 贵州工业级皇冠钻头 2026-10-22
- 重庆P20用皇冠钻头售后保障 2026-10-22


- 01 宁波M20自锁螺母批发零售
- 02 湖州304不锈钢接头哪家好
- 03 镇江气测夹具价格行情
- 04 北京P20用皇冠钻头怎么选
- 05 洛阳环形弹簧批发
- 06 广州鱼尾螺栓批发
- 07 内蒙古国内变压器铁芯电话
- 08 上海钢化玻璃楼梯联系方式
- 09 杭州不锈钢A2双开槽螺母南京骏威
- 10 江苏继电器静簧片五金加工件公司