山东环保UV胶固化设备
关键词: 山东环保UV胶固化设备 UV胶

 2026.10.25
文章来源:
在涂覆三防漆之前,基材需要先处理干净。操作时要通过清洁和烘板,把表面的灰尘、水分和油污去掉。如果表面有残留,这些杂质会形成一层隔离层,会挡住漆料和基板的接触。这样三防漆就不容易铺开,还可能出现局部没保护到的情况。表面处理干净后,漆料的附着力会更好,涂层也更稳定。
刷涂时,基板要保持水平放置,漆料如果流动太多,容易在局部堆积变厚,也可能有的地方太薄,甚至露出基材。涂层厚度要按厂家建议来控制。太薄会保护不够,太厚在固化时容易收缩开裂。刷涂时要注意细节位置,比如焊点和引脚,这些位置要涂到位,而且要尽量均匀。
如果三防漆做了稀释,使用前要先搅拌均匀。搅拌后还要静置一段时间,一般放2小时左右。这样可以让气泡慢慢消掉,也可以让漆料成分更稳定。如果气泡没有处理好,涂层里可能会有缺陷。刷子建议用质量好的天然毛刷,这样不容易掉毛。用喷涂方式时,要检查漆料粘度,可以用粘度计或流量杯;如果粘度不合适,可以加一点稀释剂,这样喷出来的雾会更均匀。
浸涂时,线路板要垂直放入漆槽,让各个部位同时接触漆料。放进去后,要等气泡完全跑出来,再慢慢提起。如果提得太快,容易拉丝,也可能在局部堆积。保持垂直和匀速,可以让涂层更均匀。 UV胶多久固化?强光照射下几秒到几十秒就能表固。山东环保UV胶固化设备
在涂覆作业中,操作环境要单独设置一个区域,同时要配好通风系统。这样做不是简单分开空间,而是为了把施工时产生的挥发气体及时排出去,避免局部气体浓度过高,对人员健康造成影响,也不会干扰其他工序。作业区域要保持干净,没有灰尘。如果空气中有微小颗粒落在未固化的涂层上,就可能形成杂点,影响整体防护效果。所以,现场要控制洁净度,也要尽量减少无关人员进入。
在设备和操作方面,工具和工作台都要做好接地处理。这一步很关键,可以减少静电带来的风险。电子元件对静电很敏感,如果设备没有接地,静电释放时可能会损伤线路板。做好接地后,静电可以被及时释放,风险会降低。涂覆时,PCB板的摆放也要注意。板子不要叠放在一起,这样可以避免表面被划伤或被污染。板子要尽量平放,这样胶液可以自然铺开,涂层厚度会更均匀。
在使用材料前,每一批原料都要做简单测试。可以先取少量做固化试验,观察固化速度和表面状态,这样可以提前发现性能变化,也能保证不同批次的稳定性。操作人员也要做好基本防护。一般建议佩戴口罩、橡胶手套和防护眼镜,避免直接接触材料。如果使用的是环保型三防漆,有害气体会少一些,可以适当降低防护要求,但基础防护还是要保留。 湖北无影效果UV胶用户反馈施工后UV胶没照之前别移动,防止错位产生气泡。
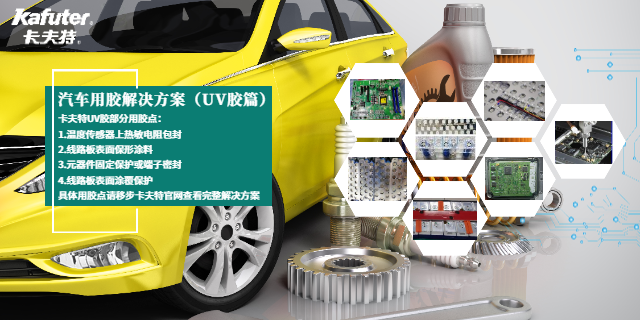
卡夫特把常见的选型问题做了整理。这些问题一方面帮助厂家了解用户需求,另一方面也方便用户判断产品是否合适。
这些问题主要围绕产品性能和实际使用情况展开。先看功能定位。用户要明确是用来粘接、密封,还是灌封。不同用途,对胶的要求差别很大。再看基材类型。材料不同,粘接方式也不同,比如金属和塑料,就需要不同的配方。然后是产品形态,比如液体还是膏状,这会直接影响点胶方式和施工工艺。
接着要关注耐温范围。胶水要能承受实际使用环境的温度变化。颜色也不能忽视,有些产品对外观有要求,或者对透光性有要求。硬度同样重要,它会影响胶层的强度和手感。再看固化方式,比如UV固化或湿气固化,这必须和现有设备匹配。还有固化时间,它会影响生产效率。
举个简单的例子,比如ABS和亚克力用UV胶粘接。如果只确认能不能粘住,其实是不够的。还需要继续细化。比如胶层硬度要和材料的韧性匹配,不然容易开裂。固化速度要跟生产线节拍一致,否则会拖慢效率。耐温能力也要覆盖产品使用时可能遇到的最高温度。
如果这些细节没有提前确认,就容易出问题。比如没有考虑固化深度,复杂结构可能粘不牢。再比如忽视颜色稳定性,在光照环境下可能会发黄。
UV胶和AB胶虽然都属于常见胶粘剂,但两者的固化原理差别很大,适合的使用场景也不一样。
UV胶属于光固化胶水,它需要紫外线提供能量才能完成固化。胶水中的光引发成分在紫外线照射后会被引发,然后开始发生反应,胶体会慢慢从液态变成固态。所以,使用UV胶时需要搭配UV灯或自动照射设备。设备要保证光线照射均匀,这样胶层才能快速并完整固化。这种方式很适合节奏快、效率要求高的生产环境,比如电子产品组装和透明件粘接。
AB胶则是另一种工作方式。AB胶属于双组分反应胶,它不需要额外光源或加热设备。操作时需要先按照要求比例,把A胶和B胶混合均匀。两种材料混合后会自动发生化学反应,胶体会慢慢形成强度并完成固化。
这里有一点容易被忽略。A胶和B胶在没有混合前,其实不能单独完成粘接作用。只有两种组分充分混合后,内部反应才会启动,胶层也才会逐渐形成粘接能力。所以混合比例和搅拌均匀度都会影响效果。
两种胶水在使用上也有区别。UV胶适合快速定位、小面积粘接和局部固化。操作人员还可以通过控制照射区域来控制固化范围。AB胶更适合大面积施工,或者一些紫外线照不到的位置。不过AB胶的固化速度会受到配比、温度和湿度影响,所以施工时需要做好参数控制。 自动化UV产线要配套能量计,定期校准光照强度保证一致性。
胶水的粘度高低,会直接影响点胶后的形状和涂布效果。粘度高的胶水,内部结合力比较强,流动性比较差。点胶时,胶点容易收缩,尺寸也会偏小。如果点胶的速度和压力没有调好,还可能出现拉丝现象。简单来说,就是胶水离开针头后还会拉出细丝,导致胶点周围有多余的胶丝,这样会影响产品的干净度。
粘度低的胶水情况正好相反。它的流动性比较强,胶水容易往外扩散。这样一来,胶点会变大,还可能流到不需要的地方,造成污染。在一些精密电子元件上,这种问题更明显。胶水如果流到线路上,可能会引起短路,或者让外观变差,后期清理也会更麻烦。
在实际操作中,不同粘度的胶水需要配合不同的参数。对于高粘度胶水,可以适当提高点胶压力,让胶水更容易被挤出来。同时要放慢点胶速度,这样可以避免胶量不够,导致胶点不完整。对于低粘度胶水,则要降低压力,并适当加快点胶速度。这样可以让胶水更快脱离接触面,减少扩散时间,从而控制胶点的范围。
在生产中,可以参考粘度计测出来的数据来设定参数。比如粘度在5000到10000cps之间的胶水,可以用中等压力和正常速度。粘度超过20000cps的胶水,就需要提高压力,同时降低速度,这样点胶效果会更稳定。 粘接不透光材料时,可选用双重固化UV胶,靠湿气补足阴影区。上海易操作性UV胶粘接强度
看UV胶技术参数,重点关注粘度、固化能量、黄变和附着力。山东环保UV胶固化设备
很多客户在使用UV胶之前,都会先担心一个问题:胶水后面会不会发黄?又会在多久之后开始变黄?这个问题很常见,也是很多人选胶时特别关注的一点。
先说什么是UV胶黄变。简单来说,UV胶发黄本质上是一种老化现象。材料在长期使用过程中,会受到热量和氧气的影响,内部会慢慢发生氧化反应。随着时间增加,材料内部结构会出现变化,比如部分化学键断裂。这种变化积累后,胶层颜色就会慢慢变黄。
换个更容易理解的说法,UV胶如果长期暴露在太阳光和紫外线下,或者长期处在高温、有氧气、受力较大的环境里,都可能加快老化速度。同时,少量水分、杂质进入胶层,或者施工工艺控制不到位,也会带来影响。比如固化不充分、施胶环境不稳定,都可能让胶层提前出现颜色变化。
所以,UV胶黄变不是突然出现的问题,而是材料长期受到环境和使用条件影响后产生的结果。不同配方、不同工艺,还有不同使用环境,都会影响UV胶出现黄变的时间和程度。 山东环保UV胶固化设备

- 上海透明的环氧胶使用方法 2026-10-22
- 浙江强度高粘性UV胶评价汇总 2026-10-22
- 北京环氧胶注意事项 2026-10-22
- 广东透明UV胶效果 2026-10-21
- 浙江光固化UV胶固化设备 2026-10-21
- 广东环保UV胶厂家 2026-10-21
- 辽宁高粘度聚氨酯胶船舶防水 2026-10-21
- 广东无影效果UV胶操作技巧 2026-10-21



- 01 浙江天然整蛋白型蛋白粉哪个好
- 02 北京密封胶粘剂市场报价
- 03 吉林微乳化切削液销售厂家
- 04 贵州切削液工厂
- 05 相关复配酶制剂功能
- 06 身边的TLPS焊片服务电话
- 07 肇庆耳机喷涂加工采购
- 08 山东快速固化UV胶效果对比
- 09 甘肃斜边机抛光粉批发
- 10 生物基材料开发添加剂