四川1T反渗透设备维保
关键词: 四川1T反渗透设备维保 反渗透设备

 2026.10.25
文章来源:
在清洗层面,建立定期清洗和应急清洗相结合的机制。定期清洗采用化学清洗和物理清洗相结合的方式,化学清洗使用食品级清洗剂,去除膜表面的有机物和无机盐,物理清洗通过反冲洗、气洗等方式,剥离膜表面的滤饼层;应急清洗则针对突发的膜污染,采用针对性的清洗方案,快速恢复膜通量。此外,研发抗污染膜材料也是解决膜污染的关键方向,通过在膜表面接枝亲水性基团,提高膜的亲水性,减少有机物的附着,或采用表面改性技术,增强膜的抗污染性能,延长膜的使用寿命。自动化RO反渗透设备可智能启停、自动冲洗,减少人工操作,使用便捷省心。四川1T反渗透设备维保
反渗透设备
罐头与调味品作为大众日常消费的重要食品,其生产对水质的要求同样严格,不*需要去除杂质与微生物,还需避免水质影响产品的风味与质地。食品反渗透设备在罐头与调味品生产领域的应用,为产品安全与风味稳定提供了坚实基础。在罐头食品生产中,反渗透产水用于原料清洗、汤汁调配等环节。用于原料清洗时,可彻底去除原料表面的农药残留与微生物,降低罐头原料的污染风险;用于汤汁调配时,纯净的产水可避免水中的杂质影响汤汁的口感与色泽,保障罐头产品的风味一致性,同时减少汤汁中的微生物,降低罐头胀罐、变质的风险,延长产品保质期。在调味品生产中,如酱油、醋、味精等,反渗透产水可避免水中的杂质与调味品中的有效成分发生反应,保持调味品的**风味,同时提升产品的纯度与稳定性。某调味品企业采用反渗透设备后,产品杂质含量降低30%,风味稳定性明显提升,产品合格率从95%提升至99%,市场竞争力大幅增强。上海餐饮反渗透设备工程RO反渗透净水技术成熟耐用,抗污染能力强,适配老旧小区二次供水等复杂原水。
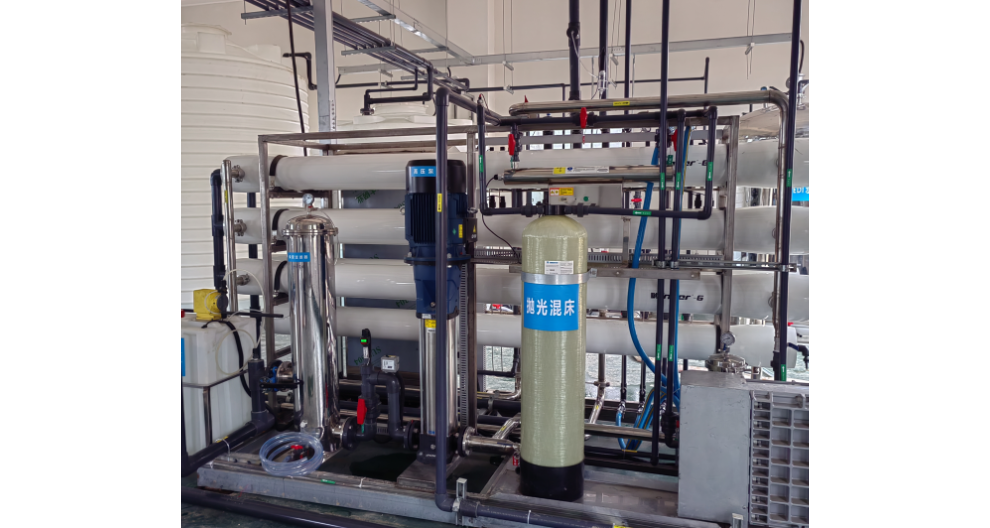
日常巡检是维护的基础,需每日检查设备的运行参数,包括进水压力、产水压力、产水流量、产水水质等,对比设计参数,及时发现参数异常并排查原因;检查设备各部件的运行状态,如高压泵的噪音、振动情况,管道连接是否泄漏,阀门开关是否正常,确保设备无故障运行。定期清洗是保障膜性能的关键,反渗透膜在长期运行过程中,表面会逐渐积累污染物,导致通量下降、脱盐率降低,需定期进行物理清洗与化学清洗。物理清洗通过低压大流量冲洗膜表面,去除附着的悬浮物与胶体;化学清洗则根据污染物类型,选用合适的清洗剂,如酸洗去除无机盐垢,碱洗去除有机物污染,清洗周期需根据原水水质与运行情况确定,一般为3-6个月一次。此外,还需定期更换预处理系统的滤芯与滤料,多介质过滤器的滤料需定期反冲洗,活性炭过滤器的活性炭需定期更换,确保预处理效果,保护反渗透膜不受污染。同时,建立设备维护档案,记录设备的运行参数、清洗时间、更换部件等信息,为设备的故障排查与寿命预测提供数据支撑,实现设备的精细化管理。
双级反渗透设备在废水处理领域展现出巨大潜力。通过两级膜的浓缩作用,可将废水中的污染物浓度提高10-20倍,便于后续的蒸发结晶或化学沉淀处理,实现废水零排放。同时,从浓水中回收的贵重金属(如铬、镍、铜)和盐分(如氯化钠、硫酸钠)可创造明显的经济效益。例如,某电镀企业通过双级反渗透设备回收贵重金属,年增收50-100万元。双级反渗透设备采用模块化设计,安装调试周期短(通常1-2周),操作人员经简单培训即可上岗。系统配备自动清洗和故障诊断功能,可减少人工干预和停机时间。此外,反渗透膜的使用寿命长达3-5年(取决于水质和运行条件),更换成本较低。经过RO反渗透设备处理的水,可直接用于制药行业的注射用水预处理环节。
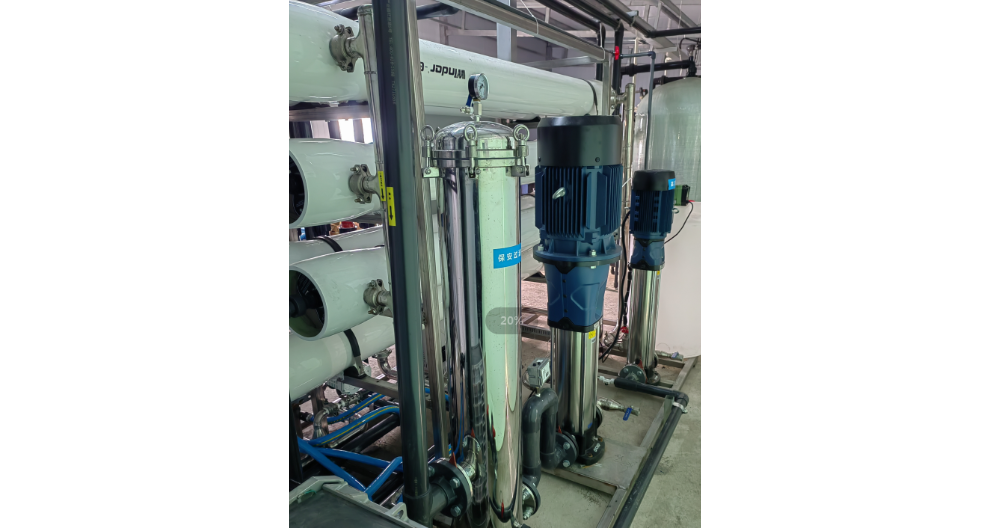
在食品产业迈向品质、智能化、绿色化的时代浪潮中,食品反渗透设备将持续以技术创新为重心驱动力,不断提升净化效率、降低运行成本、强化绿色属性,为食品企业提供更可靠、更高效、更环保的水处理解决方案,助力食品产业实现安全升级、品质升级与效益升级。未来,随着技术的持续突破与应用的不断深化,食品反渗透设备必将在守护食品安全、提升食品品质的征程中,发挥更加重要的作用,成为推动食品工业可持续发展的重心引擎,为消费者打造更安全、更健康、更美味的食品消费体验,为食品产业的高质量发展注入源源不断的动力。设备运行时部分原水会沿膜平行方向流动,自动带走膜表面截留的浓缩杂质,自带自清洗效果。广东食品反渗透设备设计
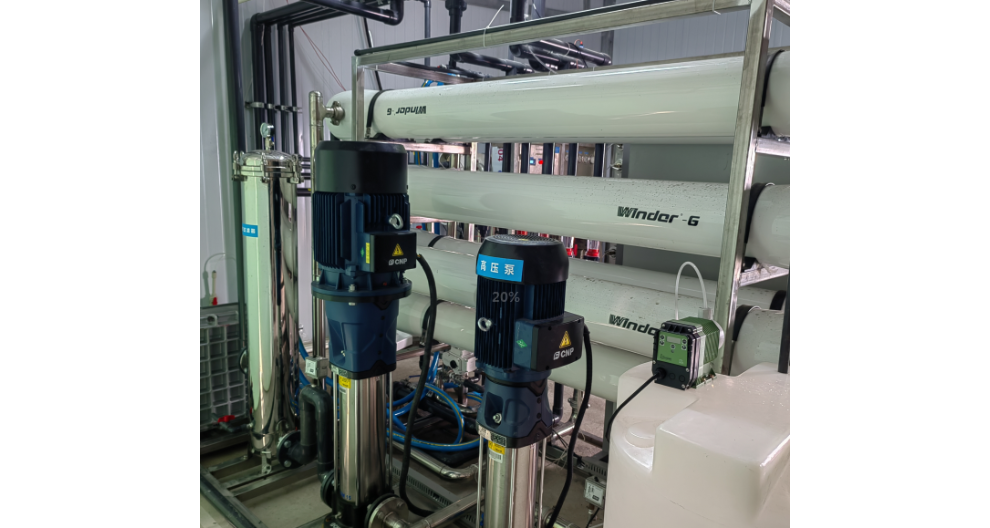
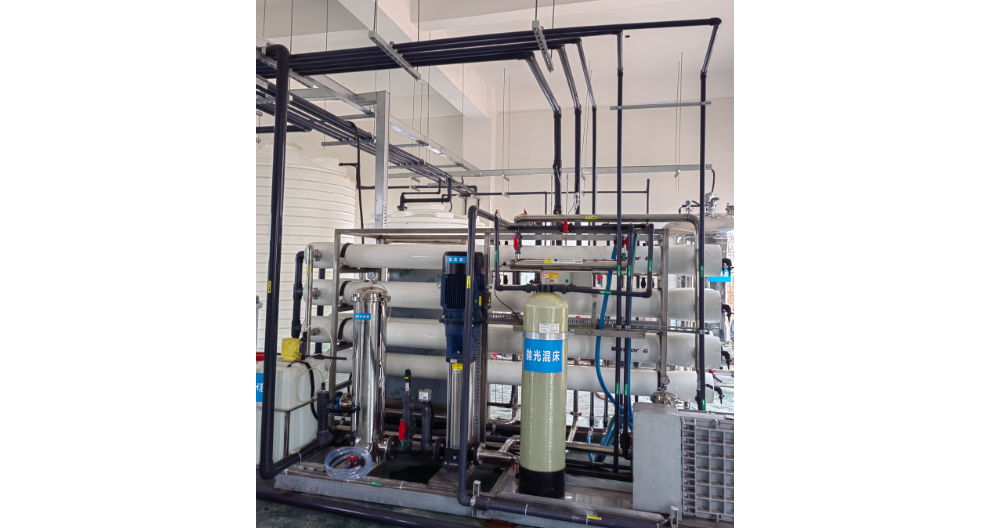
RO反渗透设备依托高压渗透技术,实现水质深度净化,是当下主流的净水重心设备。四川1T反渗透设备维保
在食品饮料生产中,双级反渗透设备可用于原料清洗、工艺用水制备和产品勾兑。例如,在啤酒酿造中,使用反渗透水可避免自来水中的氯和硬度对酵母活性的影响,提升啤酒口感;在乳制品加工中,反渗透水可用于奶粉溶解和设备清洗,防止微生物污染。化工废水通常含有高浓度的有机物、盐分和重金属,直接排放会造成严重污染。双级反渗透设备可通过两级膜的浓缩作用,将废水体积减少90%以上,浓水进入蒸发结晶系统回收盐分,实现废水零排放。例如,某化工企业采用双级反渗透设备后,年减少废水排放100万吨,回收氯化钠2万吨,创造了明显的环境和经济效益。四川1T反渗透设备维保

- 嘉兴双极反渗透设备维保 2026-10-24
- 山东人字形卷帘空气过滤器厂家 2026-10-24
- 山西高效过滤器工作原理 2026-10-23
- 嘉兴卷帘空气过滤器种类 2026-10-23
- 风管式卷帘过滤器 2026-10-23
- 粗效过滤器多少钱 2026-10-23
- 四川反渗透设备供应商 2026-10-23
- 苏州袋式空气过滤器价格 2026-10-23



- 01 黄浦区DPA过滤器供应商家
- 02 无锡泄漏 超温保护器联系方式
- 03 闵行区纸隔板DPA过滤器
- 04 湖南防火堤防渗有效性检测
- 05 云南垃圾电厂干粉给料系统
- 06 南通气氛气氛炉私人定制
- 07 安徽工商业储能消音降噪百叶窗交期多久
- 08 江苏IP55储能消音降噪百叶窗出厂质保年限
- 09 IP54储能消音降噪百叶窗怎么选型
- 10 河北IP54储能消音降噪百叶窗交期多久