嘉兴激光穿孔机厂家电话
关键词: 嘉兴激光穿孔机厂家电话 穿孔机

 2026.10.26
文章来源:
全自动数控穿孔机适配流水线配套使用,苏州铭鑫辰数控科技全自动数控穿孔机可对接工件上下料辅助机构,实现连续小孔加工。数控系统导入加工图纸,自动规划加工顺序,设备自动完成打孔、回退动作。工件装夹后无需人工干预加工行程,系统自动控制加工深度。机型分为电火花与激光两类,电火花机型加工导电金属细孔小孔,激光机型加工板材微孔。设备自带参数存储功能,多品种工件加工配方保存,方便反复调用。设备设置状态提示功能,操作人员查看面板即可了解加工进度,方便车间生产调度,适合规模化精密零件加工厂。全自动小孔穿孔机,可自动校正工件位置,降低定位偏差。嘉兴激光穿孔机厂家电话
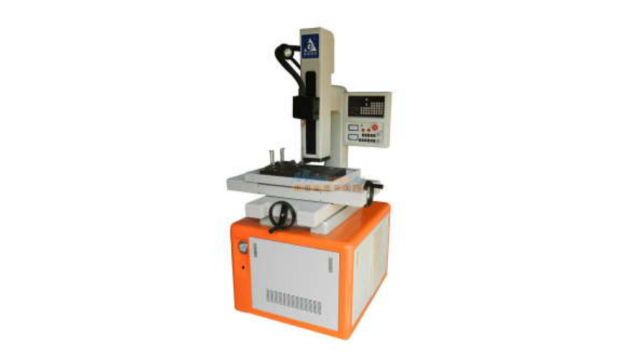
激光穿孔机可以完成非金属板材微孔加工,苏州铭鑫辰数控科技激光穿孔机除金属板材外,部分非金属板材细孔、小孔加工也可适配。数控系统管控激光加工点位,孔间距、孔径依靠参数调整。非接触加工模式,降低薄板工件形变。设备加工节奏快,适合大批量板材微孔生产。设备带有防护外壳,隔离加工区域。设备操作面板简单,图纸导入便捷,操作人员上手较快。设备维护以清洁和光路检测为主,停机维护耗时不多。板材加工企业选用这款设备,拓展加工材料范围,承接更多微孔板材加工订单,丰富车间加工品类。南京穿孔机维修电火花穿孔机借助放电加工原理,完成工件上微小孔径的加工作业。
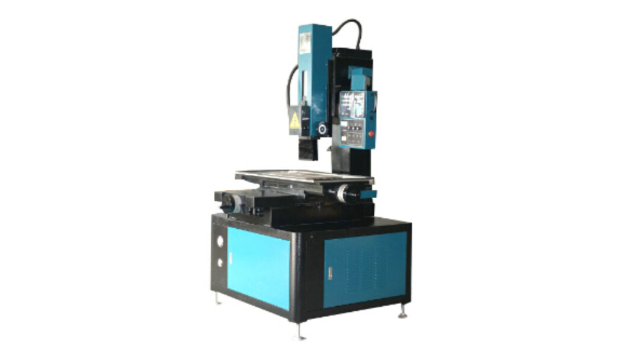
激光高速穿孔机加工点位精度可控,苏州铭鑫辰数控科技激光高速穿孔机依靠数控定位系统锁定微孔加工位置。激光加工无机械接触,薄板工件加工形变低,适合板材细孔、小孔批量加工。设备加工速度快,单件微孔成型耗时短,提升板材加工产能。操作人员导入加工图纸,系统自动识别所有孔坐标,规划加工路径。设备壳体带有防护结构,隔离加工区域,保障车间作业安全。设备日常维护包含工作台清洁、光路检查,维护周期长,停机维护时间少。钣金、精密薄片加工企业可选用这款设备,拓展板材微孔加工能力,承接更多微孔加工订单。
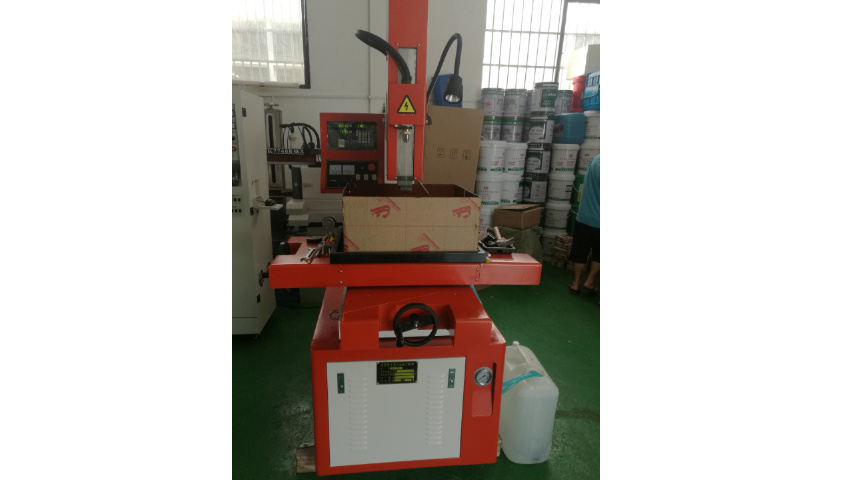
高速数控电火花穿孔机,将高速放电工艺和数控定位结合,苏州铭鑫辰数控科技高速数控穿孔机,兼顾加工速度与点位精度。设备优化脉冲电源放电效率,提升材料蚀除速度,缩短深小孔加工时长。数控系统管控工作台移动,准确锁定每一处打孔点位。加工深细孔时,配套的工作液循环结构提升排屑效率,减少碎屑附着孔壁。设备可加工模具穿丝孔、液压零件节流细孔等多种小孔。可更换不同直径电极管,实现多种孔径加工需求。设备支持多组加工路径编程,工件多个孔位一次性连续加工。车间可利用这款设备,提升深小孔加工环节产能,适配多批次精密工件加工订单。电火花细孔穿孔机,可在淬火钢材工件上加工微小孔位。
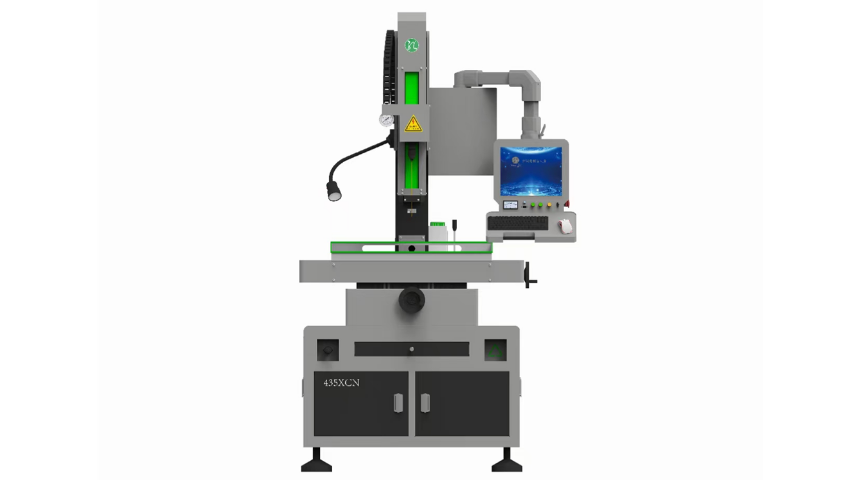
高速自动电火花穿孔机适合加工批量模具排气孔,苏州铭鑫辰数控科技高速自动电火花穿孔机兼顾加工速度与孔成型状态。自动模块控制电极进给与回退,操作人员只需完成工件上下料。高速放电结构提升材料蚀除效率,缩短小孔加工周期。工作液高压输送进入孔内,及时带走加工碎屑,保障放电持续稳定。设备可搭配数控模块,实现多坐标定位加工。设备用于模具排气孔、引线孔加工,是模具加工常用设备。电极耗材更换便捷,车间储备耗材可保障不间断生产。设备结构可靠,适合模具加工厂长期稳定开展小孔加工。全自动小孔电火花穿孔机,减少人工干预,降低操作学习成本。南京高速穿孔机维修价格
数控穿孔机脉冲电源稳定输出,维持电火花打孔持续作业。嘉兴激光穿孔机厂家电话
自动激光穿孔机加工密集小孔板材,苏州铭鑫辰数控科技自动激光穿孔机,在同一块板材上一次性完成大量细孔加工。数控系统编排加工路径,激光头依次移动加工各个点位,减少空行程。激光加工不接触工件,薄板加工形变低。设备参数可保存,同类型板材重复加工直接调用参数。设备防护壳体阻挡加工飞溅物,保障车间作业环境。设备工作台可固定板材,定位简单。钣金加工厂使用这款设备,承接带有密集微孔的板材订单。设备维护周期较长,定期清洁工作台、检查光路,维持设备加工稳定。嘉兴激光穿孔机厂家电话
苏州铭鑫辰数控科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,苏州铭鑫辰数控科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!

- 徐州金福山切割液推荐 2026-10-25
- 苏州中走丝切割液批发厂家 2026-10-25
- 浙江猎润切割液推荐排行榜 2026-10-25
- 嘉兴快走丝切割液品牌 2026-10-25
- 徐州快走丝切割液价格 2026-10-25
- 杭州霸器切割液定制厂家 2026-10-25
- 安徽高速穿孔机报价 2026-10-24
- 浙江高速穿孔机销售价格 2026-10-24



- 01 上海空调同轴套管换热器工作原理
- 02 青海标准机械密封件厂家
- 03 浙江电动焊接偏芯旋转阀
- 04 江西微波隧道工业烤箱厂商
- 05 什么是DP/eDP协议分析仪Protocol Analyzer
- 06 上海细孔穿孔机厂家电话
- 07 杭州半导体无油螺杆空压机调试维修
- 08 药厂洁净管道多少钱
- 09 长沙农药管式分离机
- 10 广东高弹性包胶轮厂家报价