山东铂铱电极等离子刀头供应商
关键词: 山东铂铱电极等离子刀头供应商 医用等离子电极刀铂铱电极

 2026.10.27
文章来源:
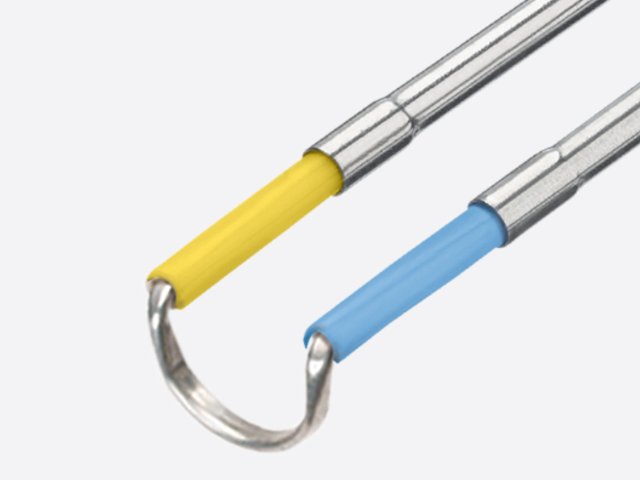
等离子手术电极的工作环境具有高温、高频放电和电解质液体共存的特征,材料选择直接决定了电极的耐用性、安全性和手术效果。铂铱合金因其独特的综合性能成为等离子刀电极的主流材料方案。铂的高化学惰性使其在等离子体高能粒子轰击和高温环境下几乎不发生氧化和升华,能够在反复激发-停机的循环中保持稳定的电学特性和几何完整性。铱的加入有效提升了合金的硬度和抗溅射性能——等离子放电过程中,高能离子对电极表面的冲击会导致材料微粒溅射,铱含量较高的合金表面溅射速率明显低于纯铂,电极尖头处的损耗更小、使用寿命更长。此外,铂铱合金的导电率适中(约3×10⁶ S/m),既能承载高频电流又不会因过高的热导率导致放电能量过度分散。在等离子消融手术常用的射频频率(300kHz至500kHz)范围内,铂铱合金的集肤深度约为100μm至200μm,配合中空冷却通道设计能够有效管理放电区域的温升。材料选型时还需综合考量成本——医疗级高纯铂铱合金的单价远高于不锈钢或钛合金,但其性能优势和临床安全性使其在一次性高值耗材和可重复灭菌器械中均有广泛应用。医用铂铱电极依托公司贵金属合金研发实力打造。山东铂铱电极等离子刀头供应商
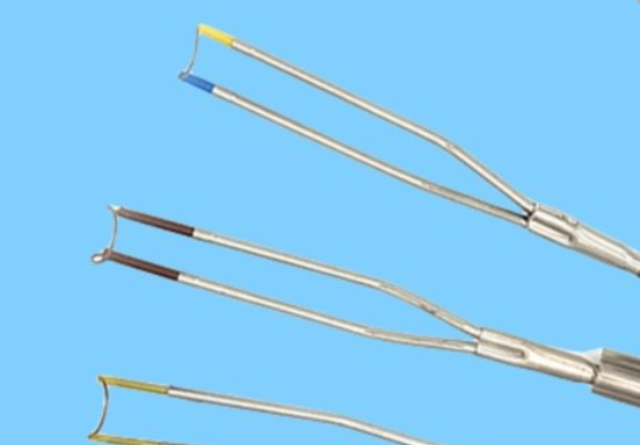
等离子刀电极的有效长度(即从手柄输出端到尖头处工作点的距离)是根据目标手术入路深度决定的工程参数,需要在操作便利性和目标可达性之间寻找平衡。从入路深度来看,耳鼻喉科短鼻内镜手术使用的电极长度通常在80mm至150mm之间,而脊柱内镜(椎间孔镜)手术入路深度可达200mm至350mm,所需电极长度相应增加。更长的电极带来更深远的目标可达性,但同时带来操控性的挑战:长电极的轴向刚性较低,在通过工作通道时容易弯曲,弯曲会导致内部导线或冷却管路的应力集中,严重时造成绝缘破损;此外,长电极的轴向传力特性变差,外科医生在消融时对力量反馈的感知精度下降。更细的电极轴直径可以减轻重量和通过直径,但会栖牲轴向推力——细轴在遇到较硬组织(如钙化椎间盘)时可能发生屈曲而非推进。设计时通常在满足目标入路深度要求的前提下,尽量选择更短和更粗的轴径组合,必要时可通过在手柄或轴身增加辅助支撑结构来补偿长轴的刚性不足。耐磨损铂铱合金等离子电极医用等离子电极刀铂铱电极满足医疗电极耗材需求。
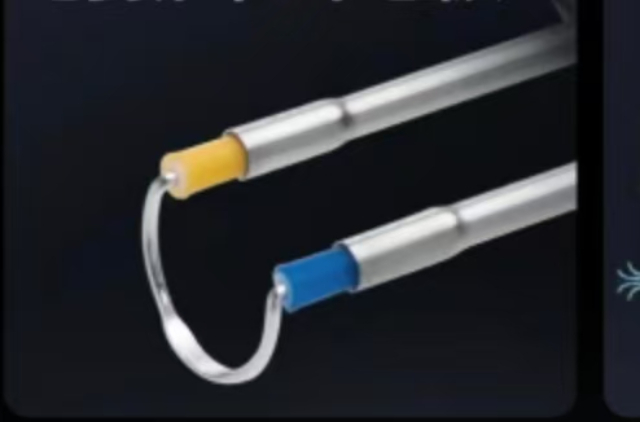
铂铱合金的精密加工涉及熔炼、拉丝、焊接和表面精加工等多个工序,每个环节的工艺控制都影响电极的性能和安全性。医用级铂铱合金的熔炼通常采用真空感应熔炼(VIM)工艺,在高真空和惰性气氛保护下进行,避免氧化夹杂和气体杂质(O、H、N)的引入——气体杂质含量过高会降低合金的延展性和耐疲劳性能。拉丝工序将锭坯逐步冷拉至电极所需的细丝直径(常见0.3mm至0.8mm),中间穿插退火处理以消除加工硬化、拉丝润滑剂残留也需要通过严格的清洗工艺去除。电极尖头处(放电工作区域)的加工精度要求高——尖头处的曲率半径、表面粗糙度和几何对称性直接影响等离子弧的稳定性和能量分布的均匀性。部分高级等离子刀电极采用电火花线切割(EDM)加工尖头处,确保较高的尺寸精度和光洁度。焊接方面,等离子刀手柄内部的电气连接通常采用银基焊料或激光焊接将铂铱丝与导线连接,焊点质量直接影响电路的可靠性和发热情况。加工全程需要执行严格的过程检验和环境控制,防止异物污染和交叉污染。
等离子手术系统的电气安全设计关系到医患双方的生命安全,是产品注册和临床使用的***红线。等离子刀手柄通常采用双极设计——工作电极(铂铱尖头处)和回路电极(杆状部或配套负极板)形成闭合回路,电流主要在两极之间流动,减少了对远端非目标组织的热损伤风险。但等离子放电本身的物理特性决定了其在局部区域的能量密度较高,若绝缘设计不当,高频电流可能沿着手柄内部的非目标通路泄漏到操作者手部或患者接触部位,造成意外灼伤。手柄内部的电气绝缘通常采用高介电强度材料(如聚醚醚酮PEEK、陶瓷或高性能硅胶),绝缘层厚度和介电强度需要满足IEC 60601-1(医用电气设备通用安全要求)中关于漏电流和介电强度的限值——对地漏电流不超过500μA(正常工作状态),外壳漏电流不超过100μA。此外,手柄连接器与主机之间的电气接口设计需要防止误连接(cross-connection)导致的系统失效。部分系统还配备了实时阻抗监测功能——当检测到手柄或电极的阻抗异常升高(提示绝缘破损或接触不良)时,系统自动切断输出并报警,这是防止电气安全事故的重要硬件保障。铂铱合金打造的医用等离子电极刀铂铱电极,性能表现稳定。
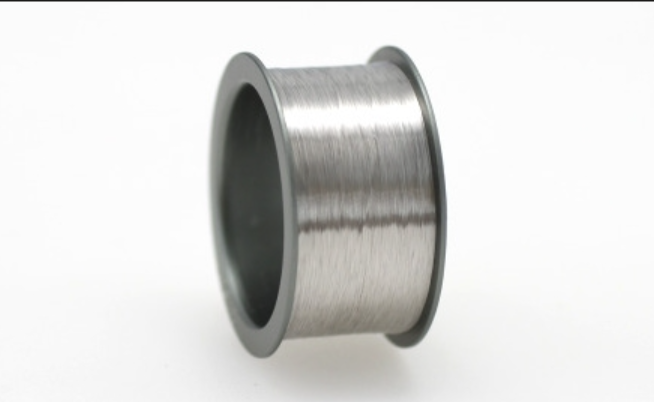
等离子刀电极尖头处的尺寸规格直接决定消融通道的宽度、消融效率和目标组织的精确性,是产品设计中**重要的几何参数。不同临床应用对尖头处尺寸的需求差异极大:耳鼻喉科鼻甲消融用的电极尖头处直径通常在0.4mm至0.8mm之间,长度3mm至5mm,细小的尖头处提供精确的消融控制,适合鼻甲黏膜下组织的选择性消融;骨科椎间盘消融用的电极尖头处直径稍大(0.8mm至1.2mm),需要更长的有效消融长度(5mm至10mm)以覆盖椎间盘髓核的消融范围;泌尿外科前列腺消融的电极则可能需要更大的消融半径,电极尖头处或刀头面积相应增大。在一次性耗材设计中,尖头处尺寸的公差通常控制在±0.05mm以保证批内一致性——过大的正公差会导致消融效果超出预期范围(如打孔过大导致出血增加),过大的负公差则使消融效率低下甚至无法有效消融组织。对于可重复使用电极,尖头处的磨损消耗后尺寸会逐渐偏离初始规格,需要规定最大允许磨损量作为使用寿命的判断依据,临床上通常以消融效率明显下降(如消融时间延长50%以上)作为更换指征。市级研发中心攻关,解决铂铱电极生产技术难题。铂铱合金等离子电极制造设备
公司科研团队持续优化,提升铂铱电极使用性能。山东铂铱电极等离子刀头供应商
等离子刀铂铱电极的采购评估需要从技术合规、质量体系、供应链和服务支持四个维度综合考量。技术合规方面:电极材料成分应与产品技术要求(技术规格书)一致,要求供应商提供原材质证书(C of C)和第三方成分验证报告;生物相容性测试报告应为**近3年内的有效版本,覆盖实际产品状态(包括表面处理和灭菌状态);电气安全测试报告(IEC 60601-1系列)应由具备CNAS/CMA资质的实验室出具,且报告中的电极规格应与实际采购规格完全一致。质量体系方面:供应商应持有ISO 13485医疗器械质量管理体系认证,且认证范围覆盖所供应的等离子刀电极产品;建议实地审核供应商的生产设施,关注拉丝设备的精度、热处理工艺的一致性、焊接工序的过程监控以及绝缘组装区的环境控制等级(建议不低于ISO 7级洁净室)。供应链方面:评估供应商的贵金属库存策略和价格波动应对机制;标准交货期(通常8至12周)和紧急补货能力(4至6周加急)是实际使用科室关注的交付指标;供应商是否提供技术培训和现场使用支持。服务支持方面:供应商是否提供批次追溯的电子化系统(扫码查询生产信息);质量投诉响应时效(行业惯例为24小时内初步响应);以及不良事件警戒系统(MAH的警戒网络接入便利性)。山东铂铱电极等离子刀头供应商
汕尾市栢科金属表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的电子元器件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**汕尾市栢科金属表面处供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!

- 脑电极导丝 ISO45001 认证 2026-10-27
- 医用吸气剂吸气速率测试 2026-10-27
- 山东铂铱电极等离子刀头供应商 2026-10-27
- 脑电极导丝功能性电刺激导丝 2026-10-27
- 新乡医用吸气剂厂家 2026-10-26
- 医用植入脑电极导丝 2026-10-26
- 钛材镀铂镀层三次元检测 2026-10-26
- 钛材镀铂加工源头批发 2026-10-26



- 01 苏州工业机械高温芯片进口
- 02 江西导热铟片均价
- 03 杭州贴片电感330uh
- 04 电动船外机接插件价格
- 05 安徽波峰焊助焊剂授权经销商
- 06 CYPRESS英飞凌INFINEONCY8C20234-12SXIFLASH询价
- 07 触摸滑条开关供应商
- 08 南京耐高低温光合成器市场报价
- 09 大连医疗用温度传感器公司
- 10 泉州非标无线充方案应用