重庆激光焊接焊接机器人原理
关键词: 重庆激光焊接焊接机器人原理 焊接机器人

 2026.10.28
文章来源:
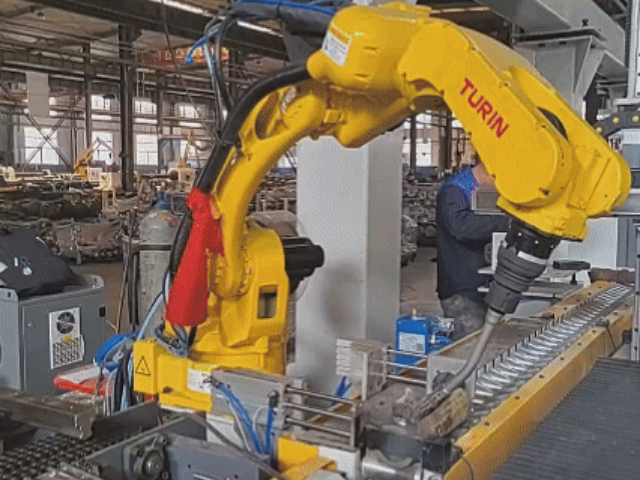
焊接机器人稳定运行依靠周期性维保计划,维保分为日点检、周维护、月维保、季度维保、年度维保。每日开机前,操作人员检查急停、安全联锁、气路、水冷、烟尘装置,查看有无报警、管线破损;每日下班清理焊枪飞溅、传感器镜头。每周紧固外部接线端子,检查管线包磨损,清理控制柜散热滤网。每月检查减速机润滑油位、变位机轴承状态,校准 TCP 工具中心点。季度检查激光器光学窗口、送粉器管路,测试跟踪传感器识别效果。年度维保由技术人员开展,检查各轴背隙、电气元件老化情况,更换老化密封件、线缆。维保记录留存归档,通过记录统计部件损耗规律,调整备件备货量。发现早期微小异常及时处理,避免小故障发展成停机故障。维保计划可以根据车间开机时长适当调整,高负荷连续生产工况缩短维保间隔。自主研发运动算法加持,图灵焊接机器人运行平稳,长期作业无精度漂移,设备故障率低于 1%。重庆激光焊接焊接机器人原理
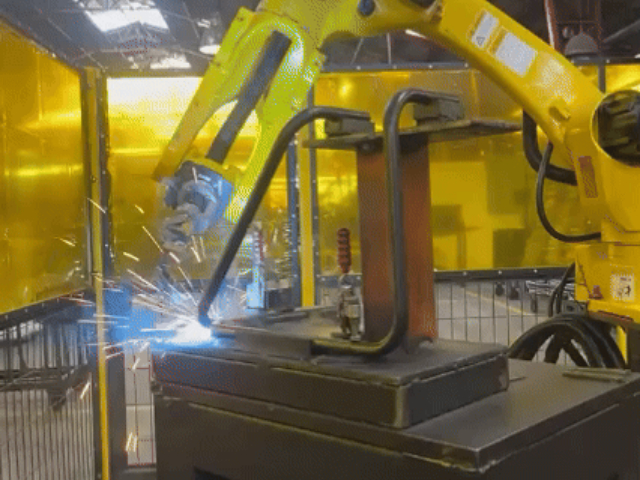
激光熔覆焊机器人将激光束、金属粉末同步输送至工件表面,激光熔化基材表层与送入的粉末材料,形成冶金结合的覆层。覆层材料可以选用耐磨、耐蚀材质,用来修复磨损零件或者在新工件表面制备功能涂层。机器人控制熔覆头按照规划路径行走,送粉速率、激光功率、行走速度三者相互匹配,控制覆层厚度与成型状态。熔覆层和基材之间属于冶金结合,结合强度高于普通喷涂工艺,在重载摩擦工况下使用寿命更长。该工艺多用于辊轴、液压部件、模具、矿山配件等零部件修复。激光跟踪系统可以识别磨损轮廓,沿着缺损区域轨迹自动完成熔覆填充。设备包含送粉器、激光器、机器人本体、水冷单元以及除尘收集装置。调试时需要控制粉末汇聚位置,避免粉末浪费与熔层夹杂缺陷,完成熔覆之后,部分工件还需要后续机加工,保证外形尺寸达标。重庆激光跟踪焊接机器人原理图灵焊接机器人交钥匙工作站,集成本体、焊机、激光系统、工装,调试即可投产使用。
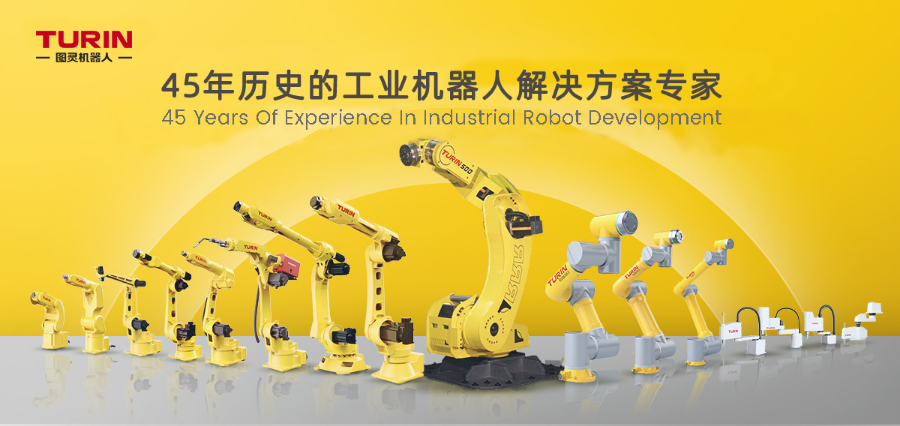
激光切割焊接一体化方案,适合需要同时做下料切割和焊接成型的生产企业,减少设备采购数量,优化车间产线布局。图灵一体化机器人,依靠六轴柔性机械臂,切换激光切割头与焊接头,完成板材、型材切割下料,接着直接完成工件焊接成型,减少工件转运工序。搭配激光跟踪系统,切割时跟随工件轮廓,焊接时追踪焊缝位置,保障两道工序加工精度。系统统一管控机器人运动、激光功率、保护气体,参数集中管理,方便工艺人员调用。上海图灵智造根据工件大小、材质、加工节拍,定制切焊一体化工作站,包含防护、除尘、工装变位机构,提供仿真、安装调试、操作培训,助力企业实现切割焊接工序一体化自动化升级。
图灵智造焊接机器人操作主要依托手持示教器完成,示教模式用于新工件轨迹录制。操作人员切换到示教模式,降低运行速度,手动控制机器人移动焊头,依次标记焊缝起点、拐点、终点,在点位之间设置摆动、速度、电流参数。整条轨迹录制完成之后保存程序,设置起弧、收弧条件。示教完成之后切换自动模式,空载走一遍轨迹,确认无碰撞风险,再放置工件试焊。示教过程中留意焊枪和工装、工件之间距离,预留安全间隙,防止碰撞。对于结构复杂的空间焊缝,可以分段录制程序,分段调试。示教器自带坐标系切换功能,支持关节坐标、世界坐标、工具坐标,适配不同姿态调整需求。操作人员需要熟悉急停按钮位置,遇到异常情况立刻停机。新员工上岗前,先学习安全规范,再在低速模式练习点位录制,熟练之后再进行正式工件示教。图灵智造可定制专属焊接工艺方案,适配各类特殊工件的焊接需求。
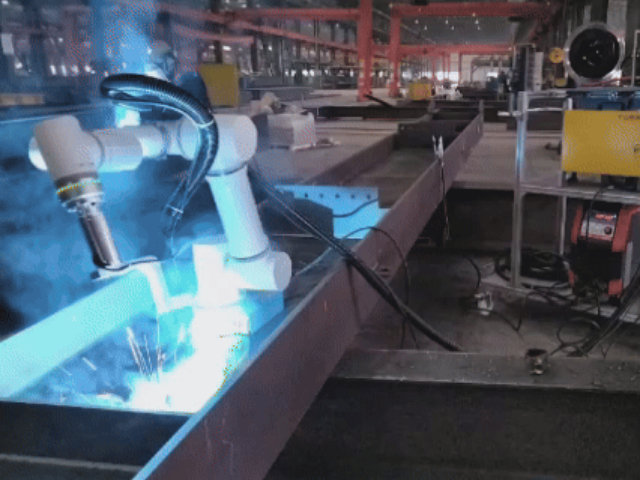
激光切割工艺依靠激光熔化材料,辅助气体吹除熔融物质,分离工件轮廓。碳钢切割多用氧气,氧气和金属反应释放热量,提升切割效率;不锈钢、铝合金多用氮气,获得无氧化切面;压缩空气用于要求偏低的薄板加工。切割参数重点控制功率、行走速度、气压、焦点位置。焦点位置决定能量集中在板材上表面还是板材内部,厚板切割焦点偏向板材下方。切割速度过快会出现切不透、挂渣;速度过慢切口宽度变大,热影响区扩大。喷嘴高度跟随传感维持恒定距离,避免喷嘴触碰板材。切割断面粗糙度、挂渣量是直观评判指标,挂渣牢固附着断面时,调整气压或者焦点参数。切割路径规划时优先处理内轮廓,再切割外轮廓,防止工件提前脱离支撑,位置偏移。切割完成之后清理板材残渣,再流转到焊接工序。45 年机器人研发积淀,图灵焊接机器人依托四万余台落地设备验证稳定性能。天津激光切割焊接机器人哪个好
图灵点焊自动化机器人,稳定完成薄板构件点焊,适用于钣金、汽配零部件生产。重庆激光焊接焊接机器人原理
客户挑选焊接机器人,第一步梳理自身需要落地的加工工艺。只做钣金点焊,优先配置点焊机器人与对应焊钳;管件、容器密封焊缝,偏向氩弧焊机型;精密薄板、要求低变形的工件,选用激光焊接机型;磨损零件修复、表面强化,选择激光熔覆焊方案;需要自主开料下料,搭配激光切割模块。部分工厂多种工艺都有需求,可以选择多工艺兼容工作站,本体不变,更换执行头切换工艺。确定工艺之后,再匹配激光器功率、焊接电源规格、送粉系统配置。不同工艺对传感要求不同,来料公差大、焊缝位置不固定的工况,增加激光跟踪模块。工艺类型确定之后,再核算工件尺寸、重量,选择对应臂展、负载的机器人本体。同时评估车间供电、供气、水冷条件,确认配套基础设施能够支撑设备运行。重庆激光焊接焊接机器人原理

- 北京搬运协作机器人设备厂家 2026-10-29
- 辽宁激光切割焊接机器人原理 2026-10-28
- 浙江激光熔覆焊焊接机器人品牌排行 2026-10-28
- 重庆激光焊接焊接机器人原理 2026-10-28
- 重庆激光焊接焊接机器人应用范围 2026-10-28
- 河北激光熔覆焊焊接机器人应用范围 2026-10-28
- 北京激光跟踪焊接机器人备件 2026-10-28
- 浙江激光焊接焊接机器人备件 2026-10-28



- 01 山东燃气比例阀哪个品牌好
- 02 真空伺服压机设计
- 03 衢州全钢试剂柜定制
- 04 东莞锰酸锂磁选机现货
- 05 12伏房车空调品牌
- 06 汽车配件装配机器人轨迹规划
- 07 山西35kv供电监控系统成套
- 08 半导体视觉检测软件多少钱
- 09 陕西管材激光切割机厂家
- 10 河北底坑检修箱电梯配件批发