广州啤酒糖化系统厂家供应
关键词: 广州啤酒糖化系统厂家供应 糖化系统

 2026.10.29
文章来源:
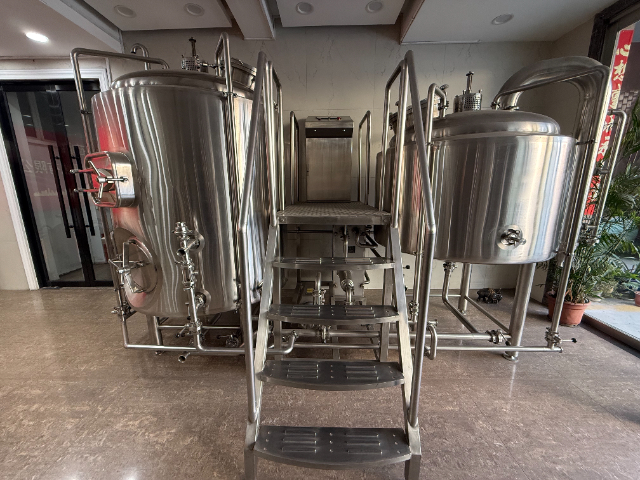
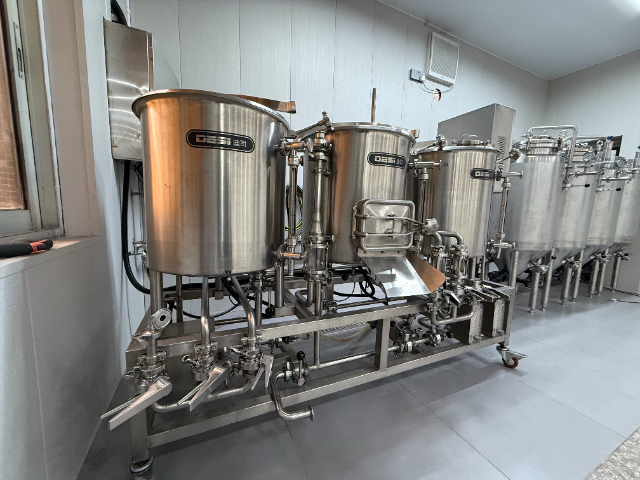
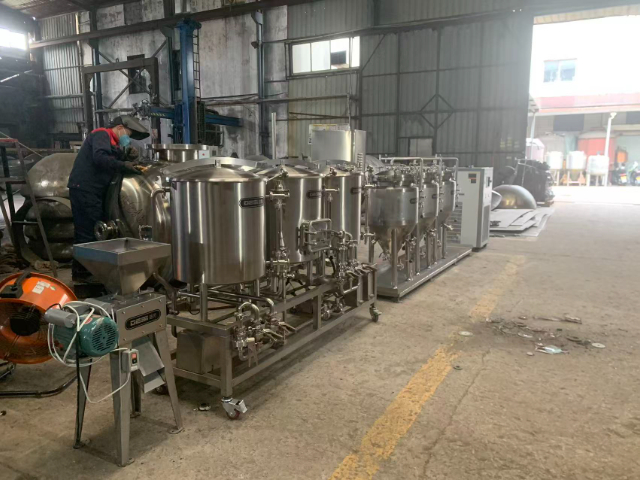
针对中大型精酿酒厂的规模化生产需求,五锅五器糖化系统成为突破产能瓶颈的装备。这套系统在传统四器(糖化锅、过滤槽、煮沸锅、回旋沉淀槽)基础上,新增热水罐/热回收暂存罐,形成五大功能的专精单元,通过精密管道设计和泵送控制实现无缝连续作业。双糖化锅的配置让批次生产无需等待,一锅进行糖化反应时,另一锅可同步完成投料、升温准备,配合热水罐提供的稳定温度热水,彻底消除工序间隔。与四器系统相比,五锅五器配置的设备利用率提升30%-50%,日产能轻松突破数千升乃至上万升,同时通过工序的精细控制,确保大规模生产下每批次麦汁品质的一致性,特别适合多品牌、多产品线的区域性精酿品牌。糖化煮沸锅具备蒸汽间接加热功能,煮沸强度可控,有效析出酒花风味物质并稳定麦汁。广州啤酒糖化系统厂家供应
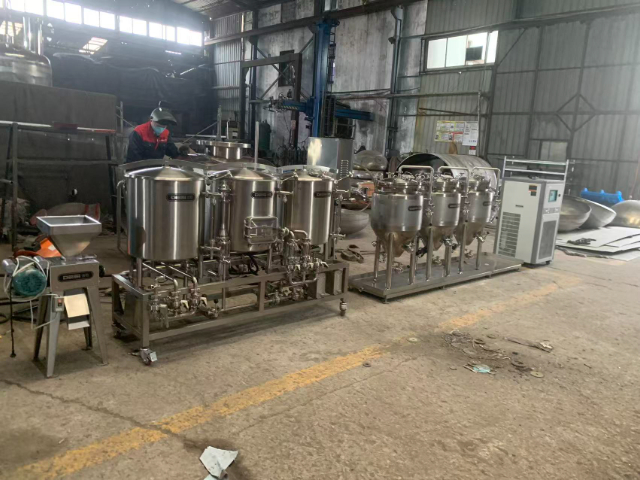
不锈钢精酿啤酒糖化罐的液位监测功能对于精细控制酿造过程至关重要,能够帮助操作人员实时掌握罐内麦芽浆的体积变化,确保酿造工艺的顺利进行。常见的液位监测方式有浮球式液位计、超声波液位计和雷达液位计等。浮球式液位计结构简单,成本较低,通过浮球随液位变化而上下移动,带动传感器输出相应的液位信号,适合中小型糖化罐的液位监测;超声波液位计利用超声波的反射原理进行液位测量,测量精度较高,不受物料粘度和温度的影响,适用于各种规模的糖化罐;雷达液位计则采用高频雷达波进行测量,具有更高的测量精度和稳定性,能够在恶劣的工况下(如高温、高压、粉尘较多的环境)正常工作,适合对测量精度要求较高的大型精酿工厂。液位监测数据通常会实时传输到控制系统的显示屏上,操作人员可以直观地了解罐内液位情况,并根据工艺要求及时调整进料量和出料量,避免因液位过高导致物料溢出或液位过低影响搅拌和传热效果,确保糖化过程的稳定性和可控性。江门加热糖化系统供应商糖化系统针对高辅料酿造优化设计,可耐受大米、玉米等辅料占比高的糖化工况。
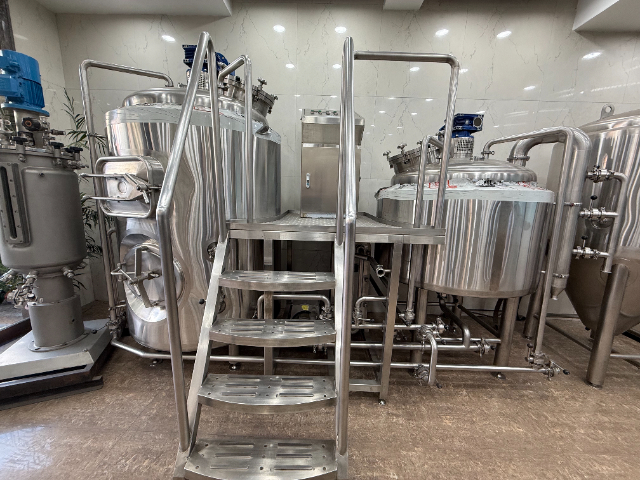
啤酒糖化系统的麦汁糖分组成调控技术麦汁的糖分组成直接决定啤酒的口感特征,糖化系统通过精细调控工艺参数实现糖分比例的定向设计。低温糖化(62-65℃)能强化β-淀粉酶活性,生成更多麦芽糖等发酵性糖,使啤酒发酵度提升至75-80%,口感更清爽干爽,适合淡色拉格、IPA等风格;高温糖化(68-72℃)则促进α-淀粉酶作用,产生更多糊精等不可发酵糖,让啤酒酒体更饱满、甜润度更高,适配世涛、波特等厚重风格。在实际生产中,可通过AI发酵曲线优化系统,输入麦芽品种、酵母菌株等参数,自动生成比较好糖化温度曲线,精细控制发酵性糖与非发酵性糖的比例。某精酿厂通过该技术调整,成功将IPA的发酵度从72%提升至78%,同时保持世涛啤酒的醇厚口感,实现不同产品的风味精细定位。
啤酒糖化系统的自动化控制技术现代啤酒糖化系统普遍采用自动化控制技术,通过PLC控制系统(可编程逻辑控制器)实现工艺参数的精细调控和生产流程的自动化运行。自动化系统可实时监测并控制糖化锅、糊化锅的温度、压力、液位,根据预设的工艺曲线自动调节加热功率和搅拌速度;通过流量传感器控制洗糟水的用量和流速,确保洗糟终点精细;利用在线检测设备(如密度计、pH计)实时监测麦汁浓度和pH值,自动反馈并调整工艺参数;同时,自动化系统还能记录生产数据(如温度曲线、反应时间、原料用量),便于质量追溯和工艺优化。部分啤酒厂还引入MES系统(制造执行系统),实现糖化系统与发酵、灌装等环节的联动控制,提升整体生产效率和产品一致性。糖化过滤槽采用新型滤板结构,麦汁过滤速度快,清亮度高,减少麦汁中固体杂质含量。
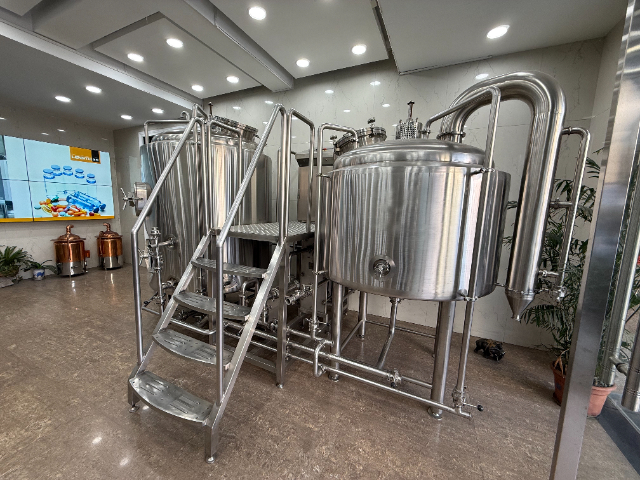
啤酒糖化系统的酶制剂应用酶制剂在啤酒糖化系统中扮演着“增效剂”的角色,可弥补麦芽酶活力不足、优化反应效率或改善啤酒品质。常用的酶制剂包括α-淀粉酶(提升淀粉分解效率,适用于辅料比例高的配方)、β-淀粉酶(增加发酵性糖含量,使啤酒更干爽)、糖化酶(分解糊精生成葡萄糖,提高麦汁收得率)、蛋白酶(辅助分解大分子蛋白质,提升啤酒稳定性)、β-葡聚糖酶(分解麦芽中的β-葡聚糖,降低麦汁粘度,改善过滤性能)。酶制剂的添加需遵循“适量、适时”原则——根据麦芽质量和工艺需求确定添加量,在对应酶的**适温度区间前加入,避免高温失活;过量添加可能导致麦汁糖度过高、发酵异常或产生杂味,影响啤酒风味平衡。统一稳定的糖化工艺,让成品酒水风味稳定,利于打造品牌,提升产品市场竞争力。江门调配糖化系统多少钱
两器糖化系统集成度高,一台罐体兼顾糖化与过滤,适合场地有限的小型精酿项目。广州啤酒糖化系统厂家供应
不同类型啤酒的糖化系统工艺差异不同风格的啤酒对糖化系统的工艺参数要求存在差异。例如,淡色拉格啤酒追求清爽口感和低残留糖,糖化过程中需强化淀粉糖化效率,采用较高的糖化温度(67-70℃)和较短的反应时间,麦汁发酵度控制在75-80%;小麦啤酒强调麦香和柔和口感,需增加小麦芽比例(30-50%),延长蛋白质休止时间(45-50℃,30-40分钟),并降低糖化终温(76℃左右),保留部分未分解的蛋白质和糊精;stout啤酒(世涛)需要浓郁的焦香和醇厚口感,糖化时可添加roasted麦芽(烘焙麦芽),缩短淀粉休止时间,同时提高麦汁煮沸强度,促进美拉德反应生成深色物质和焦香风味;IPA啤酒(印度淡色艾尔)则需在麦汁煮沸后期大量添加酒花,糖化过程中注重保留发酵性糖,为酵母发酵提供充足底物,同时控制蛋白质分解程度,确保啤酒泡沫稳定性。广州啤酒糖化系统厂家供应
温州市龙泰轻工机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**温州市龙泰轻工机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!

- 佛山加热糖化系统价格 2026-10-29
- 桂林不锈钢反应釜多少钱一台 2026-10-29
- 广州啤酒糖化系统厂家供应 2026-10-29
- 东莞不锈钢反应釜哪家好 2026-10-29
- 搅拌反应釜哪家好 2026-10-28
- 茂名调配反应釜供应商 2026-10-28
- 清远调配反应釜多少钱一台 2026-10-28
- 桂林搅拌反应釜哪家好 2026-10-28



- 01 山东燃气比例阀哪个品牌好
- 02 真空伺服压机设计
- 03 衢州全钢试剂柜定制
- 04 东莞锰酸锂磁选机现货
- 05 12伏房车空调品牌
- 06 汽车配件装配机器人轨迹规划
- 07 山西35kv供电监控系统成套
- 08 半导体视觉检测软件多少钱
- 09 陕西管材激光切割机厂家
- 10 河北底坑检修箱电梯配件批发