平行箱盖压铸模具
关键词: 平行箱盖压铸模具 压铸模

 2026.10.29
文章来源:
电动工具模具内置随形冷却水道,大幅缩短铸件成型周期并降低变形率。这类模具借助3D打印增材制造技术,在模具镶件内部加工出跟随型腔轮廓走向的冷却水道,水道直径**小可做到1mm,完全突破了传统钻孔冷却的布局限制。生产过程中,冷却水可以均匀覆盖铸件的各个厚壁部位,让铝合金铸件的冷却速度提升30%以上,原本需要60秒的成型周期可压缩至40秒以内。均匀的温度场避免了铸件局部因冷却不均产生的热应力变形,电动工具铝件的整体翘曲变形量可控制在0.1mm以内,后续无需大量的校形工序就能直接进入装配环节,生产效率和产品良率同步提升。汽车配件铝压铸模具结构复杂,常需集成多向抽芯与精密顶出机构,以满足异形零件的一次成型需求。平行箱盖压铸模具
压铸模
浅煎模具型腔表面采用纳米渗氮硬化处理,表面硬度可达HRC62以上,抗铝液冲蚀能力强。浅煎模具的成型型腔表面采用高深度纳米渗氮硬化处理工艺,处理后型腔表面硬度稳定达到HRC62以上,表层形成一层致密的高硬度氮化层,抗高温铝液冲蚀的能力得到大幅增强。常规压铸模具的型腔表面*做基础淬火处理,表面硬度普遍在HRC48-52区间,长期接触高温流动的铝液,很容易出现表面粘铝、冲蚀沟槽等问题,不*会影响铸件的表面质量,还需要频繁停机打磨维修,耽误生产进度。而浅煎模具的纳米渗氮层厚度均匀,与基体结合强度高,不会出现表层剥落的问题,高硬度的表面可以有效抵御铝液的高速冲刷,大幅减少粘铝现象的发生,生产过程中铸件的表面光洁度长期保持稳定,不需要频繁停机对模具型腔进行打磨维护,模具的单次生产维护周期可以延长3倍以上,大幅提升连续量产的效率,也能避免因模具型腔磨损导致的铸件尺寸超差问题。江苏压铸模厂家一套完整的压铸模具系统集成了浇注、排气、抽芯及顶出机构,能够应对复杂结构零件的精密成型需求。
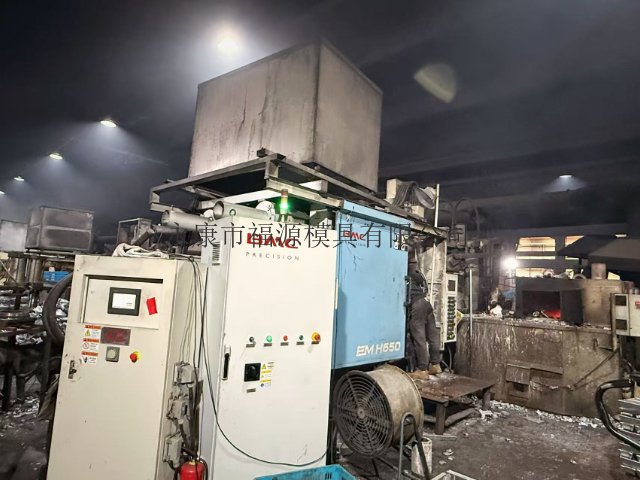
固定护罩模具采用高硬度模具钢制作,可承受长期高压压铸作业的损耗。我们选用经过反复锻造、内部组织致密的热作模具钢作为母材,从源头避免模具在长期高压冲击下出现型腔塌陷、细微裂纹等问题。加工完成后还会对模具整体做去应力回火处理,消除机加工过程中产生的内部残余应力,让模具在连续数万模次的压铸生产后,依然能保持型腔的原始尺寸精度,大幅延长模具的整体使用寿命,减少模具反复修模、更换带来的额外生产成本。固定护罩压铸模具优化了浇道排布,保障铝液填充时流态平稳无紊流。设计阶段我们通过压铸模拟软件反复推演铝液填充路径,将主浇道设置在护罩厚度均匀的非外观区域,同时分流道做渐变式截面积优化,让铝液以层流状态平稳推进填充整个型腔。这种设计可以避免铝液在型腔内高速飞溅卷气,大幅减少护罩成型后出现的气孔、冷隔、流痕等缺陷,让**终产出的固定护罩内部组织更致密,外观成型质量也能保持高度一致。
浅煎压铸模具导向部件采用高耐磨青铜石墨导套,长期开合模无卡滞,定位精度稳定。浅煎压铸模具的所有导向柱、导套配合位置,全部选用内嵌固体石墨的高耐磨青铜导套,导向柱表面经过高频淬火硬化处理,长期上万次开合模运动都不会出现卡滞问题,模具的合模定位精度长期保持稳定。普通压铸模具多采用钢对钢的导柱导套配合,长期运动后很容易出现磨损,导致合模定位精度下降,**终铸件出现分型面错位、飞边厚度不均等问题,严重时还会出现导柱拉伤、卡滞,直接导致模具无法正常开合。而浅煎压铸模具所用的青铜石墨导套自带自润滑特性,不需要频繁加注润滑油,运动过程中磨损量极低,长期使用后导向配合间隙依然可以控制在0.02mm以内,合模时动定模的定位精细对齐,不会出现错位偏移,不*能保障铸件的分型面位置平整无错位,还能避免模具型腔互相磕碰导致的损伤,大幅延长模具导向系统的使用寿命,长期量产过程中模具的运行稳定性大幅提升。电机盖压铸生产对铸件的气密性要求严苛,常采用真空压铸工艺以去除内部气孔,满足密封装配需求。
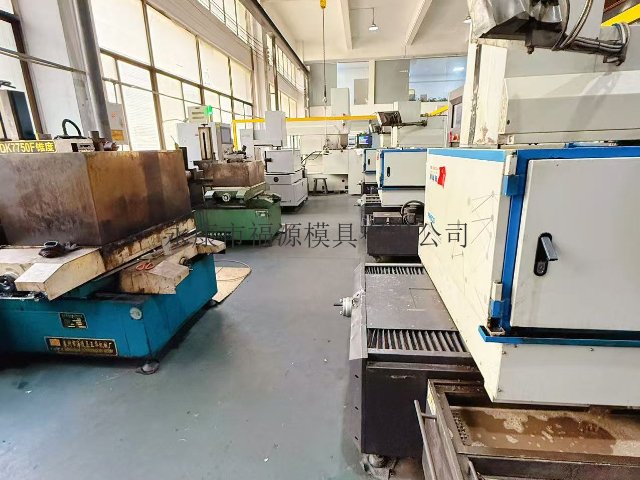
汤锅压铸模具采用双向斜抽芯结构,可一体成型锅身侧边的防溢把手安装位。针对汤锅两侧对称的把手安装孔位,这款压铸模具专门设计了两组同步动作的双向斜抽芯机构,抽芯角度与锅身侧壁的倾斜角度完全匹配,抽芯行程经过精细计算,完全覆盖把手安装位的整个成型深度。压铸生产过程中,铝液填充完成并冷却到设定温度后,两组斜抽芯会在液压驱动下同步平稳退出,不会刮伤锅身的成型表面,也不会出现抽芯断芯、卡滞等故障。依靠这套结构,汤锅的把手安装孔可以在压铸环节直接一体铸造成型,后续不需要再进行额外的钻孔、铣孔加工,不*减少了CNC加工的工序成本,还能保证把手安装位与锅身的连接强度,长期使用过程中不会出现把手松动脱落的安全隐患。水平尺压铸加工采用重型实心铸铝材质,配合底部精铣工艺,赋予了产品的平直度与长期使用的尺寸稳定性。江苏端盖压铸模具厂家
汽车配件铝压铸加工对尺寸精度与气密性要求较高,需通过真空压铸等工艺来确保产品性能。平行箱盖压铸模具
固定护罩铝合金压铸模具自带随形冷却水路,实现型腔均匀快速降温。水路完全沿着固定护罩的型腔轮廓走向布置,和型腔表面的距离始终保持均匀一致,彻底解决了传统直孔水路无法覆盖复杂曲面的降温盲区问题。压铸生产过程中,冷却水可以快速带走型腔内的多余热量,让护罩各个位置的冷却速度保持同步,既可以大幅缩短每一模次的冷却等待时间,提升生产效率,又能避免护罩因冷却不均出现局部收缩变形,保障工件的尺寸稳定性。固定护罩模具做了表面渗氮处理,大幅提升型腔面的耐磨抗蚀性能。在模具精加工完成后,我们会对整个型腔工作面做深层离子渗氮处理,在表面形成一层高硬度的致密氮化层。这层硬化膜可以抵御高温铝液的反复冲刷,减少铝液和模具型腔表面的粘模、拉伤问题,即便长期连续生产,型腔表面也能保持光洁平整,不会在护罩表面留下拉伤痕迹,大幅减少模具日常抛光维护的频次,让批量生产的护罩外观品质长期保持稳定。平行箱盖压铸模具
永康市福源模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!

- 浙江炒锅压铸件加工厂家 2026-10-27
- 铝合金压铸件厂 2026-10-26
- 浙江锌压铸件供应 2026-10-26
- 浙江阀门压铸件工厂 2026-10-26
- 浙江铝支架压铸件厂 2026-10-25
- 浙江打草机头压铸件生产厂家 2026-10-25
- 浙江阀门压铸件铝合金 2026-10-25
- 金属制品压铸件价格 2026-10-24



- 01 苏州普通传递窗高度
- 02 黑龙江超大载重系留无人机高空侦查
- 03 东莞多功能客制化自动生产线有哪些
- 04 山东广告板材激光切割机规格型号
- 05 芜湖单梁起重机配件
- 06 江苏高精度硅片颗粒度检测设备厂商
- 07 广东燃气固定式球阀
- 08 可切割多种材质的水刀切割机哪家便宜
- 09 海南琼脂分装机
- 10 氨气高压储罐采购报价