苏州金属件退磁处理标准
关键词: 苏州金属件退磁处理标准 退磁处理

 2026.10.30
文章来源:
木工机械刀轴、铣刀盘高速运转,带磁吸附木屑金属混合杂质,刀面快速磨损,成都万可瑞特金属科技有限公司木工刀具退磁处理。刀具磨削后剩磁吸附金属砂粒、铁钉碎屑,切削时杂质刮伤木材与刀刃,刀具更换周期缩短,木工产品表面出现划痕瑕疵。公司针对圆形刀轴、盘状铣刀定制工装,穿过交变磁场,刀齿缝隙充分消磁;加工不破坏刀具淬火硬度,处理后可直接开刃、防锈,木工设备配件批量流水线加工,交期贴合家具制造厂生产进度,降低刀具损耗成本。精密刀具加工完成后做退磁处理,避免吸附切屑影响自身加工精度。苏州金属件退磁处理标准
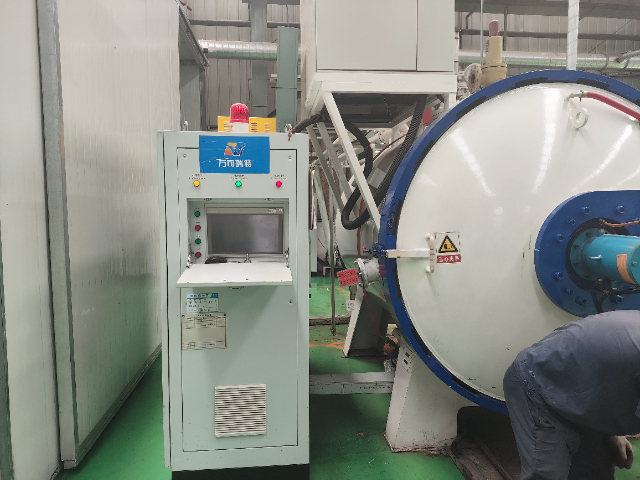
实验室检测类金属试样、标准件对无磁环境要求严格,成都万可瑞特金属科技有限公司承接科研试样退磁处理加工。各类力学检测试样、磁学对比标准件若带有剩磁,会改变检测磁场环境,拉伸、硬度、磁导率试验数据出现偏差,无法作为有效试验数据。公司设置低磁加工区域,隔绝外部机床、行车产生的杂散磁场,试样单件分开定位处理,薄型片状试样控制磁场输出,避免试样弯曲变形;退磁完成后使用专业测磁仪器逐件记录数值,提供纸质检测单据,试样尺寸、材质多样均可灵活加工,少量试验样品加急排产,不与工业批量工件混线处理,保证试样消磁精度,适配高校、材料检测机构长期试样加工合作。深圳铁件退磁处理公司排名公司对外承接真空渗碳等热处理加工业务。
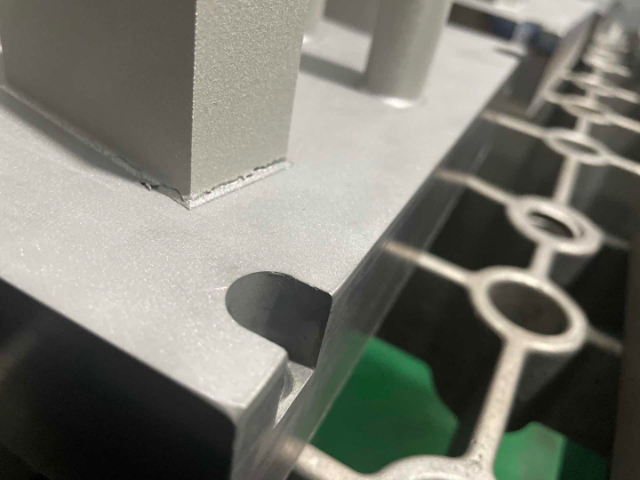
热处理后的工件往往因磁化而影响后续加工与使用性能,退磁处理作为配套工序的重要性日益凸显。成都万可瑞特提供的退磁服务涵盖了从交流退磁到热退磁的完整工艺谱系,能够根据零件的材质、尺寸、原始剩磁强度以及终用途,为客户推荐优的退磁方案。对于精密轴承、液压阀芯、燃油喷射系统零件等对尺寸精度与表面质量要求较高的部件,优先采用交流退磁工艺,在常温下快速消除剩磁,避免热影响带来的性能变化。对于剩磁顽固的大型模具、锻件或铸件,则采用热退磁工艺,利用高温彻底瓦解磁畴的定向排列。退磁处理的效果不要求残余磁场强度降至客户规定的限值以下,还要求退磁后零件不产生新的内应力或尺寸变化。成都万可瑞特通过对磁场衰减速率、加热温度与冷却方式等参数的精确控制,实现了消磁效果与材料性能的双重保障,为各行业提供了稳定可靠的退磁技术解决方案。
热处理工艺参数的控制精度直接决定了金属零件的终性能与寿命,成都万可瑞特对此有着深刻的理解与严格的执行标准。在热处理过程中,温度、时间、气氛是三大控制要素,三者之间的协同配合构成了工艺成败的。成都万可瑞特依托先进的真空炉、离子氮化炉等专业设备,结合经过长期生产实践验证的工艺数据库,实现了热处理过程的数字化与标准化管理。每一炉产品的处理严格依据工艺卡片执行,炉温的均匀性、真空度的稳定性、气氛碳势的精确性等参数,均通过设备自带的传感系统进行实时监控与记录。任何微小的参数偏差都会触发系统预警,技术人员立即介入调整,确保每一炉产品均在预设的工艺窗口内完成处理。这种对过程控制的追求,是保证产品性能一致性、减小热处理变形、获得理想金相组织的根本保障。公司于2009年通过ISO9001质量管理体系认证,并持续保持体系的有效运行,为热处理服务的可靠性与稳定性提供了制度性保障。特种配套零件的退磁处理,符合相关体系规定的质量要求。
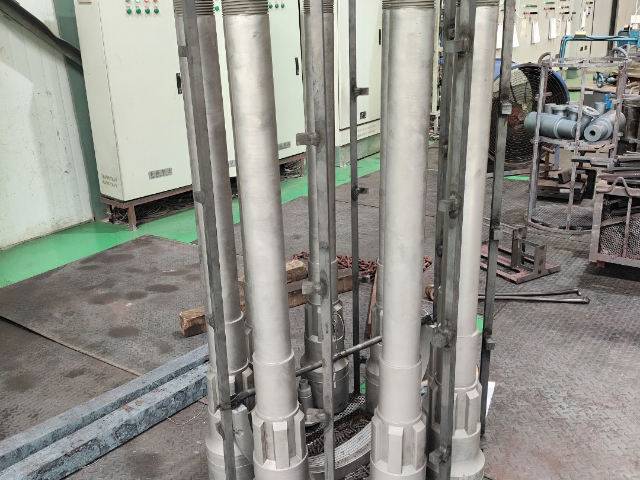
线切割加工后的工件切口边缘聚集磁性,后续研磨、装配持续出问题,成都万可瑞特金属科技有限公司线切割工件前置退磁工序。线切割放电过程使工件切口磁畴定向排布,边缘剩磁偏高,研磨时大量钼屑吸附在切口,抛光后表面布满细小划痕,装配时切口相互吸附,组装效率下降。公司将退磁安排在线切割出料后,工件未堆叠前单独处理,切口完整覆盖交变磁场,多层梯度衰减,消除切口集中磁性;加工不改变工件切割尺寸,可同步对接研磨加工厂,线切割单件、批量工件均可灵活排产,减少后道工序瑕疵报废。退磁处理通过消除剩磁确保材料满足后续性能要求。苏州不锈钢退磁处理在线咨询
退磁处理不会改变金属零件原有硬度尺寸,加工过程变形量极小。苏州金属件退磁处理标准
链条销轴微型小件批量堆叠易磁耦合叠加,消磁难度提升,成都万可瑞特金属科技有限公司分隔式料筐批量退磁方案。销轴零散堆放时相互磁化,整体磁性增强,单次通道处理无法完全消散,分层分隔料筐隔离工件,每层接触交变磁场,多周期衰减消磁。料筐适配自动化输送线,装卸简便,数千件单批次可快速完成加工,末端随机抽样测磁,不合格整筐重新处理。加工后销轴无铁粉吸附,装配链条啮合顺畅,输送机械、包装设备链条配件稳定配套,批量加工费用清晰核算,交期可控。苏州金属件退磁处理标准

- 四川退磁处理哪家好 2026-10-28
- 苏州金属固溶时效处理过程 2026-10-28
- 宜宾铝合金固溶时效处理过程 2026-10-28
- 上海模具固溶时效处理技术 2026-10-28
- 锻件固溶时效处理目的 2026-10-28
- 宜宾磁钢退磁处理方案 2026-10-28
- 广州锻件固溶时效处理目的 2026-10-28
- 深圳工件退磁处理 2026-10-27



- 01 山东燃气比例阀哪个品牌好
- 02 真空伺服压机设计
- 03 衢州全钢试剂柜定制
- 04 东莞锰酸锂磁选机现货
- 05 12伏房车空调品牌
- 06 汽车配件装配机器人轨迹规划
- 07 山西35kv供电监控系统成套
- 08 半导体视觉检测软件多少钱
- 09 陕西管材激光切割机厂家
- 10 河北底坑检修箱电梯配件批发