上海激光跟踪焊接机器人调试
关键词: 上海激光跟踪焊接机器人调试 焊接机器人

 2026.10.30
文章来源:
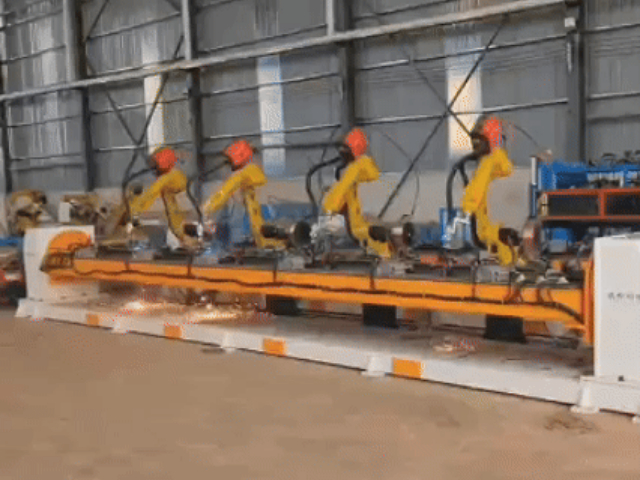
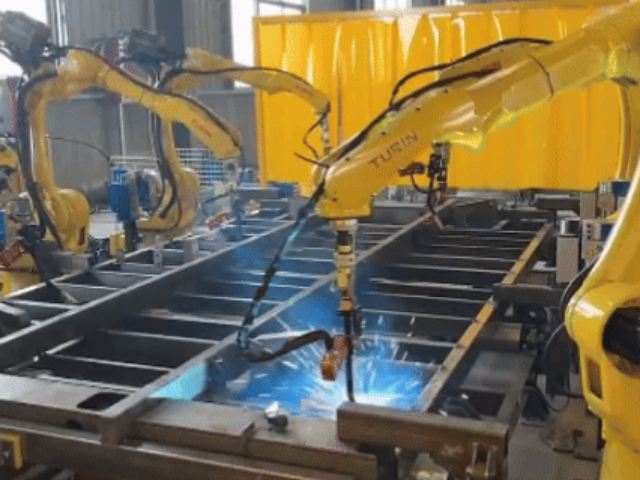
五金工具、安防机柜、防护栏、仓储支架等产品,产量大、款式更新频繁,适合焊接机器人自动化生产。机柜钣金壳体以点焊为主,快速完成板材拼接;护栏、支架长焊缝采用氩弧焊连续焊接;部分装饰类精密五金件选用激光焊接,减少后续打磨。这类产品外观要求高,焊缝飞溅少、成型均匀,可以降低表面处理成本。订单经常小批量多批次,机器人调用不同程序快速换款,不用长时间停线改工装。激光切割模块可用于管材、板材开料,下料之后直接焊接,缩短生产链路。工作站做成双工位轮换形式,持续产出,匹配电商订单、工程订单交替的节奏。备件备货以喷嘴、电极帽这类消耗件为主,现场维保简单。企业可以逐步替换人工焊接工位,缓解熟练焊工招募压力,稳定交付周期。图灵激光切割焊接一体机,兼顾切割下料与焊接成型,减少企业多套设备采购投入。上海激光跟踪焊接机器人调试
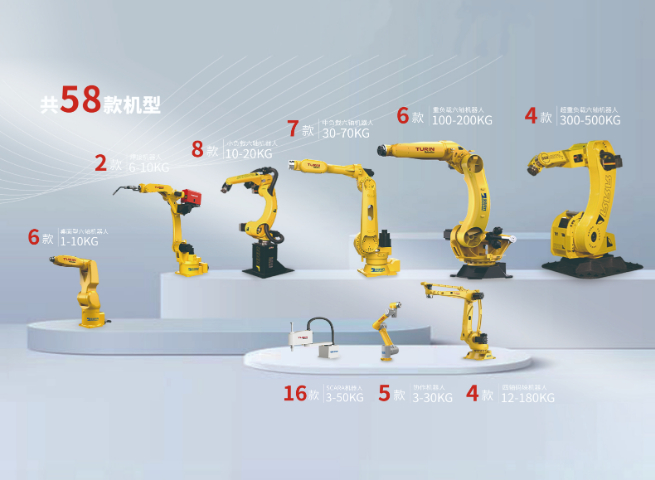
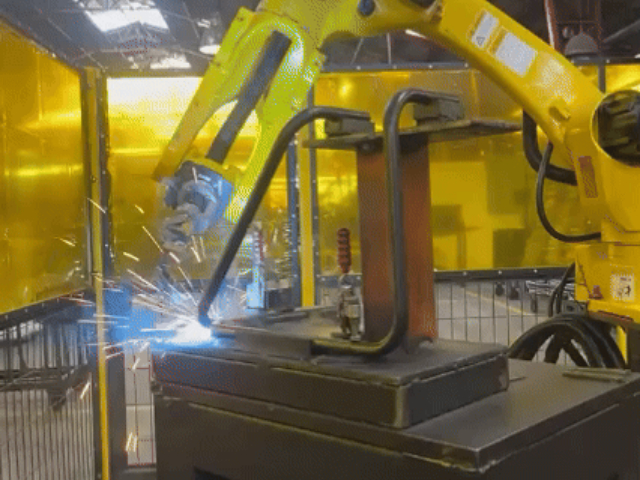
焊接机器人新机进场之后,按规范流程开展调试工作。第一步完成机械安装、水平校准,固定机器人底座、变位机、工装支架,连接动力线缆、信号线缆、气路、水冷管路。完成接线之后检查线路标识,确认接线相序、通讯接口无误。随后上电开展零点标定,恢复机器人各轴基准原点,保证定位精度。接着安装焊枪或者激光加工头,做工具中心点标定,也就是 TCP 标定,让系统识别焊枪头部位置。标定完成之后导入基础工艺程序,空载运行,排查干涉、异响。之后开展工艺试焊,选用和正式工件一致材质的试板,逐步调整功率、电流、速度、气体参数,检测焊缝成型、熔深。激光跟踪机型还要标定传感器,校准视觉和机器人坐标系。全部指标达标之后,编写调试记录,交付操作培训,移交设备投入生产。北京点焊焊接机器人图片上海图灵智造焊接机器人搭载激光视觉跟踪,焊缝成型均匀稳定,适配五金、新能源车架批量焊接生产。
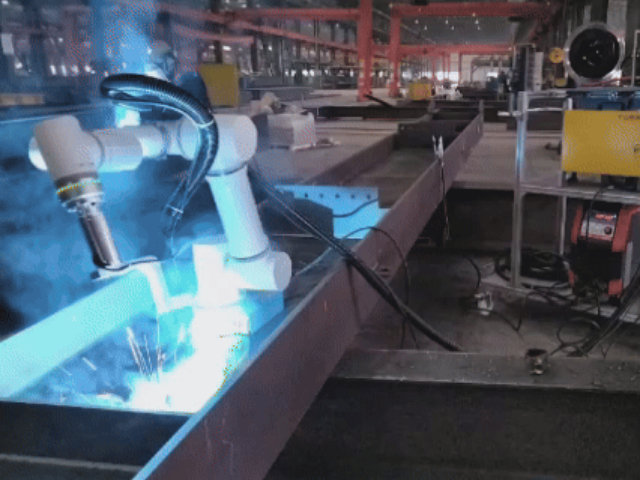
图灵智造焊接机器人操作主要依托手持示教器完成,示教模式用于新工件轨迹录制。操作人员切换到示教模式,降低运行速度,手动控制机器人移动焊头,依次标记焊缝起点、拐点、终点,在点位之间设置摆动、速度、电流参数。整条轨迹录制完成之后保存程序,设置起弧、收弧条件。示教完成之后切换自动模式,空载走一遍轨迹,确认无碰撞风险,再放置工件试焊。示教过程中留意焊枪和工装、工件之间距离,预留安全间隙,防止碰撞。对于结构复杂的空间焊缝,可以分段录制程序,分段调试。示教器自带坐标系切换功能,支持关节坐标、世界坐标、工具坐标,适配不同姿态调整需求。操作人员需要熟悉急停按钮位置,遇到异常情况立刻停机。新员工上岗前,先学习安全规范,再在低速模式练习点位录制,熟练之后再进行正式工件示教。
上海图灵智造机器人股份有限公司,中国宝武宝信软件控股企业,自研国产焊接机器人系统,覆盖氩弧焊、点焊、激光焊接、激光熔覆焊、激光切割等多种工艺,可配套激光跟踪视觉传感系统,打造一站式自动化焊接工作站。公司 2007 年成立,拥有 45 年以上机器人研发团队,累计超 42000 台机器人落地运行。六轴机器人本体实现自主可控,重复定位精度高,可应对直线焊缝、圆弧焊缝、异形复杂焊缝加工。整套焊接方案包含机器人本体、焊接电源、激光发生装置、工装变位机、激光跟踪系统,提供交钥匙工程。上海总部、江苏生产基地、深圳分公司构建本地服务网络,完成方案设计、现场调试、工艺调优、人员培训与售后维保,助力制造企业解决焊接招工难、品质波动大的行业痛点。可联动上下料与检测设备,图灵智造焊接机器人助力搭建全自动闭环焊接产线。
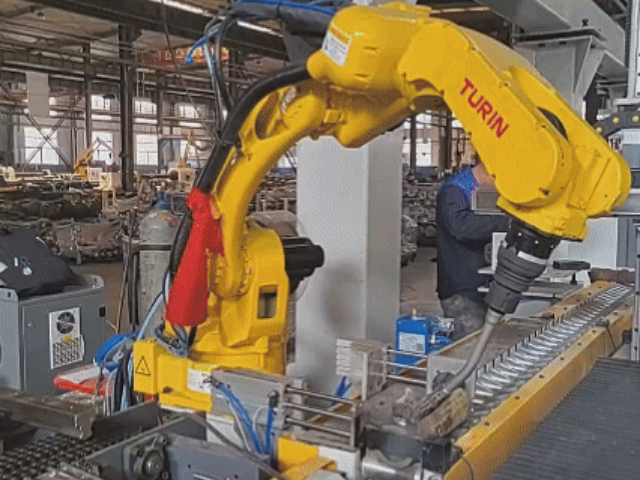
客户挑选焊接机器人,第一步梳理自身需要落地的加工工艺。只做钣金点焊,优先配置点焊机器人与对应焊钳;管件、容器密封焊缝,偏向氩弧焊机型;精密薄板、要求低变形的工件,选用激光焊接机型;磨损零件修复、表面强化,选择激光熔覆焊方案;需要自主开料下料,搭配激光切割模块。部分工厂多种工艺都有需求,可以选择多工艺兼容工作站,本体不变,更换执行头切换工艺。确定工艺之后,再匹配激光器功率、焊接电源规格、送粉系统配置。不同工艺对传感要求不同,来料公差大、焊缝位置不固定的工况,增加激光跟踪模块。工艺类型确定之后,再核算工件尺寸、重量,选择对应臂展、负载的机器人本体。同时评估车间供电、供气、水冷条件,确认配套基础设施能够支撑设备运行。图灵激光焊接机器人热变形小,焊接热影响区域窄,适合高精度精密构件焊接加工。辽宁激光焊接焊接机器人图片
图灵激光焊接机器人搭载激光跟踪系统,自动补偿焊缝偏差,提升焊接成品良率。上海激光跟踪焊接机器人调试
激光切割工艺依靠激光熔化材料,辅助气体吹除熔融物质,分离工件轮廓。碳钢切割多用氧气,氧气和金属反应释放热量,提升切割效率;不锈钢、铝合金多用氮气,获得无氧化切面;压缩空气用于要求偏低的薄板加工。切割参数重点控制功率、行走速度、气压、焦点位置。焦点位置决定能量集中在板材上表面还是板材内部,厚板切割焦点偏向板材下方。切割速度过快会出现切不透、挂渣;速度过慢切口宽度变大,热影响区扩大。喷嘴高度跟随传感维持恒定距离,避免喷嘴触碰板材。切割断面粗糙度、挂渣量是直观评判指标,挂渣牢固附着断面时,调整气压或者焦点参数。切割路径规划时优先处理内轮廓,再切割外轮廓,防止工件提前脱离支撑,位置偏移。切割完成之后清理板材残渣,再流转到焊接工序。上海激光跟踪焊接机器人调试

- 工业协作机器人技术参数 2026-10-29
- 天津激光熔覆焊焊接机器人设备厂家 2026-10-29
- 重庆焊接机器人备件 2026-10-29
- 湖北氩弧焊焊接机器人原理 2026-10-29
- 浙江激光跟踪焊接机器人产品介绍 2026-10-29
- 北京搬运协作机器人设备厂家 2026-10-29
- 辽宁激光切割焊接机器人原理 2026-10-28
- 浙江激光熔覆焊焊接机器人品牌排行 2026-10-28



- 01 日处理60吨水低温蒸发浓缩设备废水处理案例
- 02 山东燃气比例阀哪个品牌好
- 03 真空伺服压机设计
- 04 衢州全钢试剂柜定制
- 05 东莞锰酸锂磁选机现货
- 06 上海工业级PDCPD零件
- 07 12伏房车空调品牌
- 08 汽车配件装配机器人轨迹规划
- 09 山西35kv供电监控系统成套
- 10 半导体视觉检测软件多少钱