齿套感应淬火压淬设备
关键词: 齿套感应淬火压淬设备 淬火

 2026.10.30
文章来源:
汽车底盘与传动类配件长期承受振动、扭矩与摩擦,对热处理性能要求严苛,汽车零部件感应淬火针对半轴、传动轴、悬挂臂、差速器配件等设计专属感应结构,适配配件复杂外形与受力特点。作业时采用局部定向加热,保留配件心部韧性,提升表面耐磨与抗疲劳性能,加热速度快,可融入汽车零部件生产线实现连续加工。加工过程中严格控制温度与变形量,确保配件尺寸精度与力学性能符合汽车行业标准。该淬火方式适配底盘悬挂、传动系统的各类金属配件,完整完成配件淬火处理,为汽车行驶稳定性与安全性提供工艺支撑。凸轮轴淬火前需做好表面清理,防止油污影响加热稳定性。齿套感应淬火压淬设备
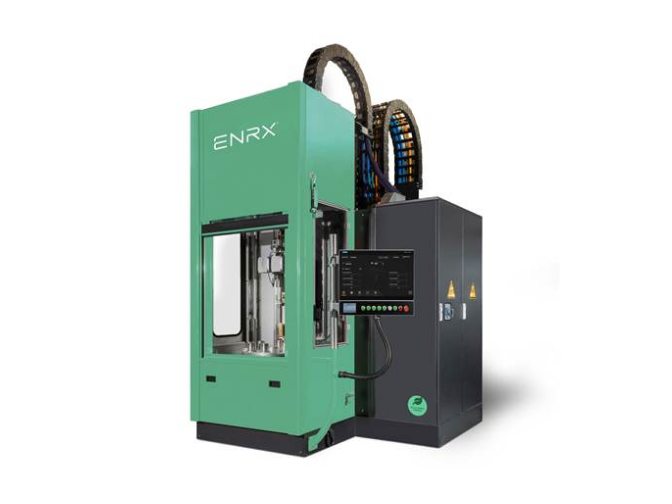
滚道感应淬火设备由多个重要部分组成,协同工作以实现高效精确的淬火过程。感应加热电源是关键组件,负责将工频交流电转换为所需频率的交变电流,为感应线圈提供能量,其性能直接影响加热速度和温度控制精度。感应线圈根据滚道的形状和尺寸专门设计,其作用是将电能转化为电磁能,在工件表面产生感应涡流,实现局部加热,线圈的结构和尺寸对加热均匀性至关重要。机械传动系统用于带动工件或线圈移动,保证滚道各部位能均匀加热和冷却,通常包括电机、导轨、传动机构等,需具备稳定的运行精度。冷却系统分为线圈冷却和工件冷却两部分,线圈冷却防止线圈因高温损坏,工件冷却则实现淬火硬化,一般由水泵、水箱、管道和喷嘴等组成。控制系统用于设定和调节工艺参数,如加热时间、电流频率、移动速度等,通过人机界面实现自动化操作,确保淬火过程的一致性。易孚迪感应设备(上海)有限公司生产的感应淬火设备在各重要组成部分的设计和制造上精益求精,其上海工厂的生产部门严格把控质量,确保设备性能稳定,为滚道淬火提供可靠的硬件支持。变速器齿圈感应淬火压淬系统转向节等底盘零件淬火后,抗冲击性能得到改善。
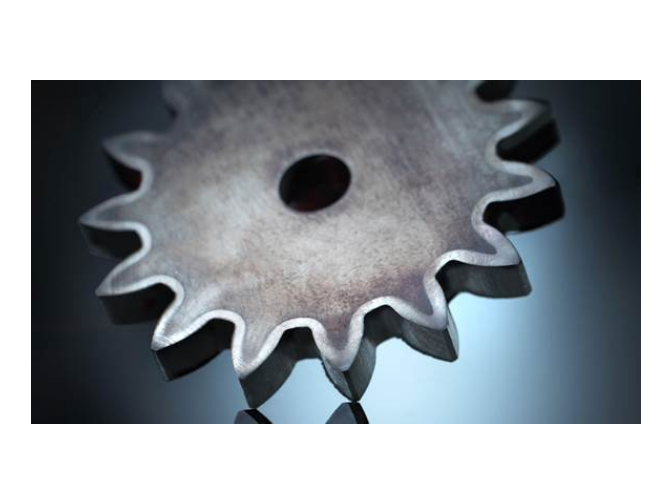
风电变速器大型齿轮的感应淬火设备需具备较大的承载能力,以适应齿轮的大尺寸和重量。设备的感应加热电源应能提供稳定的功率输出,且具备宽范围的频率调节功能,以满足不同淬硬层深度的要求。感应线圈的制造精度要高,需根据齿轮的具体结构定制,确保加热的精确性。此外,设备还应配备先进的温控系统和自动化操作装置,实现加热过程的精确控制和高效生产,同时具备良好的冷却系统,及时带走加热过程中产生的热量。易孚迪感应设备(上海)有限公司作为 ENRX 集团在亚洲的重要生产基地,其生产的感应淬火设备在结构设计、功率控制和自动化程度上都能满足大型齿轮的淬火需求,为行业提供高质量的设备解决方案。
风电变速器大型齿轮感应淬火过程中的冷却方式主要有喷液冷却和浸液冷却两种,各有其特点。喷液冷却是通过喷嘴将淬火介质以一定的压力和流量喷射到齿轮表面进行冷却,这种方式冷却速度快,能够精确控制冷却区域和冷却强度,适用于形状复杂、对冷却要求较高的齿轮。通过调整喷嘴的位置、角度和淬火介质的流量,可以实现对齿轮不同部位的差异化冷却,从而保证淬火质量的均匀性。浸液冷却是将齿轮完全浸入淬火介质中进行冷却,其优点是冷却均匀,操作简单,但冷却速度相对较慢,且在浸入和取出过程中容易产生蒸汽膜,影响冷却效果。对于大型齿轮,浸液冷却可能会导致淬火介质温度升高过快,影响后续齿轮的冷却质量。易孚迪感应设备(上海)有限公司,是ENRX集团在中国及亚洲感应加热设备领域的重要企业,其生产的感应淬火机床可根据风电变速器大型齿轮的特点和淬火要求,灵活选择合适的冷却方式,并提供相应的冷却系统解决方案。曲轴淬火机床配备定位工装,保障旋转与扫描位置准确。
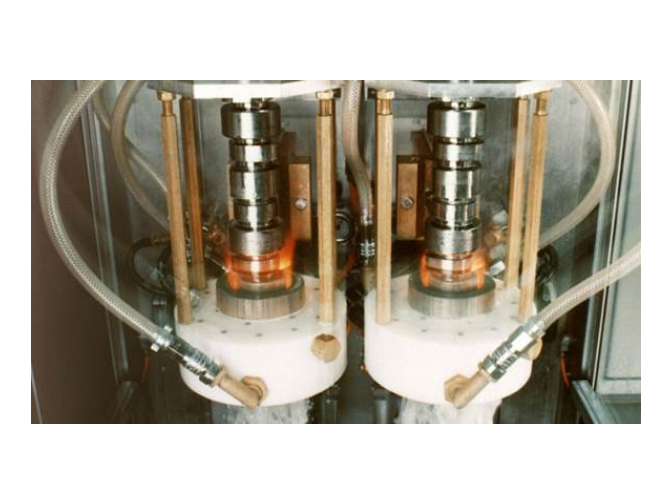
滚道无软带淬火容易出现的质量问题包括淬硬层不均匀、表面裂纹、软点等。淬硬层不均匀主要是由于感应加热时磁场分布不均或冷却速度不一致导致的,为避免这一问题,需确保感应线圈与滚道的配合精确,同时保证冷却系统的喷淋均匀,必要时可对感应线圈的形状和冷却水路进行优化。表面裂纹通常是因为加热速度过快、冷却过于剧烈或材料中存在夹杂等缺陷引起的,可通过合理控制加热和冷却参数,选用质优的原材料,并在淬火前对材料进行探伤检查来预防。软点的产生多与加热不足、冷却不良或材料成分偏析有关,解决方法包括提高感应加热的功率或延长加热时间,确保冷却介质的流量和温度稳定,以及加强对原材料的成分检验。易孚迪感应设备(上海)有限公司生产的感应加热设备具有稳定的性能和精确的控制能力,能有效降低滚道无软带淬火中质量问题的出现概率,其设计部门可根据实际情况优化设备结构,提升工艺稳定性。超音频感应电源兼顾硬化层深度与效率,适配多数汽配淬火。倾斜式淬火回火系统
对发动机零部件开展感应淬火处理,可在保持芯部韧性的同时,提高表面硬度与耐磨性。齿套感应淬火压淬设备
滚道无软带淬火过程中,控制淬硬层深度主要通过调节感应加热的参数和冷却速度来实现。感应加热的功率、频率和加热时间是影响淬硬层深度的关键因素,一般来说,功率越大、加热时间越长,材料表层被加热的深度就越大,相应的淬硬层也会越深;而频率的选择则与加热深度相关,较低的频率有利于热量向材料内部传递,可获得较深的淬硬层,较高的频率则更多地作用于材料表层,适合获得较浅的淬硬层。同时,冷却速度也会影响淬硬层的形成,合适的冷却速度能确保加热后的材料表层完全淬硬,而不会因冷却过慢导致珠光体等非马氏体组织的形成,从而保证淬硬层的深度和硬度。在实际生产中,需要根据滚道的材料、尺寸和性能要求,对这些参数进行精确调控。易孚迪感应设备(上海)有限公司作为ENRX集团的子公司,其生产的感应加热电源具有精确的参数调节功能,能帮助企业有效控制滚道无软带淬火的淬硬层深度,且公司在韩国也设有常驻机构,服务范围普遍。齿套感应淬火压淬设备

- 汽缸套感应淬火系统 2026-10-29
- EFD INDUCTION车轴预热电源 2026-10-29
- 商用冰箱钎焊感应器 2026-10-28
- 美国高频感应预热/后热自动化线 2026-10-28
- SiC感应焊管生产线 2026-10-28
- HF 焊管系统 2026-10-28
- 变速器齿圈感应淬火压淬回火机床 2026-10-28
- 齿轮感应淬火回火系统 2026-10-28



- 01 日处理60吨水低温蒸发浓缩设备废水处理案例
- 02 山东燃气比例阀哪个品牌好
- 03 真空伺服压机设计
- 04 衢州全钢试剂柜定制
- 05 东莞锰酸锂磁选机现货
- 06 上海工业级PDCPD零件
- 07 12伏房车空调品牌
- 08 汽车配件装配机器人轨迹规划
- 09 山西35kv供电监控系统成套
- 10 半导体视觉检测软件多少钱