青海EPS数控切割机
关键词: 青海EPS数控切割机 EPS

 2026.10.31
文章来源:
EPS切割线的切割原理与热丝切割一致,即利用通电加热的电阻丝将泡沫熔化分切,但由于切割线的连续生产特点,其应用方式和控制要求有所侧重。切割线中使用的电热丝多为镍铬合金丝,通过加热电源供电使其升温到足以熔化EPS的温度,电热丝的温度通常控制在200至400℃之间,需要根据泡沫密度、厚度和输送速度进行调整。与单台切割设备不同的是,切割线中往往同时使用多根电热丝,水平方向和垂直方向分别布置,以实现在一次行程或一个流程中完成多方向的切割:水平电热丝按设定间距排列,用于把块体分切成片;垂直电热丝用于把片材或块体裁成所需的宽度。由于切割线需要连续处理较大的块体,电热丝的张力控制和温度一致性显得更加重要:多根电热丝之间的张力如果不一致,会导致各丝切割出的切口质量存在差异;温度控制不稳定则会影响切口平整度和尺寸的一致性。因此切割线通常配备较为完善的电热丝张紧和温控装置,使各丝工作在相对一致的状态下。切割速度需要与电热丝温度、泡沫密度和厚度相匹配,速度过快会造成切口拉丝,过慢则影响效率,通常通过试验确定合适的速度范围并保持稳定,以保证切割线连续作业时的成品质量。友利塑机全力打造良好的企业形象。青海EPS数控切割机
EPS
纵横联合切割是EPS切割线中把水平切割和垂直切割组合起来、在一套系统中完成多方向加工的配置方式,其协调程度影响生产效率和产品一致性。在纵横联合切割中,块体通常先经过水平切割工位分片,得到的片材再经过垂直切割工位裁边和分条,从而得到厚度、宽度和长度均符合规格的板材。这种方式的优点在于板材的加工可以在一条线上连续完成,减少了在不同设备之间转运的次数,既提高了效率,也减少了转运过程中可能出现的错位和损伤,有利于尺寸的一致性。纵横联合切割的协调主要体现在两个方面:一是工序顺序和节拍的衔接,使片材从水平切割输出后及时进入垂直切割,避免等待或积压;二是参数设定的协调,水平和垂直方向的切割尺寸需要按同一产品规格统一设定,保证末了尺寸准确。为实现配合,切割线通常通过输送装置把片材在工位之间转移,并通过控制系统实现各工位的联动,使加工按顺序进行。产品换型时,水平和垂直两个方向的参数需要一并调整,因此具备自动调丝和参数存储能力的切割线在换型时更为便利。纵横联合切割的协调水平,是切割线加工能力和自动化程度的重要体现。江西EPS线条厂家友利塑机提供更多面的售后服务。
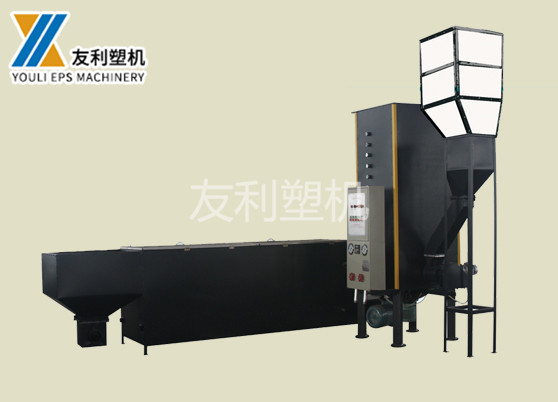
EPS切割线与单台切割设备在功能定位、加工方式和适用场景上存在明显区别,理解二者的差异有助于合理选择加工方案。单台切割设备通常指一台单独的切割机,如热丝切割机或数控切割机,多用于块体、板材或单个工件的切割加工,操作上以上料、切割、取下为主体流程,加工的连续性和自动化程度相对有限。切割线则是把多台设备或工位按工艺流程组合起来的成套系统,块体通过输送装置按顺序经过各工位,水平切割和垂直切割分步完成,出料后自动堆垛或进入包装环节,形成相对连续的作业流程。从加工对象看,切割线更适合把整块块体加工成规格统一的板材和型材,尤其是大批量的平面切割任务;单台设备则更灵活,适合小批量、多品种和形状较复杂的加工,例如异形轮廓和三维造型。从效率看,切割线由于多丝并行和连续输送,单位时间的产出通常高于单台设备逐件加工;从投资和使用看,切割线的设备投入、占地和维护要求相对更高,也需要与之匹配的生产规模才能发挥效益。因此二者并非替代关系,很多工厂在实际生产中同时使用切割线处理批量板材、使用单台数控设备处理形状件,以兼顾效率与灵活性。
块体规格与设备的匹配是EPS切割线选型中的基本问题,切割线所能加工的块体尺寸必须与上游成型设备产出的块体尺寸相适应,否则会影响生产。块体的长、宽、高规格决定了切割线加工区的尺寸要求:设备的可加工尺寸应覆盖上游产出的块体规格,尤其是长度方向,因为规格较大的块体决定了设备的行程和结构尺寸。如果切割线的加工范围小于块体规格,就无法加工,需要重新选型或调整上游;如果设备尺寸远大于实际块体,虽然可以加工,但会造成设备投资的浪费和利用率不足。除尺寸外,块体的密度范围也需要与切割线的适应范围相符:不同设备对可加工密度的适应性有所差异,密度较高的块体切割难度较大,需要电热丝温度、张力和切割速度相应调整,若设备对高密度适应不足,会影响切割质量。在配置生产线时,切割线与上游成型设备应作为一个整体考虑,使块体的规格和产出与切割线的加工能力和节拍相互匹配,避免出现成型产出的块体切割线无法加工,或切割能力与成型产出不协调的情况。合理的规格匹配,是切割线发挥效能的前提。友利塑机热忱欢迎国内外客户前来进行技术交流和业务洽谈。

切割线的调试与试运行是把设备从安装状态转入正常生产的关键环节,其目的是检验设备性能、确定工艺参数并确认产品达到要求。调试通常先进行空运转,检查各运动部件、传动系统、输送装置和控制系统的动作是否正常,安全装置是否有效,各工位的联动是否符合逻辑,确认无异常后再进行带料试运行。带料试运行阶段,通过实际切割检验加工效果,重点观察板材的厚度和尺寸是否准确、切口是否平整、多丝切割的一致性以及运行是否稳定,并根据结果调整相关参数。调试的主要内容包括:电热丝位置的设定和校准,使丝距与产品厚度相符;加热功率或温度的调整,使切口质量达到要求;切割和输送速度的设定,使效率与质量相协调;各工位节拍的协调,使生产顺畅连续。对于多丝切割,还需要检查各丝的状态是否一致,必要时单独调整。调试过程中应记录各项参数和对应的产品质量,形成可复现的工艺条件。试运行还应观察设备在连续工作下的表现,包括温度变化和各部件的运行状况,发现问题及时处理。调试工作通常由具备经验的人员与设备供应方配合完成,确保设备能够稳定投入生产。友利塑机为企业打造高水准、高质量的产品。青海EPS数控切割机
友利塑机过硬的产品质量、品质的售后服务、认真严格的企业管理,赢得客户的信誉。青海EPS数控切割机
垂直切割是EPS切割线中用于确定板材宽度和长度的工位,与水平分片配合,把块体加工成规格规整的板材。经过水平分片得到的板材,其宽度仍为块体的原始宽度,需要通过垂直方向布置的电热丝按产品要求切成一定的宽度或长度;垂直电热丝同样可以多根布置,一次切出多条,提高加工效率。在实际生产中,水平和垂直切割往往组合在一起,形成纵横联合切割:块体先经水平电热丝分片,再经垂直电热丝裁切边部和分条,从而得到宽度、长度和厚度均符合规格的板材。这种联合切割方式可以在一条切割线上连续完成,减少板材在不同设备之间的转运,提高生产的连续性和尺寸的一致性。纵横联合切割的实现依赖于切割工位的合理排列和输送装置的有效衔接,使块体或板材按顺序经过各工位而不发生错位;同时,各工位的电热丝位置需要按产品规格协调设定,保证末了产品的尺寸准确。对于需要加工不同规格产品的切割线,纵横切割的参数应能够灵活调整,以适应产品换型。垂直切割和纵横联合切割的效果同样取决于电热丝的张紧、温度和间距的稳定,以及与输送速度的配合,是切割线产出规格板材的重要环节。青海EPS数控切割机


- 菏泽EPS隔音板数控切割机 2026-10-30
- 江西EPS线条厂家 2026-10-30
- 内蒙古EPS全自动连续切割机 2026-10-30
- 上海EPS板材输送烘干系统 2026-10-30
- 威海EPS隔音板数控切割机 2026-10-29
- 上海EPS线条 2026-10-29
- 山西EPS苯板设备 2026-10-29
- 广东EPS数控切割机 2026-10-29




- 01 苏州普通传递窗高度
- 02 黑龙江超大载重系留无人机高空侦查
- 03 东莞多功能客制化自动生产线有哪些
- 04 山东广告板材激光切割机规格型号
- 05 芜湖单梁起重机配件
- 06 江苏高精度硅片颗粒度检测设备厂商
- 07 广东燃气固定式球阀
- 08 可切割多种材质的水刀切割机哪家便宜
- 09 氨气高压储罐采购报价
- 10 泉州二维码贴标机经销