精密钣金快速检测流程
关键词: 精密钣金快速检测流程 平板零件尺寸快速检测

 2026.10.31
文章来源:
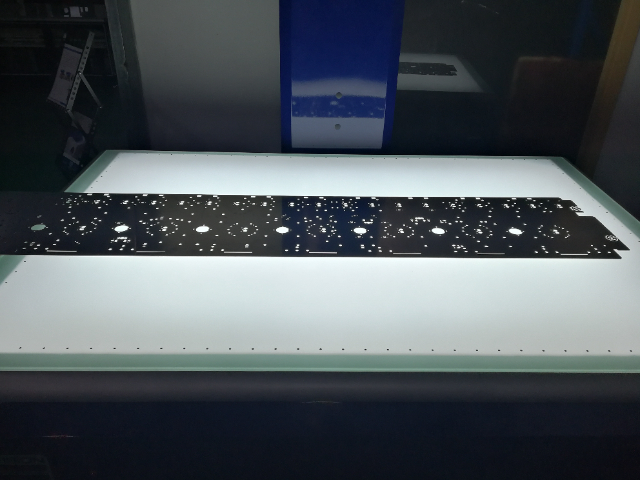
不同行业对平板零件尺寸检测的需求存在差异,定制化开发成为满足个性化需求的关键。例如,航空航天领域对零件的轻量化与高精度要求较高,检测系统需具备微米级分辨率与亚毫米级重复性;而电子制造领域则更关注检测速度与成本,需在保证基本精度的前提下简化系统结构。定制化开发需从需求分析阶段入手,与客户共同定义检测特征、精度指标及操作流程,进而设计硬件配置与软件功能。例如,为检测带有复杂曲面的平板零件,可采用五轴联动运动平台配合多视角激光扫描,实现全尺寸覆盖;为降低系统成本,可选用开源软件框架(如ROS)替代商业软件,通过自主开发关键算法满足特定需求。定制化开发的关键是以用户为中心,通过模块化设计与快速迭代,快速响应市场变化。检测前需校准设备,确保长期测量稳定性。精密钣金快速检测流程
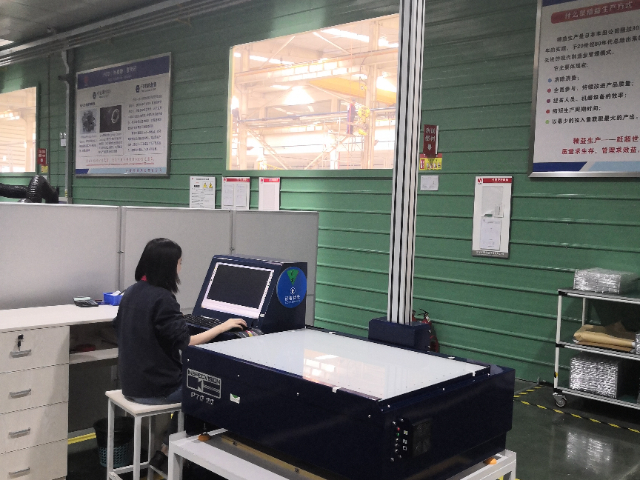
技术迭代是快速检测技术保持竞争力的关键。系统通过内置自学习功能,能够根据新检测场景自动优化算法参数,提升适应性与精度。例如,当检测新型材料零件时,系统会通过少量样本训练调整特征提取模型,逐步提升检测准确性。用户反馈机制则收集操作人员的实际需求,指导软件功能升级与硬件改进。例如,若用户频繁检测某类特殊形状零件,系统可针对性开发专门用于检测模块。此外,定期软件更新与硬件维护计划确保系统始终处于较佳状态,延长使用寿命。持续优化机制使快速检测技术能够紧跟制造业发展趋势,满足不断变化的市场需求。浙江精密钣金快速检测标准平板零件检测可判断翻边位置与尺寸准确性。
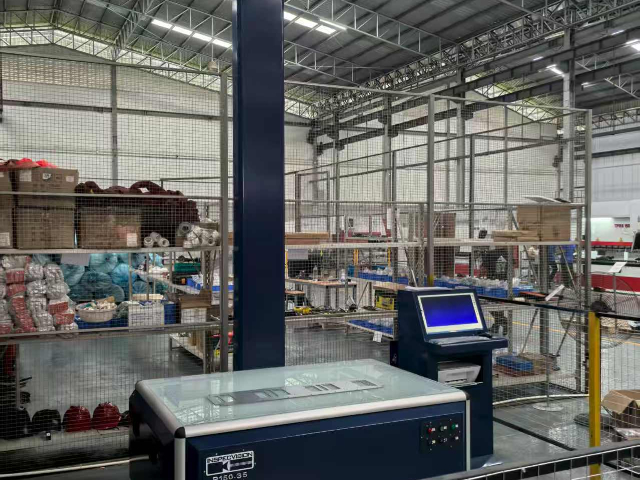
实际生产环境中,粉尘、油污、强光等干扰因素可能影响检测数据准确性。为增强系统鲁棒性,需从硬件防护与算法优化两方面入手。硬件方面,采用密封式传感器设计,防止异物侵入;或增加气幕装置,在检测区域形成清洁空气层。算法层面,引入滤波算法(如高斯滤波、中值滤波)去除噪声,或利用形态学操作(如膨胀、腐蚀)修复图像缺陷。对于强光干扰,可通过偏振片过滤反射光,或采用红外光源替代可见光,减少环境光影响。通过综合抗干扰措施,系统可在复杂工况下稳定运行。
现代制造业中,平板零件往往需满足多项尺寸要求,快速检测技术需支持多任务协同处理。硬件系统通过多传感器融合,可同时测量长度、宽度、厚度、平面度等参数,避免了单一传感器反复扫描的时间消耗。例如,在检测一个复杂平板零件时,视觉传感器可捕捉轮廓特征,激光传感器可测量厚度变化,超声波传感器可检测内部孔洞,三者数据同步传输至软件系统。软件算法则采用并行计算架构,将不同检测任务分配至多个计算关键,明显提升处理速度。多任务协同能力不只缩短了检测周期,还为质量追溯提供了更全方面的数据支持。快速检测可识别零件正反面,防止错装。
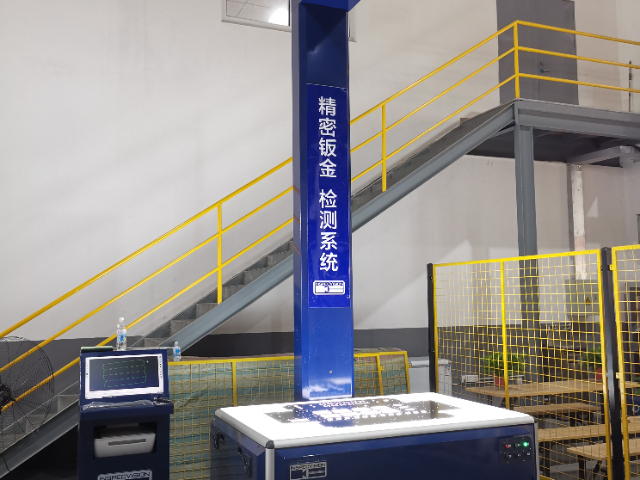
单一传感器难以全方面覆盖零件所有尺寸特征,多传感器融合成为提升检测完整性的关键。激光扫描仪擅长捕捉三维形貌,但难以精确测量透明或反光表面;工业相机可获取高分辨率二维图像,却无法直接获取深度信息。通过将激光点云与相机图像进行空间配准,可实现“形貌+纹理”的综合检测。例如,在检测带有刻印文字的平板零件时,激光扫描仪获取表面高度数据,相机捕捉文字清晰度,融合后的数据既能验证刻印深度是否符合要求,又能检查文字是否完整无缺。传感器融合的挑战在于时空同步,需通过高精度时间戳与坐标变换矩阵,确保不同传感器采集的数据对应同一物理时刻与空间位置,避免因时间延迟或坐标错位导致融合失效。系统支持自动补偿环境光变化影响。广东钣金零件快速检测怎么样
快速检测适用于大批量生产中的首件与巡检环节。精密钣金快速检测流程
工业现场的复杂环境对检测系统提出严苛挑战,温度波动、振动干扰及光照变化均可能影响测量结果。温度补偿技术通过在关键部件(如传感器、导轨)上布置温度传感器,建立热变形模型,实时修正尺寸偏差。例如,铝制零件在20℃至40℃范围内膨胀系数达0.000023/℃,若未补偿,1米长的零件可能产生0.46毫米的误差。振动隔离采用主动或被动方式,空气弹簧支撑平台可衰减低频振动,而压电陶瓷执行器则能通过反向运动抵消高频干扰。光照控制方面,结构光检测需保持光源强度稳定,LED阵列配合恒流驱动电路可实现亮度波动小于0.1%,而漫反射板的使用能均匀化光照分布,避免零件表面反光导致的测量盲区。环境适应性的本质是通过硬件冗余与算法补偿,将外部干扰对测量结果的影响降至可接受范围。精密钣金快速检测流程

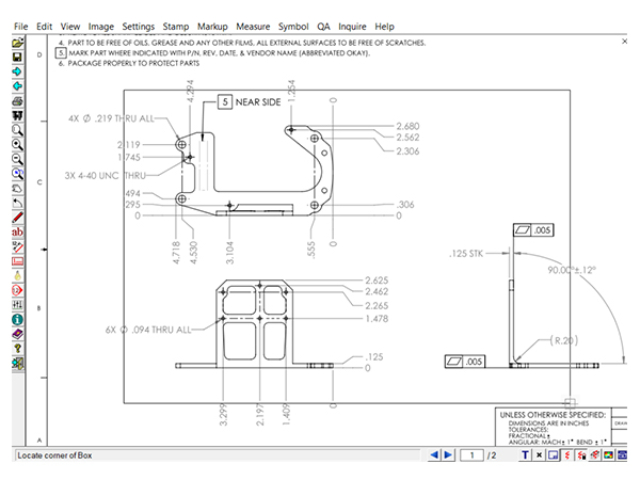
- 精密钣金快速检测流程 2026-10-31
- 深圳零件缺陷快速检测流程 2026-10-31
- 武汉航空航天钣金检测仪器 2026-10-31
- 湖北零件缺陷快速检测设备 2026-10-31
- 苏州全尺寸检测软件数据安全吗 2026-10-30
- 浙江平板零件尺寸快速检测要点 2026-10-30
- 广东钣金质量检测 2026-10-30
- 福建中小型零件尺寸检测推荐 2026-10-30


- 01 英格玛差压变送器销售电话
- 02 浙江国内原子力显微镜有哪些
- 03 防城港配电板
- 04 机器人检测自动化自动化质量检测与控制荧光分析仪
- 05 宁夏专注拉绳位移传感器生产企业
- 06 上海港口料斗秤维护
- 07 四川宽带宽皮带秤厂家
- 08 天津AR测试仪品牌推荐
- 09 数控冲床零件快速检测分析
- 10 陕西快速温度变化试验箱原理