金属结构件加工多少钱
关键词: 金属结构件加工多少钱 加工

 2026.10.31
文章来源:
将多种表面处理工艺集中在一处管理,是提升金属加工效率的有效方式,也能明显降低协同成本与沟通损耗。上海沛尔机械工程有限公司把喷砂、电镀、阳极氧化等能力整合到同一条协作链中,减少了外协环节带来的不确定因素与责任模糊。金属加工件在不同工艺之间流转时,若由多家单位分别完成,容易出现边界不清与质量波动,问题发生时也难以及时定位。企业内部协同则便于统一标准与追溯,让每一道工序都有据可查。通过建立工艺参数档案与首件确认机制,金属加工的每一步都处于受控状态,结果更可预期。这种整合思路也缩短了交付周期,也让异常处理更为及时,避免了跨单位沟通中的信息损耗。对于结构复杂、要求多样的零件,集中管理体现出明显的协同价值,也有助于供应方积累跨工艺的经验资产,反哺后续订单。集中管理还让异常响应更快,问题在内部就能被拦截,不必等到流到客户端才暴露,既保护交期也保护双方的关系,减少事后救火式的紧急处理。工艺上的小改进,积累起来就是可观的综合收益。沛尔厂家设备定期维护升级,保证生产稳定,五金冲压件质量一致性强!金属结构件加工多少钱
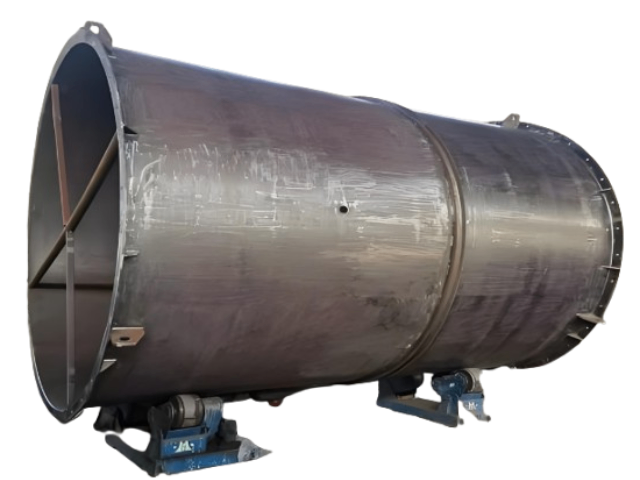
不锈钢砂滤罐比碳钢罐贵30%,为什么还有那么多人选?很多采购在选砂滤罐的时候都会纠结:碳钢砂滤罐比不锈钢的便宜近三分之一,是不是更划算?其实算完长期账你就懂了:使用寿命差3倍:碳钢罐虽然便宜,但需要做环氧防腐涂层,用2-3年涂层就会脱落,罐体生锈腐蚀,用5年就要更换;而不锈钢砂滤罐不用做防腐,正常运维能用15-20年,平均下来每年的成本反而更低。卫生性差很多:碳钢罐的防腐层脱落后,锈渣会混入水中,不*会堵塞后续的滤膜、滤芯,还会造成水质二次污染,完全不能用于饮用水、食品加工等对水质要求高的场景;不锈钢罐是食品级材质,无杂质析出,出水水质更稳定。运维成本差一半:碳钢罐每年都要补做防腐,锈渣还会污染滤料,滤料更换频率比不锈钢罐高1倍;不锈钢罐几乎不需要维护罐体,只要正常反冲、定期补滤料就行,运维成本极低。 总结来说:如果是用半年到1年的临时项目,选碳钢罐更划算;如果是长期使用、对水质有要求的项目,选不锈钢砂滤罐反而更省钱。不锈钢折弯切割加工厂家担心金属加工件的耐腐蚀性不足?沛尔机械采用特殊防腐处理,增强加工件耐腐蚀性,经久耐用!
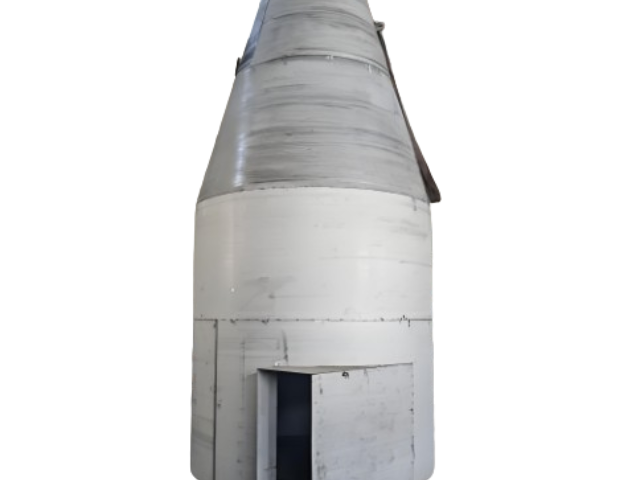
不锈钢风管的制作规范要求涉及材料选择、加工工艺、焊接质量。以下是一些主要的规范要求:1.材料要求;不锈钢风管通常使用304、316或其他特种不锈钢材料。这些材料应符合国家标准,如GB/T3280或ASTM标准,确保其化学成分和机械性能符合要求。材料表面应平整,无明显的划伤和锈蚀。2.设计规范;风管的设计应依据相关行业标准,如《通风与空调工程施工质量验收规范》(GB50243)和《建筑通风系统设计规范》(GB50019)。设计时需考虑风管的风速、压力损失和安装空间,确保系统的高效运行。3.加工工艺;切割、成型、焊接和表面处理等加工工艺应遵循相应的技术标准。切割方法可选择激光切割、水刀切割或机械切割,确保切割边缘光滑;折弯时需控制折弯角度和半径,避免材料变形。4.焊接要求;焊接是风管制作的关键环节,焊接应采用TIG焊或MIG焊,焊接过程中需保持焊接面的清洁,防止氧化和污染。焊接后应进行焊缝检验,确保焊接质量符合标准,如无明显裂纹、气孔和夹渣等缺陷。5.表面处理;风管的表面处理应符合相关标准,常见的处理方法包括酸洗、抛光和喷砂等,以提高风管的耐腐蚀性和美观度。
上海沛尔在质量控制体系上建立了源头厂家。通过ISO认证的质量管理体系覆盖全流程,从原材料的入厂检测到成品出库,每个工序均设置质检控制点。公司配备三坐标测量仪、无损探伤设备等先进检测工具,对尺寸精度、表面粗糙度及材料性能进行严苛检验。更通过建立质量追溯系统,确保每个零件均可追溯至生产批次与工艺参数,为客户打造零缺陷的金属加工件。在供应链管理方面,上海沛尔展现出源头工厂的整合优势。公司与国内外质量原材料供应商建立战略合作关系,确保钢材、合金等材料的稳定供应与品质一致性。同时,通过自主研发的供应链协同系统,实现原材料库存、生产排程与物流配送的智能联动,既降低了库存成本,又保障了订单的及时交付。这种全链条的管控能力,使得公司在应对紧急订单或大规模量产时均能从容应对。还在为冲压件后续处理烦恼?沛尔提供一站式服务,从加工到包装,全程无忧!
在金属结构件加工中,保证孔位精度和同轴度需从基准、装夹、工艺及检测等方面综合控制:统一基准与图纸评审:明确功能基准与加工基准,确保孔位尺寸从统一基准建立,避免基准转换误差叠加。优化装夹与应力控制:孔系尽量在同一装夹下完成,减少重复定位误差。对于薄壁或易变形零件,采用柔性支撑和多点小力矩压紧,防止装夹变形导致孔位偏移。合理安排加工顺序:遵循“先基准后普通、先粗后精”原则。先加工定位基准面,再加工普通连接孔,精加工定位孔。长尺寸孔组采用坐标尺寸编程,防止误差累积。控制加工热变形与刀具偏摆:加工全程需保证充足冷却液流量,控制工件温升,防止热胀冷缩影响孔间距。钻削时采用定心、预扩孔或铰削组合,防止钻头在切入时偏摆。采用辅助工装与工艺:对于跨距大或需翻面的同轴孔,可利用加长杆配合千分表找正已加工孔,或设计专佣导向模架、角度头等辅助装置,确保刀具轴线与孔位精细对齐。多节点尺寸复核:在粗加工、精加工及表面处理后安排检测节点,使用三坐标等量具复核关键孔径、孔距及同轴度,及时纠正偏差。作为源头厂家,沛尔与多家原材料供应商长期合作,资源稳定,供货有保障!安徽不锈钢卷板加工
担心金属结构件加工质量不稳定?我们建立严格质量管控体系,从选材到成品,确保每件产品品质如一!金属结构件加工多少钱
在不锈钢风管成型与组装过程中,有效控制焊接变形及内应力需从工艺设计与操作规范两方面入手:优化下料与成型工艺:尽量采用剪切、折边等机械加工方式一次成型,减少手工锤击敲打,避免因内应力集中导致板材变形。复杂配件应先制作样板再下料,防止返工。合理控制翻边尺寸:横向拼接采用翻边对接焊时,翻边高度宜控制在10mm~15mm。翻边过小不利于夹具操作且易使高温传递引发变形,翻边过大则浪费材料。采用正确的焊接顺序:组对时先进行点焊,并使用夹具将风管固定后再施焊,利用夹具克服冷却过程中的收缩变形。正式焊接时,应从中间向两端逆向分段施焊(或采用跳焊法),使焊缝均匀受热和冷却。焊后矫正与加固:若产生轻微变形,可使用木锤或铜锤(另一侧衬垫与风管同弧度的垫板)均匀敲击矫正,严禁猛烈敲击。加固框与风管连接时可采用断续焊,以减少局部热输入。金属结构件加工多少钱

- 四川锅炉废气处理设备哪家好 2026-10-24
- 浙江工业污水处理器设备 2026-10-24
- 东莞喷淋塔废气处理 2026-10-23
- 昌吉废气处理喷淋塔 2026-10-23
- 山东污水处理设施厂家直销 2026-10-22
- 生活污水处理器设备定制 2026-10-22
- 鄢陵废气喷淋塔处理 2026-10-21
- 中山市喷淋塔处理废气 2026-10-21



- 01 苏州普通传递窗高度
- 02 黑龙江超大载重系留无人机高空侦查
- 03 东莞多功能客制化自动生产线有哪些
- 04 山东广告板材激光切割机规格型号
- 05 芜湖单梁起重机配件
- 06 江苏高精度硅片颗粒度检测设备厂商
- 07 广东燃气固定式球阀
- 08 可切割多种材质的水刀切割机哪家便宜
- 09 氨气高压储罐采购报价
- 10 泉州二维码贴标机经销