鹿城区自主配送电镀加工本色锌镍
关键词: 鹿城区自主配送电镀加工本色锌镍 电镀加工

 2026.10.31
文章来源:
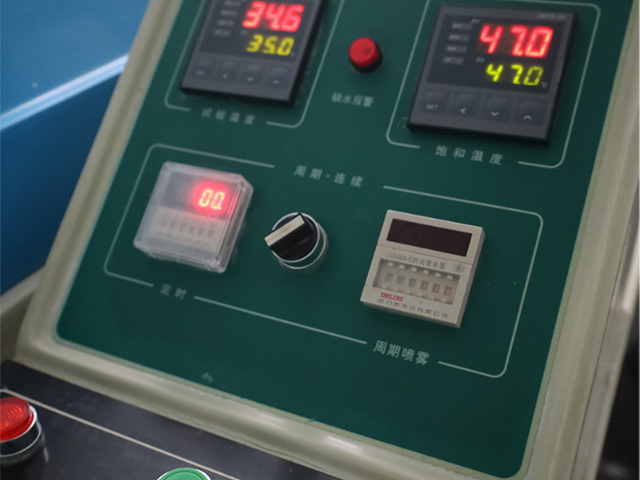
耐蚀性检测耐蚀性是衡量镀层防护性能的重心指标,常用的检测方法包括中性盐雾测试、铜加速醋酸盐雾测试、循环腐蚀测试等。中性盐雾测试是较常用的检测方法,将工件置于盐雾试验箱中,以5%的氯化钠溶液为介质,温度控制在35℃,连续喷雾,根据产品标准确定测试时间,观察工件表面是否出现腐蚀点、白锈等现象。锌合金镀镍产品的中性盐雾测试时间通常为72-96小时,具体要求根据产品应用场景确定。铜加速醋酸盐雾测试的腐蚀速率更快,可更快速地评估镀层的耐蚀性,测试介质为氯化钠、醋酸、氯化铜的混合液,温度控制在50℃,测试时间通常为24-48小时,适用于对耐蚀性要求较高的产品。循环腐蚀测试模拟自然环境中的腐蚀条件,包括喷雾、干燥、静置等多个循环,测试结果更贴近实际使用场景,适用于户外产品的质量检测。医疗器械电镀需满足生物相容性要求,常采用纯钛或氮化钛镀层防止金属离子析出。鹿城区自主配送电镀加工本色锌镍
结合力检测旨在评估镀层与基材的结合强度,避免镀层在使用过程中出现起泡、脱落等问题。常用的结合力检测方法包括划格法、弯曲法和冲击法。划格法是用刀片在镀层表面划出规定间距的网格,然后用胶带粘贴撕拉,观察镀层是否脱落,根据网格脱落情况评定结合力等级;弯曲法是将工件弯曲至规定角度,观察镀层是否出现开裂、脱落;冲击法则是用一定重量的冲击锤冲击工件表面,检测镀层的结合强度,适用于对结合力要求较高的产品。耐蚀性检测是评估镀锌层防腐性能的关键,常用的方法包括盐雾试验、湿热试验和腐蚀失重试验。温州铁件电镀加工六价黑锌镀锌加工可在金属表面形成防护层,有效抵御潮湿、腐蚀等环境影响。
电镀完成后,获得的镀锌层虽具备基础防腐能力,但仍需通过后处理工序进一步提升性能,满足不同应用场景的需求。后处理主要包括钝化处理、除氢处理、着色处理等,不同工序针对性解决镀层的耐蚀性、脆性、外观等问题,实现镀层性能的定制化提升。钝化处理是镀锌后处理的重心工序,通过在镀锌层表面形成一层致密的钝化膜,隔绝镀层与外界腐蚀介质的接触,大幅提升镀层的耐蚀性,同时赋予镀层不同的外观色泽。根据钝化膜成分和颜色,钝化处理可分为彩钝、蓝白钝、黑钝、军绿钝等。彩钝形成的钝化膜色彩鲜艳,耐蚀性强,适用于户外产品和对外观有要求的工件;蓝白钝形成的钝化膜呈蓝白色,外观清爽,常用于家电、五金等对外观要求较高的产品;黑钝和军绿钝则适用于特殊场景,如光学仪器等,兼具防腐和隐蔽性需求。
硫酸盐镀锌是成分较简单的镀锌工艺,电解液只由硫酸锌与少量添加剂组成,成分简单、成本低,沉积效率较高。但该工艺分散与覆盖能力极差,镀层较为粗糙,抗腐蚀性能弱,只适用于简单板材或丝材的电镀。随着新型添加剂的研发应用,硫酸盐镀锌的镀层质量得到明显提升,已逐渐应用于汽车、家电等领域的功能性镀锌;目前该工艺更多用于镀锌管、镀锌丝等长型规则产品的连续生产,凭借成本优势占据细分市场。严格遵循标准化流程是保障镀锌层质量稳定的重心,完整的镀锌工艺流程涵盖镀前处理、电镀、镀后处理三大环节,任一环节出现偏差都会影响较终产品质量常见的电镀类型包括镀锌、镀镍、镀铬、镀铜等,不同镀层具有防腐蚀、耐磨、装饰等特性。
钝化处理通常采用浸渍或喷淋的方式,将工件浸入钝化液中,通过化学反应在镀层表面形成钝化膜,处理后需进行清洗、干燥,确保钝化膜的完整性。除氢处理主要针对高强度钢、弹簧钢等对氢脆敏感的基材。在电镀过程中,阴极表面会产生少量氢气,部分氢原子会渗入基材内部,导致基材氢脆,在后续使用过程中可能发生脆性断裂,严重影响产品安全性。除氢处理通过将工件置于一定温度的烘箱中保温,使渗入基材内部的氢原子扩散逸出,消除氢脆隐患。除氢温度和时间需根据基材材质、厚度和电镀工艺确定,一般温度控制在180-220℃,保温时间2-4小时,确保除氢效果达标。着色处理则是为满足产品的外观需求,通过化学或物理方法,使镀锌层呈现不同的颜色,提升产品的装饰性。除了钝化处理带来的自然色泽,还可通过染色、涂覆有机涂层等方式,实现更丰富的色彩效果,适用于家电、装饰件、工艺品等产品,满足市场对产品外观多样化的需求。同等镀层厚度下,锌镍合金耐蚀性可达普通镀锌的 4-8 倍。龙湾区自主配送电镀加工本色锌镍
镀锌镀层致密均匀,可提升工件使用寿命,适配户外、潮湿等复杂工况。鹿城区自主配送电镀加工本色锌镍
除锈环节旨在去除基材表面的氧化皮、锈蚀和焊渣,常用的方法有机械除锈和化学除锈。机械除锈包括喷砂、抛丸、打磨等,通过物理作用去除表面锈蚀,适用于大型工件或表面锈蚀严重的基材,能同时调整表面粗糙度,提升镀层结合力;化学除锈则利用酸溶液与氧化物的反应,溶解锈蚀和氧化皮,常用的酸液包括盐酸、硫酸、磷酸等,具有效率高、对复杂工件处理效果好的优势,但需严格控制酸液浓度、温度和处理时间,避免过腐蚀损伤基材,处理后还需进行中和、清洗,去除残留酸液。鹿城区自主配送电镀加工本色锌镍

- 鹿城区镀锌电镀加工镀锌镍合金 2026-10-30
- 自主配送电镀加工三价蓝白 2026-10-30
- 永嘉锌合金电镀加工三价蓝白封闭 2026-10-30
- 瓯海区电镀加工蓝色锌镍 2026-10-30
- 镀锌电镀加工多少钱 2026-10-30
- 永嘉电镀加工公司 2026-10-30
- 永嘉铁件电镀加工三价五彩封闭 2026-10-29
- 浙江环保电镀加工本色锌镍 2026-10-29



- 01 天津公园水上浮桥搭建
- 02 上海枫木木皮推荐厂家
- 03 定制CCA高密度平面砂光板常见问题
- 04 上海染色木皮推荐厂家
- 05 安徽农田灌溉双壁波纹管生产厂家
- 06 咸宁装配式集装箱商业街定制
- 07 东莞东城同沙公园站办公室出租
- 08 闵行区车间卷帘门安装公司
- 09 江苏清水混凝土在国内的发展意义
- 10 湖州飘窗天际帘是什么