北京单丝喷丝板纺丝组件
关键词: 北京单丝喷丝板纺丝组件 喷丝板

 2026.10.31
文章来源:
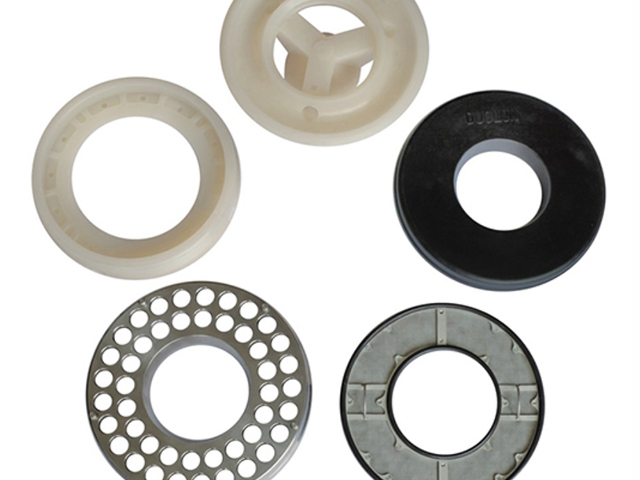
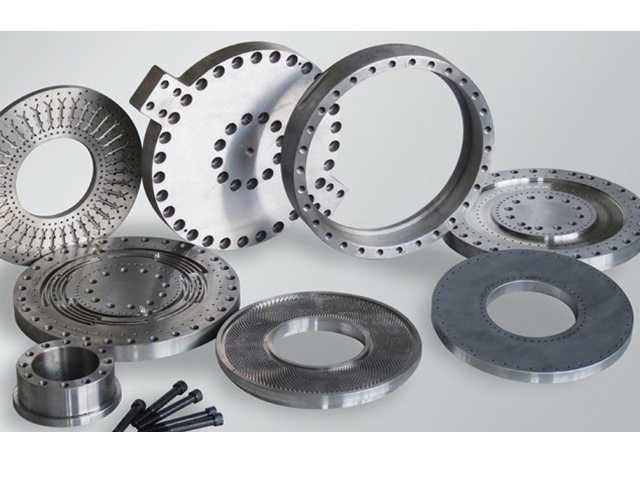
纺丝机上安装于纺丝组件末端的金属帽。又称纺丝帽、喷丝帽、纺丝头。有圆形、锥形和帽形。上有毛细孔(喷丝孔)或狭缝,是湿法纺丝机和干法纺丝机上的精密零件。纺丝原液经烛形过滤器压入喷丝头组件,从孔中挤出后在凝固浴或热气流中固化成为纤维。喷丝头通常采用组合式,又称喷丝头组件,由几个至数十个小喷丝帽组成。喷丝头按形状主要分两类:圆形喷丝帽,呈礼帽形,按其底部形状可分为平底形和球底形。平底喷丝帽应用较广,根据外径大小,又分为直壁帽形和斜壁帽形两种。喷丝板能分为普通型异形喷丝板,工作环境处于高的温度和压力下,具有耐压耐腐蚀等特点。北京单丝喷丝板纺丝组件
喷丝板
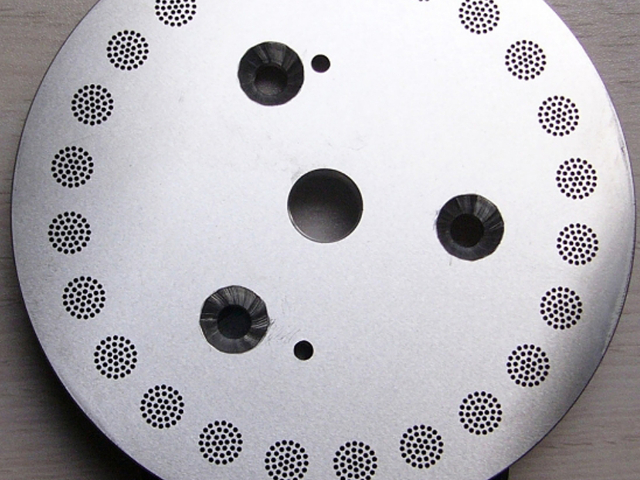
喷丝板,亦被称作纺丝板或喷丝筒。其通常由金属材料或者合金打造而成,表面分布着众多微细的孔洞,这些孔洞的孔径大小在几微米至几十微米之间不等。在纺丝的过程中,高聚物溶液或熔体经由这些微孔被挤出,进而形成细丝,随后这些细丝经过拉伸、冷却或者固化处理,形成连续的纤维。喷丝板在化纤、塑料、橡胶、食品、造纸等诸多行业中均有着广泛的应用。喷丝板加工方法主要有1.钻孔法:利用精密钻孔设备在金属板上钻出喷丝孔,可精确把控孔径和孔间距,但加工效率相对较低,适用于小批量生产或对孔精度要求较高的情况。2.电火花加工:通过电极与工件间的脉冲放电蚀除金属来形成喷丝孔,能加工复杂形状的孔,加工精度较高,常用于加工异形喷丝孔。3.激光加工:以高能量密度的激光束聚焦在金属板上,瞬间熔化或汽化材料形成喷丝孔,加工速度快、精度高,可实现自动化批量生产,是目前较为常用的加工方法。微泰喷丝板,利用自主技术,飞秒激光螺旋钻孔系统和独有ELID,飞秒激光抛光技术,生产各种超精密喷丝板。可加工出各种形状的微孔,能加工直径为5微米的孔,孔距可达0.3微米,圆度能够达到95%以上。北京纺纱喷丝板纤维制造喷丝板的技术创新主要集中在两个方面:1.通过异形孔赋予纤维新功能,2.优化微孔排布以提升生产效率。
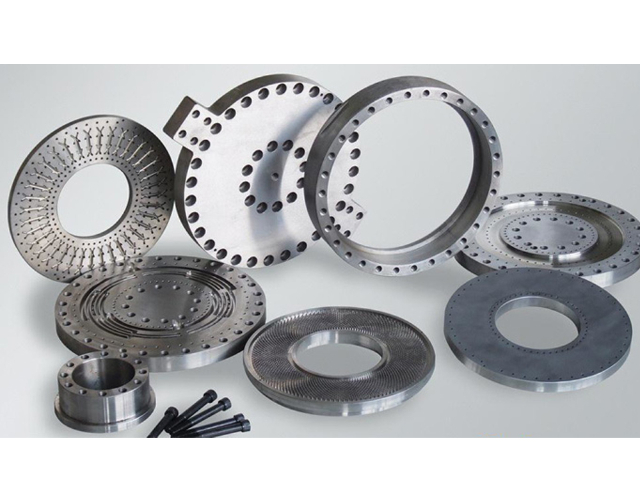
喷丝板主要有以下几种常见种类及相应加工难度:一、圆形喷丝板这是较为常见的一种,其喷丝孔呈圆形均匀分布在板面上。加工难度在于需精确把控各孔的直径、间距及同心度,保证喷出的丝均匀。钻孔时要确保高精度,对钻孔设备要求较高,稍出差错就可能导致丝的粗细不均或分布紊乱,一般加工精度能达到较高水平,但大规模生产时要持续保持精度有一定挑战。二、矩形喷丝板喷丝孔以矩形阵列排列。加工难点在于要保证孔的直线排列整齐度以及各孔尺寸的一致性。在切割、钻孔等加工环节,需严格把控工艺参数,不然易出现孔位偏差、孔径误差等问题,影响丝的质量和排列效果,整体加工难度相对圆形喷丝板略高一些。三、异形喷丝板其喷丝孔形状不规则,如椭圆形、多边形等。这类喷丝板加工困难,要实现复杂形状孔的成型,还需考虑各异形孔之间的合理布局与衔接,通常需借助加工技术如电火花加工、激光加工等,且要经过多次调试和优化才能达到较好的加工效果。微泰采用飞秒激光高速螺旋钻削技术。应用扫描仪,可以在任何位置自由调整聚焦点,还可以调节激光束的入射角,从而实现锥度、直锥度可以进行倒锥度等。
都依赖于喷丝板制造技术的代际跨越。材料科学:从“不锈钢”到“功能合金/陶瓷”常规:316L不锈钢。钴镍合金(耐高温蠕变)、哈氏合金(耐强酸)、氮化硅陶瓷(耐磨、绝缘)。挑战:2024年钴镍合金价格上12%,倒逼国产化替代研发。3.全生命周期管理:从“部件”到“系统”制造端:数字孪生技术用于喷丝板内流道模拟,优化聚合物流动分布。使用端:智能喷丝板搭载物联网传感器,实时监测孔道压力、温度,2024年市场25%,预计2030年达40%。维护端:海利得2025年12月授权专利(喷丝板冲洗机及清洁系统),通过高温水结合自动化位移喷头,去除孔内残留聚合物。清洗效率直接决定喷丝板寿命和纤维优等品率。重新定义“喷丝板的运用”维度传统认知2026年真实图景行业属性纺织机械配件战略性新材料装备价值价格、交货期微孔精度、异形能力、寿命下游领域服装、家纺(人造血管)、海水淡化、能源(碳纤维、锂电池)、深海(系泊缆)、生物基技术瓶颈打孔速度5μm孔径一致性、10度倒锥、三维流道、智能监控竞争焦点产能规模进口替代(30%份额争夺)、差异化利基市场。喷丝板的运用,本质上是人类操控物质微观形态能力的延伸。喷丝板能分为普通型异形喷丝板,工作环境处于高的温度和压力下,具有耐压、耐腐蚀等特点。
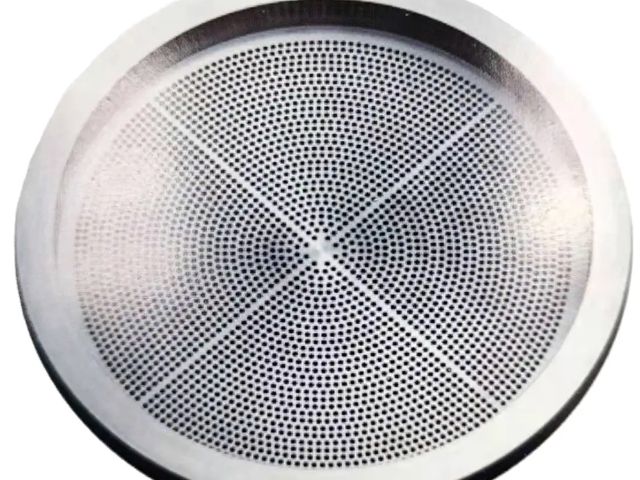
喷丝板亦被称作纺丝板或喷丝筒。其通常由金属材料或者合金打造而成,表面分布着众多微细的孔洞,这些孔洞的孔径大小在几微米至几十微米之间不等。在纺丝的过程中,高聚物溶液或熔体经由这些微孔被挤出,进而形成细丝,随后这些细丝经过拉伸、冷却或者固化处理,形成连续的纤维。喷丝板在化纤、塑料、橡胶、食品、造纸、等诸多行业中均有着广泛的应用。喷丝板加工方法主要有1.钻孔法:利用精密钻孔设备在金属板上钻出喷丝孔,可精确把控孔径和孔间距,但加工效率相对较低,适用于小批量生产或对孔精度要求较高的情况。2.电火花加工:通过电极与工件间的脉冲放电蚀除金属来形成喷丝孔,能加工复杂形状的孔,加工精度较高,常用于加工异形喷丝孔。3.激光加工:以高能量密度的激光束聚焦在金属板上,瞬间熔化或汽化材料形成喷丝孔,加工速度快、精度高,可实现自动化批量生产,是目前较为常用的加工方法。微泰喷丝板,利用自主技术,飞秒激光螺旋钻孔系统和独有ELID,飞秒激光抛光技术,生产各种超精密喷丝板。可加工出各种形状的微孔,能加工直径为5微米的孔,孔距可达,圆度能够达到95%以上。还能进行MAX10度角的倒锥孔加工以及三维加工。有一种用于功能蛋白发用纤维纺丝机的喷丝帽,分配板组件结构包含分配板和喷丝帽。河北人造血管喷丝板纺丝板
纺丝喷丝板孔的加工较为繁杂,这是因为它的孔径精度要求高,目前能够做到一次加工成型的设备是激光打孔机。北京单丝喷丝板纺丝组件
熔喷布喷丝板模具采用打孔机的效果。生产过程中的无纺布是由熔喷布丝板模具加工而成。熔喷生产设备主机的焦点部件是喷丝模头(喷丝板)。因此,熔喷布形成的非织造布应以聚丙烯为重要原料。熔喷布的实际生产工艺复杂,对生产设备要求高。其生产要经过熔体准备-过滤-计量-熔体从喷丝孔挤出-熔体细流牵伸冷却-成网六道工序。熔喷生产设备主机的熔喷布模具上有许多供熔体通过的喷丝孔,其生产和加工非常紧张,关系到熔喷布的生产服从和性格。在普通环境下,熔喷布模具上的喷丝孔径为,喷丝孔间距为12-16孔/cm。为了满足高保护熔喷层的保护要求,需要使用激光打孔机对模具进行打孔,然后通过熔喷布喷丝板上的孔喷出。喷丝板,150w/200w/300w激光打孔机,可精确到,加工微孔质量高,关于加工后无需进行挤压研磨等后处理工序,打孔位置光滑平整,其生产的喷丝板出丝光滑无堵孔,纤维更柔软,熔喷设备保护性更好,这样生产出来的熔喷布质量更好,处理了熔喷布模具的加工难度。 北京单丝喷丝板纺丝组件

- 广东异形孔喷丝板微孔钻孔 2026-10-30
- 湖南微泰喷丝板生产 2026-10-29
- 微孔加工喷丝板喷嘴 2026-10-29
- 天津无纺布喷丝板微孔钻孔 2026-10-29
- 辽宁涤纶喷丝板 2026-10-29
- 福建医疗用喷丝板喷丝帽 2026-10-29
- 河北中空纤维喷丝板纤维制造 2026-10-28
- 广东超硬喷丝板分配板 2026-10-28



- 01 贵州超细粉体超声波振动筛使用寿命多久
- 02 上海单丝喷丝板喷嘴
- 03 广东江门通风置换HF系列斜流增压管道风机
- 04 浙江静音型泵房怎么卖
- 05 触摸IC芯片刻字价格
- 06 内蒙锂电回转窑厂家定制
- 07 广东单伸伸缩货叉
- 08 昆山工业烟密度测试箱价格
- 09 河南全自动蜘蛛手哪里买
- 10 徐州工业不锈钢罐哪家好