RO反渗透设备供应商
关键词: RO反渗透设备供应商 反渗透设备

 2026.11.01
文章来源:
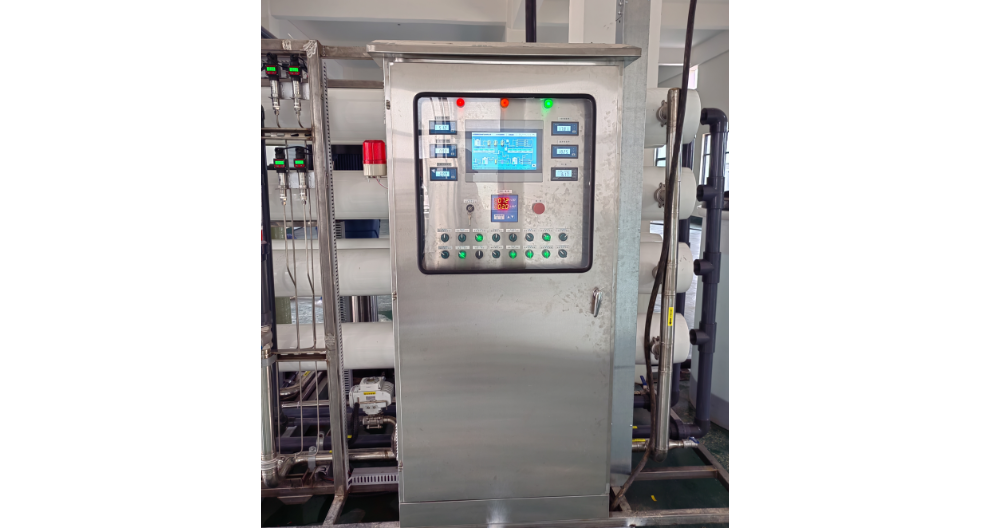
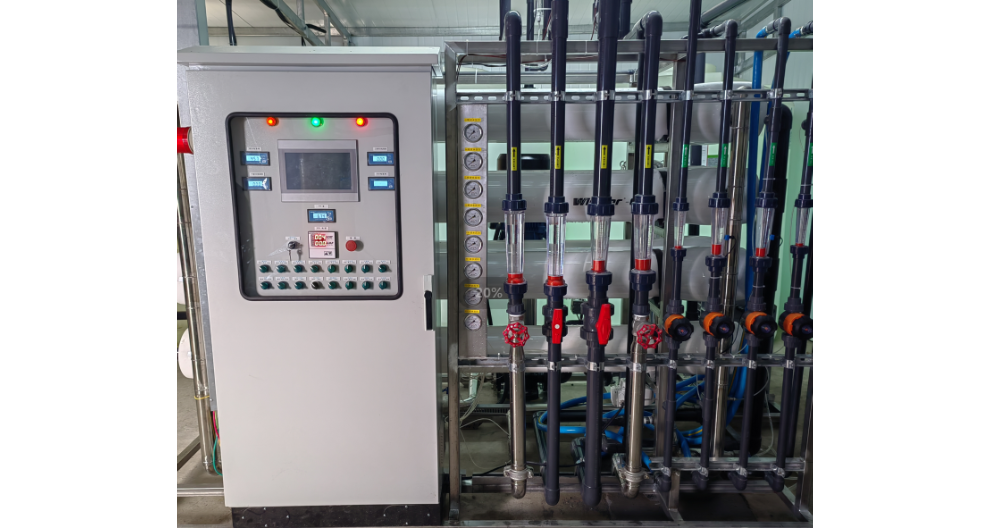
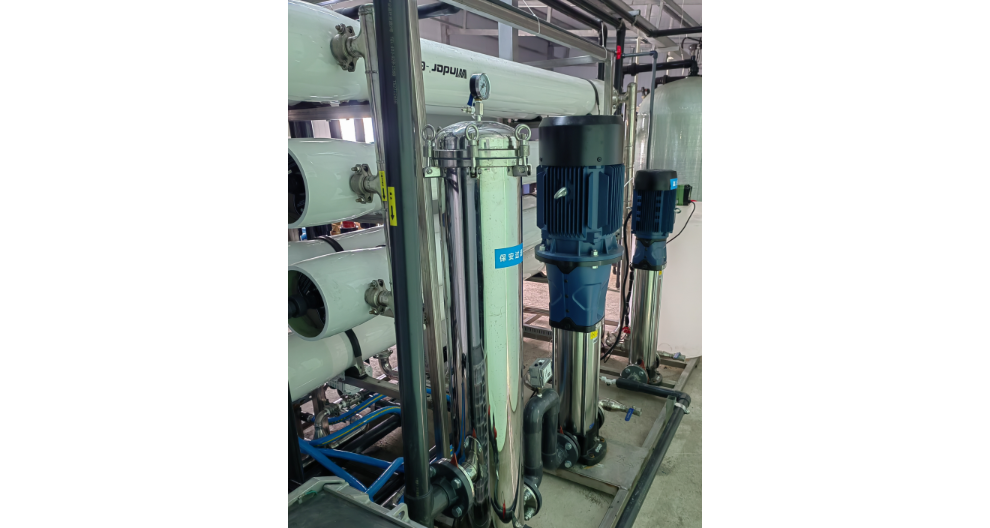
清洗系统包括清洗水箱、清洗泵、过滤器及管道,用于定期对反渗透膜进行化学清洗(如柠檬酸清洗无机垢、氢氧化钠清洗有机物),恢复膜通量,延长膜寿命。电气控制系统采用PLC(可编程逻辑控制器)或DCS(分布式控制系统),实现以下功能:自动启停:根据水箱液位自动控制设备运行。压力保护:当高压泵出口压力超过设定值时,自动停机防止膜组件损坏。数据记录:实时监测进出水流量、电导率、压力等参数,生成运行报告。远程监控:通过物联网技术实现远程故障诊断和参数调整。安装RO反渗透设备的现场环境温度要控制在5℃到38℃之间,才能保障设备稳定运行。RO反渗透设备供应商
反渗透设备
双级反渗透设备作为水处理领域的“明珠”,以其***的技术性能和广泛的应用场景,成为解决全球水资源短缺和水质污染问题的关键手段。从电子行业的超纯水制备到医药领域的注射用水生产,从化工废水的零排放到垃圾渗滤液的深度处理,双级反渗透设备正以“净化大师”的角色,守护着人类生产生活的每一滴水。未来,随着智能化、绿色化和集成化技术的突破,双级反渗透设备将迎来更广阔的发展空间,为构建可持续的水资源循环体系贡献力量。广东游泳池反渗透设备系统化工行业会用RO反渗透设备处理生产废水,实现水资源的循环回用,降低排污成本。
绿色化将成为设备发展的必然要求,随着环保法规的日益严格,未来食品反渗透设备将更加注重节能降耗与资源循环利用。在节能方面,将研发高效节能的高压泵与能量回收装置,回收反渗透过程中产生的浓水能量,用于原水加压,降低设备能耗,使设备能耗较现有水平降低30%以上;在资源循环利用方面,将优化浓水处理工艺,研发浓水回用技术,将浓水用于车间清洁、设备冷却等环节,提高原水利用率,减少废水排放,同时研发可降解的膜材料与清洗剂,降低设备运行对环境的影响,实现食品生产与环境保护的协调发展。
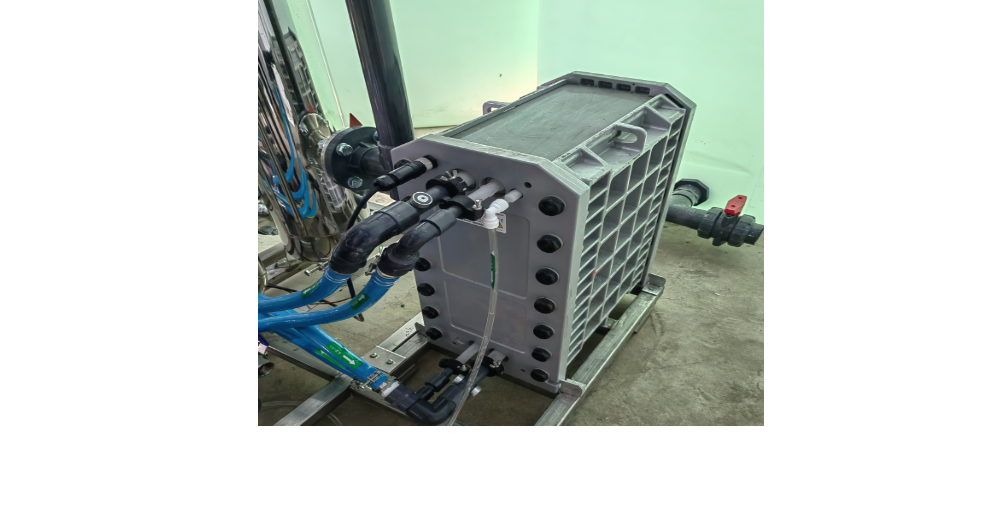
在火力发电厂中,锅炉补给水需经过严格的软化处理,以防止水垢形成和腐蚀。双级反渗透设备可去除水中99%以上的溶解盐,结合混床或EDI技术,可制备出电阻率≥5MΩ·cm的除盐水,满足高压锅炉的用水要求。例如,某电厂采用双级反渗透设备后,锅炉热效率提升了2%,年节煤量达5000吨。垃圾填埋场产生的渗滤液含有高浓度的有机物、氨氮和重金属,处理难度大。双级反渗透设备可通过两级膜的协同作用,将渗滤液中的COD(化学需氧量)从数千mg/L降至100mg/L以下,氨氮浓度从几百mg/L降至15mg/L以下,满足国家排放标准。例如,某垃圾填埋场采用双级反渗透设备后,周边土壤和水体污染明显减轻,改善了区域环境质量。安装RO反渗透设备,可全方面提升居家、商用、工业用水品质,筑牢用水安全防线。
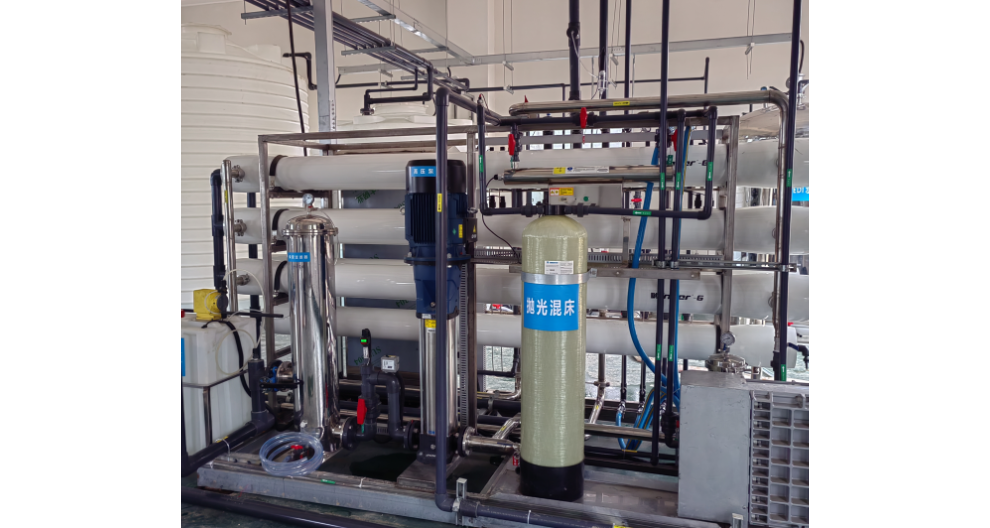
反渗透技术的重心原理,是借助压力驱动,让原水透过具有选择性分离功能的半透膜,实现水分子与溶解性杂质、微生物、重金属等有害物质的精细分离。这种分离过程并非简单的物理筛分,而是基于渗透压平衡的科学突破。在自然状态下,当两种不同浓度的溶液被半透膜隔开时,低浓度溶液中的水分子会自发向高浓度溶液渗透,直至两侧渗透压达到平衡,这一过程称为渗透。而反渗透技术则是通过施加大于原水渗透压的外部压力,迫使高浓度一侧的水分子反向渗透至低浓度一侧,而半透膜凭借致密的孔径结构与特殊的表面化学性质,会精细拦截分子量大于100的有机物、细菌、病毒、重金属离子等杂质,只允许水分子与少量小分子矿物质通过,从而实现对原水的深度净化。大型RO反渗透设备常搭配预处理系统,降低原水硬度,保护反渗透膜不被结垢堵塞。南京一级反渗透设备组成
商用净水设备可替代桶装水,避免二次污染,降低长期饮水成本,便捷又卫生。RO反渗透设备供应商
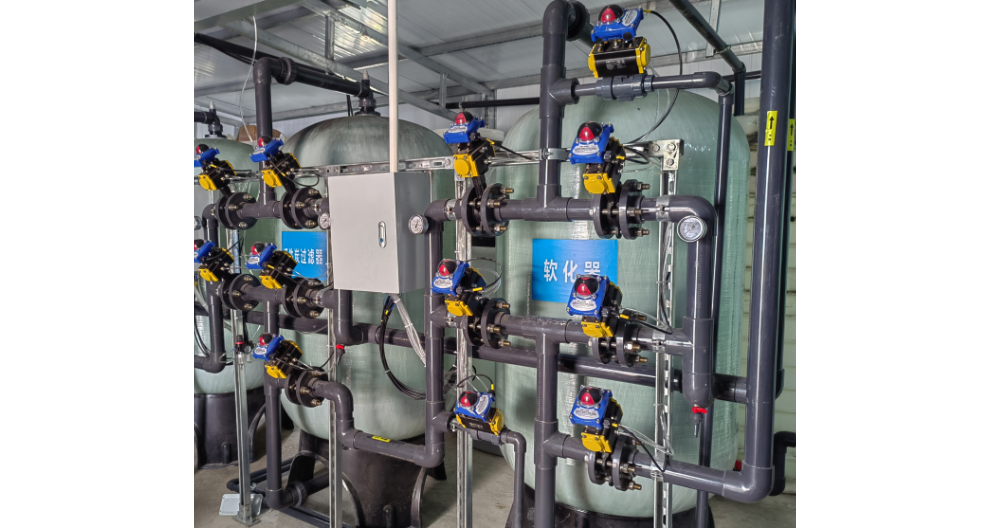
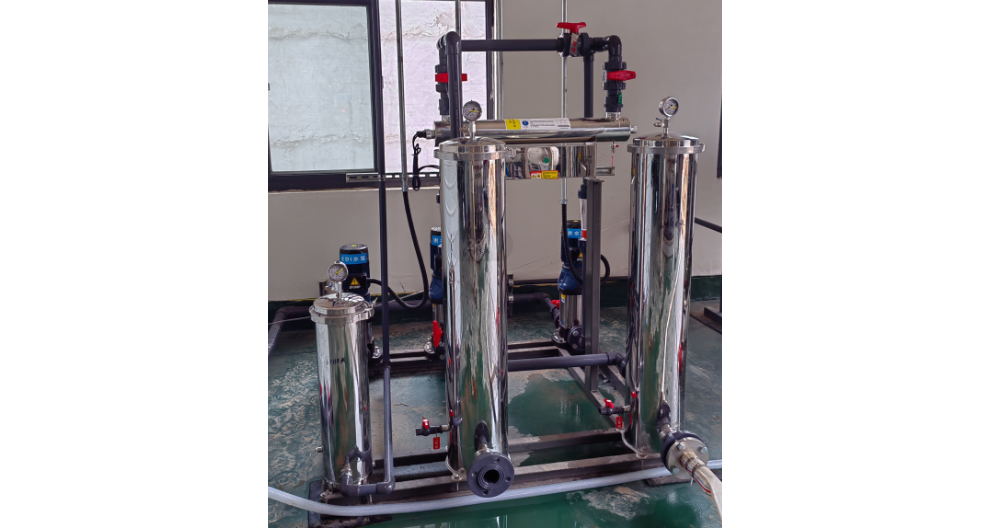
食品反渗透设备并非单一装置,而是由预处理系统、反渗透主机系统与后处理系统三大模块协同构成的完整净化体系,各模块分工明确、相互衔接,确保设备在不同水质条件与生产需求下,都能稳定输出符合标准的洁净水源。预处理系统是保障反渗透设备稳定运行的***道防线,其重心作用是去除原水中的悬浮物、胶体、余氯、有机物等杂质,防止这些物质对反渗透膜造成污染、堵塞或氧化损伤,延长膜的使用寿命。该系统通常由多介质过滤器、活性炭过滤器、精密过滤器等设备组成。多介质过滤器通过石英砂、无烟煤等滤料的层级过滤,去除原水中的泥沙、铁锈、藻类等大颗粒悬浮物;活性炭过滤器利用活性炭的强吸附性,吸附水中的余氯、异味、色素与部分有机物,同时还能去除水中的重金属离子;精密过滤器则通过孔径为5微米的滤芯,进一步拦截残留的微小颗粒,确保进入反渗透主机的水质达到进水要求,为后续重心净化环节提供保障。RO反渗透设备供应商

- 常州单级反渗透设备价格 2026-10-30
- 常州食品反渗透设备维保 2026-10-30
- 昆山游泳池反渗透设备批发 2026-10-30
- 杭州EDI反渗透设备设计 2026-10-30
- 上海餐饮反渗透设备供应商 2026-10-30
- 河南二级反渗透设备价格 2026-10-30
- 四川反渗透设备设计 2026-10-30
- 南京游泳池反渗透设备工作原理 2026-10-30



- 01 湖北EDI超纯水设备水处理设备功能
- 02 肇庆制造业环保工程报价
- 03 内蒙古挥发性有机气体在线监测系统市场价格
- 04 淮安脉冲布袋除尘器企业
- 05 河北智能型气氛炉定制
- 06 黑龙江国产电化学厂家
- 07 四川电动通风天窗源头厂家
- 08 结晶蒸发器销售
- 09 RO反渗透设备供应商
- 10 绍兴定制醋酸钠售后服务