邯郸非标螺丝模具技术参数
关键词: 邯郸非标螺丝模具技术参数 螺丝模具

 2026.11.01
文章来源:
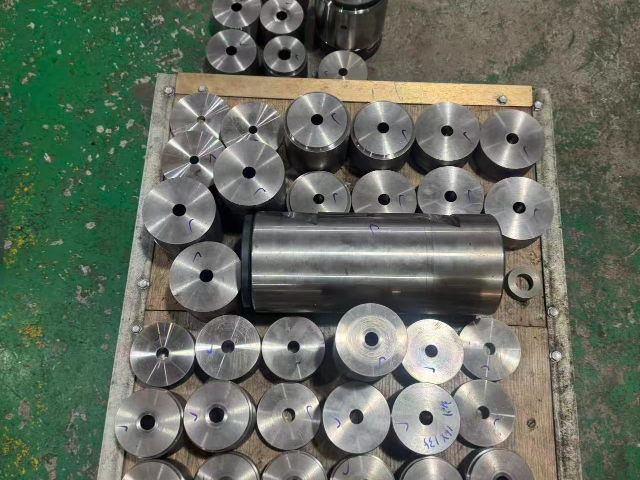
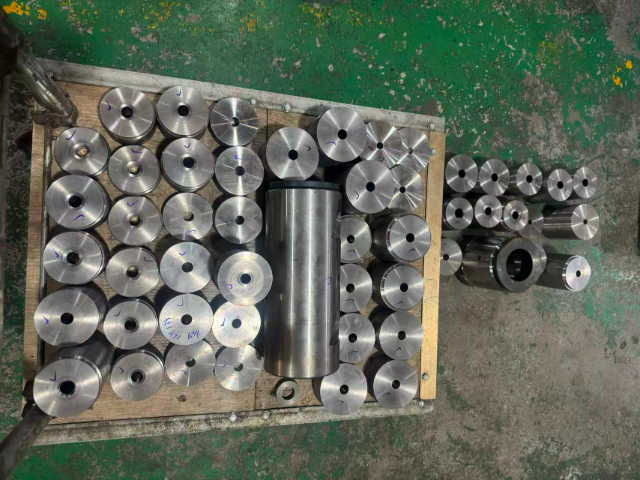
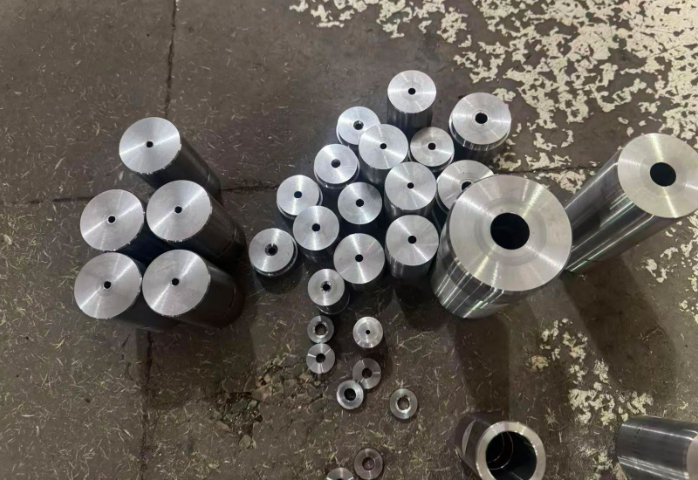
加工自攻类螺丝的多工位冷镦螺丝模具,成型工位型腔内壁带有适配牙尖预成型的细微沟槽,沟槽经由精细刻模加工成型,沟槽深浅直接关联后续搓牙工序的原料基础形态。预镦工位只做坯料体积初步聚拢,不完成产品终外形,留给后续成型工位充足的金属形变空间。这类模具存放时单独分类,避免和普通机牙螺丝模具混淆错用,模具标识位置刻印产品型号、工位数量、适用坯料线径等基础信息,标识刻印深度适中,不会穿透模具基体造成结构损伤。螺丝模具开模服务针对新产品螺丝开发需求,提供从设计到出模的整套流程。邯郸非标螺丝模具技术参数
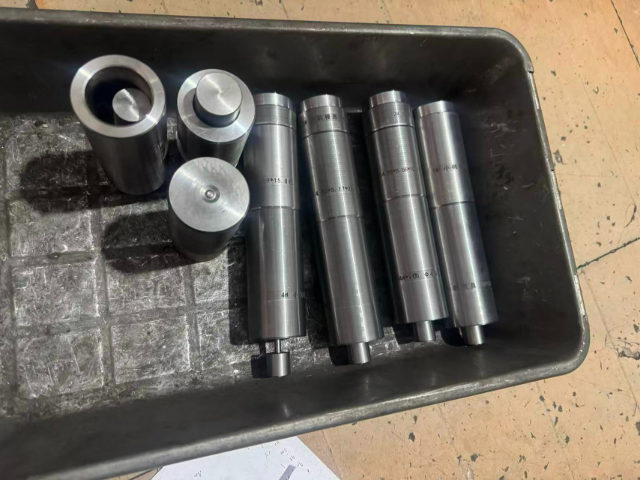
针对非标规格螺丝加工定制的多工位冷镦螺丝模具,前期需要依托产品图纸标注的各项尺寸绘制模具加工图纸,制图环节标注各工位型腔深度、孔径、镶件厚度等基础数据,加工人员依照图纸数据开展坯料下料与机加工。非标螺丝外形区别于标准紧固件,部分产品头部带有异形凹槽或是台阶结构,对应模具成型工位的型腔需要通过数控铣削逐层铣削成型,铣削作业分次下刀,单次切削量控制在合理区间,防止刀具受力过大出现崩刃划伤型腔内壁。模具试制阶段会取用小批量原材料上机试产,根据试产成品的实测尺寸,分次打磨修正型腔内部多余余量,反复试产调整直至成品尺寸落在图纸允许的公差区间内,之后再投入大批量生产。厦门多工位螺丝模具厂家盘头螺丝模具适用于圆头盘头类螺丝产品成型,头部圆润饱满,尺寸稳定。
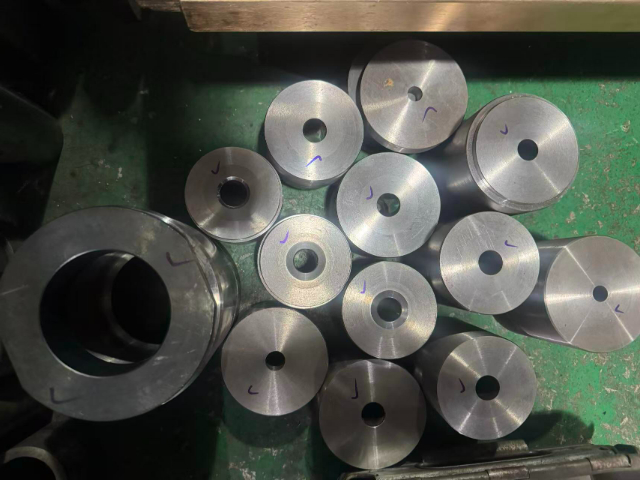
冲头作为多工位冷镦螺丝模具的关键易损零件,固定在上模滑块位置跟随设备做往复镦压动作,冲头和下模型腔的同轴精度直接影响螺丝头部成型状态,装配冲头时借助百分表校准径向偏移数值。同一款模具通过更换不同外径规格冲头,可适配多款尺寸相近的螺丝加工,减少企业新开整套模具的采购支出。冲头端面出现磨损、边角崩缺后单独更换新品,只要模具基体无开裂变形就可以持续投入生产使用,车间配件仓储区按照模具编号分类收纳各类规格冲头,工作人员领用配件时核对工位编号,防止错装配件造成生产异常。
冷镦作业环境中的粉尘、金属碎屑容易附着在多工位冷镦螺丝模具的工位缝隙处,长时间堆积的杂质会在坯料挤压过程中压入螺丝毛坯表面,形成凹坑、毛刺等外观缺陷,车间会搭配压缩空气喷枪在生产间歇吹扫模具各个缝隙。模具各个工位排布顺序遵循坯料形变循序渐进的原则,先通过前序工位完成坯料头部初步墩粗,再由后续工位逐步修整外形,打乱工位排布顺序会直接造成坯料受力失衡,出现歪头、开裂等报废产品。新模具上机前,调试人员会空机试运行设备,查看各工位模具开合、送料动作的配合流畅度,确认无卡滞问题后再填入原材料开始试生产。汽车螺丝模具适用于汽车零部件配套螺丝生产,模具结构强度较高,可满足车用螺丝的成型要求。
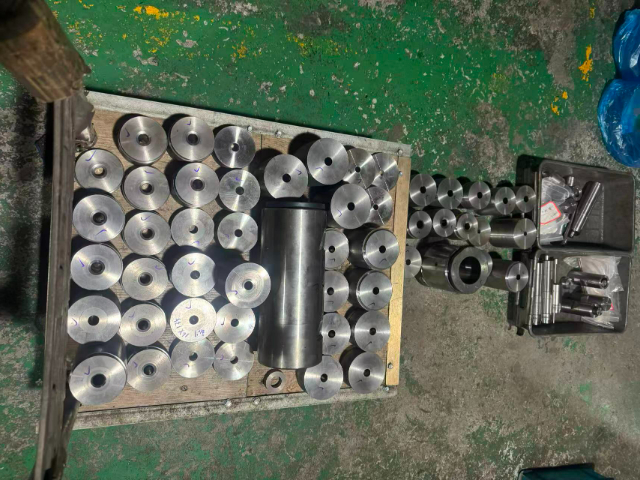
使用多工位冷镦螺丝模具加工铝制螺丝坯料时,铝屑质地偏软容易粘连在型腔内壁,持续生产需要提升润滑油的附着性能,选用带极压添加剂的冷镦油,减少铝料粘模现象。粘模堆积过多会改变型腔有效成型空间,产出的螺丝头部尺寸偏大,操作人员定时停线用细铜刷清理型腔粘连铝屑,不使用硬质钢丝刷刮擦型腔,防止划伤模具内壁镀层或是基体金属。铝坯冷镦成型所需形变力低于钢材坯料,对应模具型腔壁厚设计相较钢件模具可以适度缩减,节约模具原材料用料。螺丝模具现货覆盖常用规格标准螺丝模具,客户可直接采购,缩短等待周期。杭州冷镦螺丝模具性价比
螺丝模具顶针用于产品脱模,表面光洁度高,耐磨性好,不易卡料。邯郸非标螺丝模具技术参数
多工位冷镦螺丝模具淬火热处理作业时,模具整体浸入淬火液的下落速度保持匀速状态,下沉过快造成模具内外冷却速率差距过大,极易催生内部应力裂纹,下沉过慢模具表层降温不足,没法达到工艺预设硬度指标。淬火结束送入回火炉采用分段控温保温工艺,分段回火平稳释放淬火残留应力,提升模具在反复挤压工况下的耐受能力。热处理完工后随机选取模具试样做多点位硬度检测,检测点位分散在型腔内壁、模具边角等关键区域,全部点位检测数据达标后模具才能移交精加工车间。邯郸非标螺丝模具技术参数
海盐小韩模具厂(普通合伙)是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同海盐小韩模具厂供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!

- 嘉兴螺丝模具规格 2026-11-02
- 温州冷镦螺丝模具哪家服务好 2026-11-02
- 螺丝模具性价比 2026-11-02
- 连云港冷镦螺丝模具 2026-11-01
- 杭州多工位螺丝模具 2026-11-01
- 邯郸非标螺丝模具技术参数 2026-11-01
- 泰州冷镦螺丝模具规格 2026-11-01
- 无锡红打螺丝模具定制解决方案 2026-11-01



- 01 台州伸收式模具架定制
- 02 南通新能源螺栓推荐
- 03 东营UI型铁芯
- 04 成都抗化学磨损PCBN刀具型号
- 05 西安硬质合金篆刻刀的选择
- 06 青海耐腐蚀高通量管
- 07 四川手工篆刻刀具怎么保养
- 08 ROCOL智能锂电铆螺母枪源头直供
- 09 广东防滑重型碳钢脚杯厂家报价
- 10 商业酒店感应探头厂家