上海专业蜗壳价格比较
关键词: 上海专业蜗壳价格比较 蜗壳

 2026.11.01
文章来源:
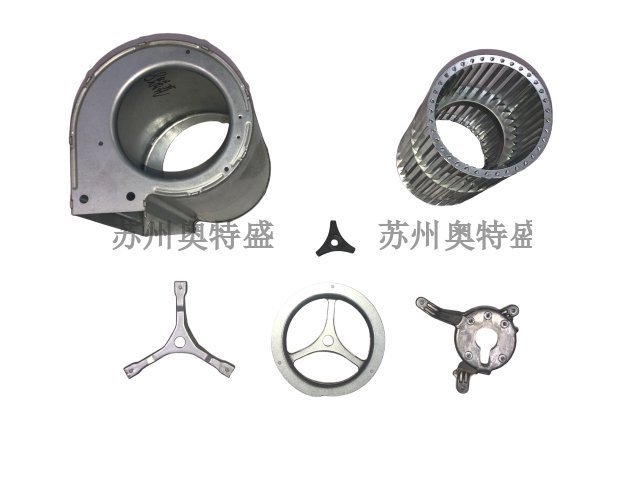
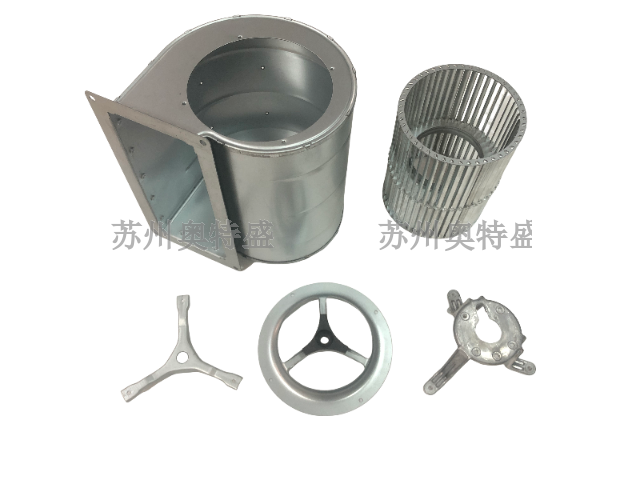
蜗壳的几何形状是决定离心风机性能的要素,其典型结构由螺旋段、扩压段和蜗舌(Cut-off)三部分组成。螺旋段起始于蜗舌处,沿着叶轮外周按对数螺旋线或阿基米德螺旋线规律展开,其截面形状多为矩形或圆形,且从蜗舌开始沿旋转方向截面积逐渐增大。这种设计是为了匹配叶轮出口气流的周向不均匀速度分布,使得蜗壳内各截面上的平均气流速度保持相对恒定,从而减少流动损失。蜗舌是蜗壳与叶轮进口间隙小的部分,其形状(尖舌、深舌或短舌)和间隙大小对风机的噪声与效率有影响。扩压段位于蜗壳出口,通常设计为一段锥形扩散管,进一步将剩余动压转化为静压。在散热通风应用中,蜗壳的基圆直径、宽度、螺旋角和出口角是关键设计参数。这些几何特征必须与叶轮直径、叶片出口角精确匹配,才能确保气流在壳内顺畅流动,避免分离和涡流,终实现高效的散热通风效果。蜗壳的进出口法兰标准化设计,便于与通风管道快速对接,减少了现场安装时的应力变形风险。上海专业蜗壳价格比较
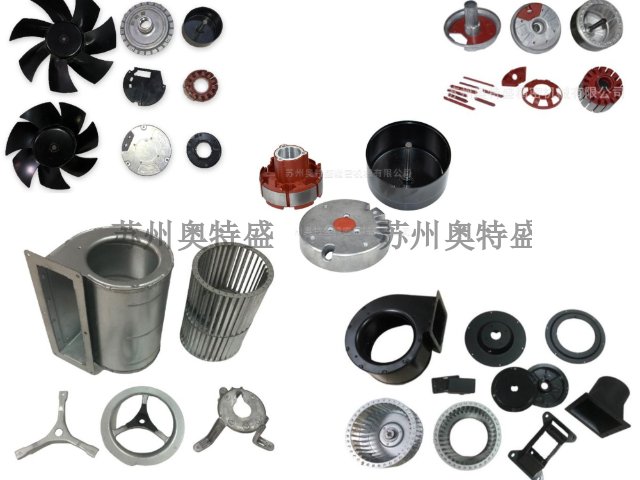
蜗壳的制造工艺对其气动性能和噪声水平有着决定性影响。传统的蜗壳制造主要采用钣金工艺,包括剪切、冲压、折弯和焊接。对于矩形截面的蜗壳,通常由两块侧板和螺旋状围板组焊而成,蜗舌部分则通过模具成型后精密装配。这种工艺成本低,但焊缝多,易产生变形,导致内部流道不光滑。随着技术进步,一体成型工艺如旋压、液压胀形和注塑成型(针对塑料蜗壳)逐渐应用,它们能提高内表面质量,减少气流扰动。精度控制方面,蜗壳的型线误差、蜗舌间隙以及端面跳动是关键指标。蜗舌与叶轮外缘的间隙通常需控制在叶轮直径的0.5%~1%以内,间隙过大会导致气体泄漏和效率下降,过小则可能引发摩擦和噪声。现代制造中,激光切割和机器人焊接保证了下料和组对的高精度,而三坐标测量仪则用于检测型线轮廓度。在散热通风行业,高精度的蜗壳能确保气流组织有序,降低涡流噪声,提升风机全压效率2%~5%,这对于追求高能效的散热系统至关重要。上海推荐蜗壳诚信合作在数据中心散热场景中,后向离心蜗壳风机凭借其高效率、高静压特性,成为精密空调的方案。
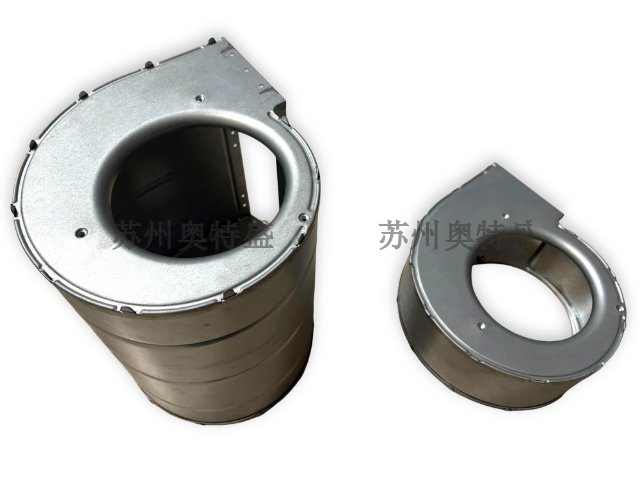
蜗壳装配通常包括与叶轮、轴系、轴承座、密封件和进出口管道的连接。装配前需检查蜗壳流道尺寸、法兰平面度、螺栓孔位置和内壁质量,确保无毛刺、焊渣和铸造缺陷。叶轮与蜗壳之间的径向间隙和轴向间隙需要通过量具或塞规检测,间隙过大会增加泄漏和回流损失,过小则可能引起碰磨。装配时还需注意蜗舌位置与叶轮叶片出口的相对关系,因为这一位置对压力脉动、噪声和效率都有影响。检测方面,蜗壳常需进行水压试验或气压试验,以验证壳体强度和密封性;对于重要设备,还可能进行尺寸三坐标检测、无损探伤和动平衡前流道检查。装配完成后,应记录关键间隙和装配偏差,为后续运行维护和故障分析提供依据。
蜗壳在运行中承受着内部气体压力、转子动载荷以及可能的温度应力,因此其结构刚度至关重要。为防止蜗壳壁面在压力作用下产生过大变形,或在气动激励下发生共振,需在蜗壳外部或内部设置加强筋。加强筋的布局需遵循力学原理,通常沿蜗壳螺旋方向布置主筋,沿圆周方向布置环筋,形成网格状支撑结构。对于大型蜗壳,加强筋还能有效提高固有频率,避开叶轮叶片通过频率,防止结构共振辐射噪声。在塑料蜗壳中,加强筋的设计更为关键,它弥补了材料弹性模量低的弱点,同时可作为散热筋片辅助散热。布局时需避免加强筋伸入气流主流区,以免增加阻力。现代设计中,采用有限元分析(FEA)对蜗壳进行模态分析和静力学分析,优化加强筋的位置、截面尺寸和数量。一个刚度足够的蜗壳能保持长期运行中的型线精度,防止因变形导致间隙变化或效率衰减,这对于要求长寿命的散热通风系统(如通信基站)具有重要意义。在新能源汽车电池散热包中,轻量化塑料蜗壳通过注塑成型,完美适应了狭小空间与低噪声的严苛要求。
新能源汽车电池热管理系统要求散热风机重量轻、效率高、噪声低。蜗壳风机因其压头高,能克服电池包内复杂风道阻力,成为主流选择。在电池散热中,蜗壳通常采用轻量化材料如PA66+GF30(尼龙加玻纤),通过注塑成型,减轻重量并降低成本。设计上,蜗壳需适应车内12V或48V电压,采用无刷直流电机驱动。噪声控制是关键,因乘客舱对静谧性要求高,蜗壳常采用斜蜗舌、不等距叶片和内部吸声处理。此外,电池散热环境可能接触电解液蒸汽,蜗壳材质需耐化学腐蚀。在空间受限的电池包内,蜗壳常设计为扁平形或非对称形,以利用狭小空间。防水防尘等级需达到IP67,防止洗车或涉水时进水。在快充工况下,电池发热剧增,蜗壳风机需短时提供大风量,因此电机需有过载能力。未来,随着800V高压平台普及,蜗壳风机将向高压化、集成化发展,可能与电池包壳体一体化设计,减少风道损失,提升散热效率。环保型蜗壳采用可回收材料制造,表面处理摒弃重金属工艺,体现了散热通风行业绿色制造的发展趋势。江苏推荐蜗壳出厂价
随着能效标准提升,高效后向蜗壳逐渐取代前向多翼蜗壳,成为工业散热通风领域节能改造的主力。上海专业蜗壳价格比较
根据散热通风系统的风量需求,蜗壳设计衍生出单侧进风(单吸)和双侧进风(双吸)两种主要型式。单侧进风蜗壳结构简单,气流从叶轮一端进入,蜗壳螺旋段围绕叶轮单侧展开,适用于中低压、中小风量场合,如小型机柜散热。双侧进风蜗壳则对称布置,气流从叶轮两侧同时进入,蜗壳呈“8”字形或双螺旋结构,由中间隔板分开。双进风设计能平衡轴向力,减小轴承负荷,且由于叶轮两侧同时进气,在相同外径下,风量近似翻倍,特别适合大风量散热场景,如数据中心空调、大型逆变器散热。双进风蜗壳的流道设计更复杂,需保证两侧气流均匀,避免相互干扰。此外,还有双蜗壳设计,即一个叶轮对应两个对称的螺旋室,出口汇合,这种设计能降低蜗壳高度,便于在狭窄空间安装。变型蜗壳的选择取决于系统阻力曲线和空间限制。在散热通风行业,双进风蜗壳因其结构紧凑、风量大、振动小,已成为中高压大流量散热风机的。上海专业蜗壳价格比较
苏州奥特盛精密机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,苏州奥特盛精密机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!

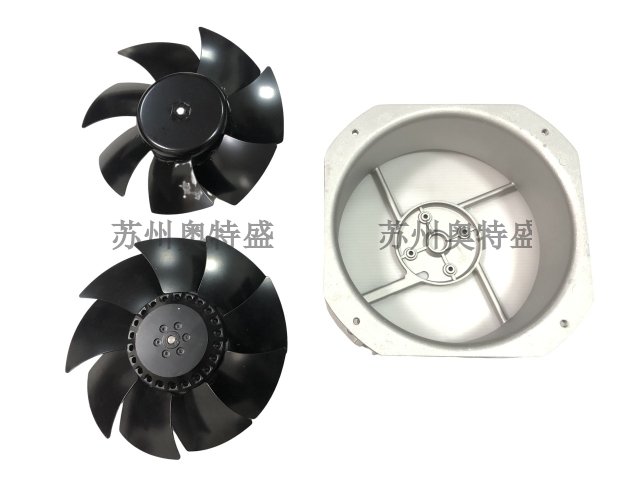
- 安徽直销机壳诚信合作 2026-11-01
- 上海哪里有注塑定子诚信合作 2026-11-01
- 浙江国内铸铝转子出厂价 2026-11-01
- 安徽风机用端盖推荐货源 2026-11-01
- 浙江生产铸铝转子哪家好 2026-11-01
- 浙江专业铸铝转子价格比较 2026-11-01
- 广东推荐机壳 2026-10-31
- 上海推荐端盖零部件 2026-10-31



- 01 舟山光伏电缆制造设备批发
- 02 深圳替代进口两相86闭环步进驱动器调试教程
- 03 大型回转窑厂家定制
- 04 上海***四边封包装机供应商
- 05 吴中区配件阀体打磨全链条服务
- 06 Lincoln黄油机润滑泵推荐厂家
- 07 河南传热型反应釜整套厂家
- 08 江苏钛合金离心机生产厂家
- 09 上海加工机壳价格实惠
- 10 重庆船用防浪喷头排名