重庆工业钢衬四氟弯头技术参数
关键词: 重庆工业钢衬四氟弯头技术参数 钢衬四氟弯头

 2026.11.01
文章来源:
钢衬四氟弯头在酸洗行业应用***,钢材酸洗、金属表面处理工艺使用盐酸、硫酸、氢氟酸混合酸液,酸洗槽配套管路输送高温酸液,腐蚀性极强,普通钢管几个月就腐蚀穿孔。酸洗生产线管路转向位置大量使用钢衬四氟弯头,用于酸液循环、废液输送、药剂添加管路。酸洗介质温度常在 80~120℃,普通橡胶衬塑管件耐温不足,快速老化破损,钢衬四氟弯头稳定承受该温度区间强腐蚀酸液。酸洗介质中含有氧化铁固体残渣,流动持续冲刷弯头内侧弧面,选用长半径、加厚内衬钢衬四氟弯头抵抗颗粒冲刷。酸洗车间外部酸雾弥漫,钢制外壳建议做重防腐涂装;潮湿高腐蚀外部环境,可选用不锈钢基体壳体。酸洗管路经常检修切换,法兰连接结构拆装便捷。酸洗废液管路同样采用钢衬四氟弯头,收集废酸输送至中和处理系统,防止废酸泄漏污染环境。酸洗管路温度波动频繁,管路设计增加膨胀补偿装置,抵消 PTFE 内衬热胀冷缩应力。运维定期冲洗管路,***铁屑残渣,减少固体颗粒对内衬持续磨损。钢衬四氟弯头解决酸洗行业酸液管路转向位置腐蚀难题,大幅降低管件更换频率,减少酸洗车间跑冒滴漏安全隐患,提升酸洗生产线运行安全性。油墨酸性助剂管路钢衬四氟弯头,耐受油墨生产酸性助剂介质。重庆工业钢衬四氟弯头技术参数
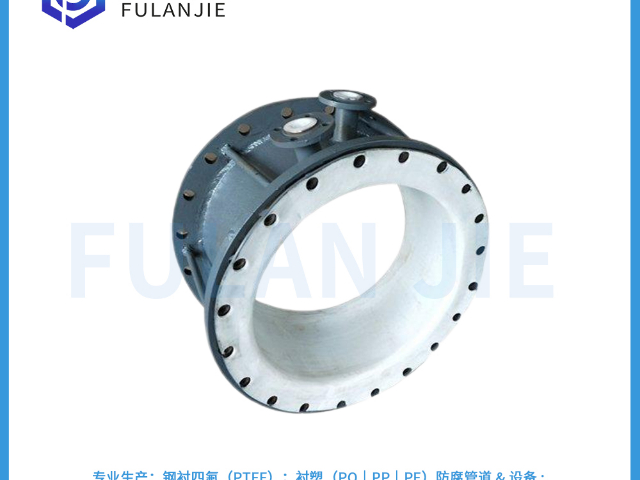
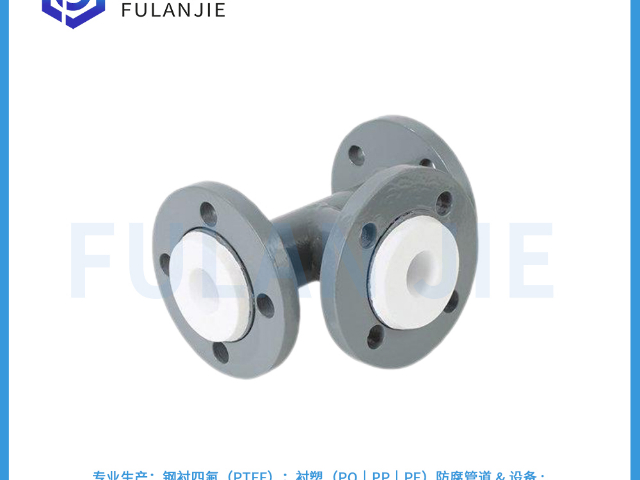
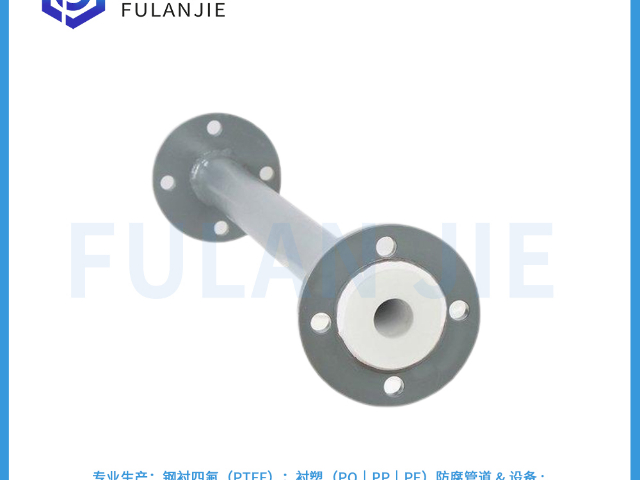
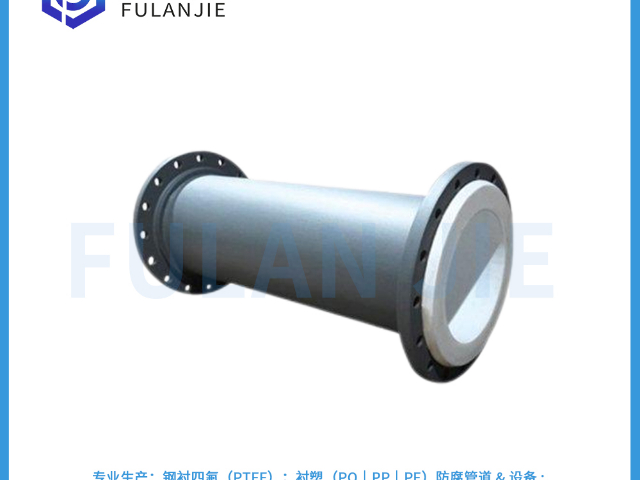
90° 内衬 PTFE 四氟长半径弯头,是工业防腐管路中应用*****的转向管件,长半径设计降低流体阻力,减少涡流冲刷,适合长距离强腐蚀介质输送管线。外层碳钢壳体提供足够机械强度,抵御外部荷载、冲击,内层 PTFE 内衬隔绝腐蚀介质,保护金属基体。弯头弯曲迎流侧内衬做加厚强化处理,降低高速流体、含微量固体颗粒介质对内衬的磨损。法兰四氟翻边一体成型,法兰密封面全部包覆四氟,安装后介质完全不接触金属法兰,避免法兰缝隙腐蚀。PTFE 材质内壁光滑,不易挂料结垢,输送药液、酸液时不会析出金属离子,满足制药、高纯电子化学品输送洁净要求。适用介质包含氢氟酸、浓硫酸、氯气、各类有机溶剂,使用温度 - 20~180℃,支持 PN10、PN16 压力等级。产品出厂执行电火花检漏与水压试验,确保内衬无***、壳体无渗漏。可与内衬 PTFE 直管、三通、异径管、塔节、储罐配套使用,整套系统防腐性能统一。选型时,介质含有硬质固体颗粒,建议选用填充改性 PTFE 内衬提升耐磨性能。相比 PO、PP 弯头,四氟弯头耐温与耐介质范围更广,在高温强腐蚀工况下使用寿命更长,减少管线泄漏带来的安全环保风险。陕西国内钢衬四氟弯头解决方案造纸酸碱助剂管路钢衬四氟弯头,耐受造纸工艺酸碱助剂腐蚀。
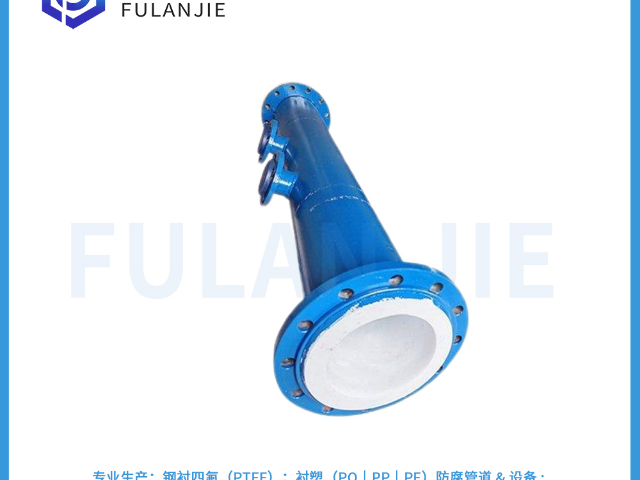
钢衬四氟弯头选型是防腐管路设计的关键环节,选型失误极易造成衬层鼓包、脱落、提前磨损失效。选型第一步,收集完整介质信息,包含介质名称、浓度、混合组分,介质是否含有固体颗粒、结晶物,高温下介质腐蚀性变化。第二步确认工况参数:最高工作温度、持续工作压力、压力波动,是否存在负压真空工况,冷热交变频次。第三步确认管路结构参数:弯头角度(45°/90°/180°)、长半径/短半径、公称通径、法兰标准(HG国标、ASME美标)、压力等级。第四步选择基体与内衬材质,常规腐蚀工况选用碳钢基体+PTFE内衬;外部潮湿盐雾环境选用不锈钢基体;高纯工况升级PFA/FEP;含硬质颗粒冲刷工况选用填充改性PTFE提升耐磨。同时评估流体流速,弯头是冲刷重点区域,流速过高会加速内衬磨损,必要时放大管径降低流速。选型还要兼顾管路空间布局,空间充足优先长半径弯头,减少冲刷;空间受限才选用短半径弯头。管路必须设计热膨胀补偿方案,PTFE热膨胀系数远高于钢材,冷热循环管路必须配置膨胀节,*依靠管件无法抵消膨胀应力。选型避开常见误区,不能*按常温介质选型,要按最高温度评估腐蚀;负压工况禁止选用喷涂衬氟弯头,优先模压一体内衬。参数收集完成后,防腐工程师出具选型方案。
钢衬四氟弯头产品执行 HG/T21633 化工行业标准,标准规范钢衬聚四氟乙烯管件基体要求、内衬成型、尺寸公差、检验规则,是国内化工防腐管件通用规范。标准对内衬厚度、电火花检漏电压、外观缺陷做出明确约束;弯头弧形内侧冲刷区域内衬厚度不得低于设计下限,不允许***、裂纹、衬层剥离缺陷。生产企业按该标准设计模具、模压烧结,尺寸公差受控,法兰尺寸符合国标法兰系列,方便和标准衬氟管道、阀门对接。除国内 HG 标准外,可按照 ASME 美标法兰定制钢衬四氟弯头,适配海外化工项目。出厂检验项目包含外观检查、尺寸检测、电火花***检漏,重要订单可增加水压试验。电火花检漏是衬氟管件**无损检测手段,高压探针扫描全部内衬表面,***缺陷触发电火花报警,确保内衬不存在穿透缺陷,防止介质渗透至金属壳体。产品出厂附带质量证明书,包含材质单、检测报告、规格参数,满足工程验收、项目归档要求。很多 EPC 总承包项目,招标文件明确衬氟管件符合 HG/T21633 标准,投标需要提供产品执行标准与检测资料。采购优先选择严格遵循行业标准生产的厂家,小作坊非标产品内衬厚薄不均,存在隐藏***缺陷,投产短时间内泄漏,造成巨大生产损失。钢衬四氟弯头内衬抗冲击,运输安装磕碰不易损伤内部氟衬层。
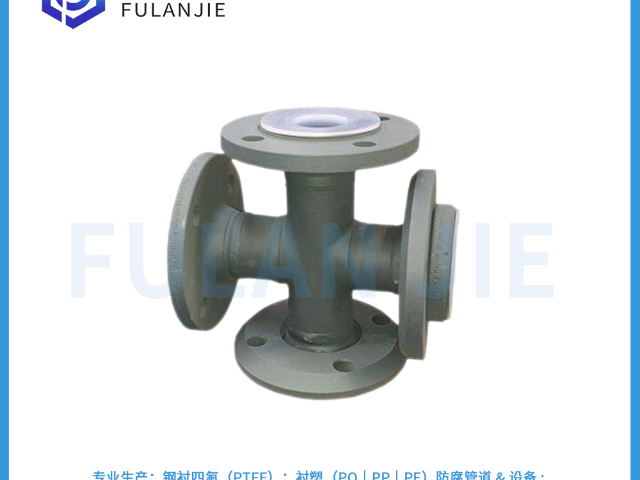
钢衬四氟弯头壳体喷砂处理,是生产前期关键工序,钢制基体喷砂质量直接影响 PTFE 内衬与金属外壳结合强度。弯头毛坯加工成型后,先去除内部氧化皮、铁锈、油污,使用石英砂或者钢砂喷砂处理,喷砂等级达到 Sa2.5 级。喷砂后基体表面形成均匀粗糙微观凹凸面,PTFE 高温模压烧结时嵌入粗糙表面,形成机械咬合,提升衬层附着力。基体表面油污、铁锈清理不干净,喷砂不到位,内衬和金属壳体之间存在隔离层,结合力不足,冷热交替时内衬容易局部脱层鼓泡。喷砂完成后,在规定时间内转入模压工序,防止金属表面返锈。喷砂后的弯头基体目视检查,内壁无油脂、氧化皮,粗糙度抽检达标。部分厂家简化工序,简单打磨代替喷砂,内衬结合力大幅下降,产品在温度波动工况故障率很高。喷砂工序属于隐蔽工序,成品后无法直观观察基体表面,采购可要求厂家提供喷砂工序照片、过程检验记录。喷砂工序对于负压工况弯头尤为重要,负压状态内衬向内受力,结合力不足直接内衬剥离。质量钢衬四氟弯头重视基体前处理,从源头保障内衬与金属壳体结合性能,降低后期衬里脱落失效概率,提升管件长期可靠性。水泥外加剂料液管路钢衬四氟弯头,耐酸性混凝土外加剂腐蚀。辽宁定做钢衬四氟弯头解决方案
医药中间体输送钢衬四氟弯头,洁净内衬满足医药生产洁净标准。重庆工业钢衬四氟弯头技术参数
钢衬四氟弯头模压烧结过程参数控制,直接决定内衬**终质量。PTFE 高分子粉料装入弯头模具,合模加压送入高温烧结炉,升温至 370℃左右烧结,粉料熔融粘结,形成致密整体内衬。温度过低,PTFE 烧结不完全,内衬疏松多孔,微小孔隙让介质渗透;温度过高,PTFE 发生热分解,内衬产生气泡,材料变脆,力学性能下降。保温时间不足,厚内衬内外烧结不一致,内部疏松;保温太久,材料老化,韧性变差。冷却阶段控制降温速率,快速冷却造成内衬内部产生残余内应力,后期温度循环工况内衬开裂。弯头属于异形管件,弯管内外弧壁厚变化复杂,模具设计要保证压力均匀传递,防止弯弧内衬厚薄不均。烧结完成缓慢脱模,避免脱模冲击力拉伤内衬。成型之后静置时效处理,释放内衬内部残余应力,减少后续温度循环工况内衬开裂风险。每一批次原材料都留样检测,PTFE 粉料纯度、熔融指数检验合格才投入生产。模压烧结工艺门槛高,小厂设备精度不足,参数控制差,内衬存在隐性缺陷,短期使用无异常,投入腐蚀介质一段时间后鼓泡渗漏。质量钢衬四氟弯头依靠成熟模压烧结工艺,保证内衬致密无孔、内应力低,长期在温度交变腐蚀工况稳定服役。重庆工业钢衬四氟弯头技术参数

- 黑龙江定做衬四氟异径管生产厂家 2026-10-31
- 贵州国内钢衬四氟管道设备批量定制 2026-10-31
- 广西加工钢衬四氟管道设备技术参数 2026-10-30
- 吉林本地衬四氟异径管解决方案 2026-10-30
- 四川销售衬四氟储罐技术参数 2026-10-30
- 安徽本地钢衬四氟弯头 2026-10-30
- 青海本地衬四氟储罐批发价格 2026-10-30
- 北京销售钢衬四氟塔节售后服务 2026-10-30



- 01 贵州超细粉体超声波振动筛使用寿命多久
- 02 广东江门通风置换HF系列斜流增压管道风机
- 03 浙江静音型泵房怎么卖
- 04 触摸IC芯片刻字价格
- 05 内蒙锂电回转窑厂家定制
- 06 昆山工业烟密度测试箱价格
- 07 扬州进口雾化器冷却风机哪家快
- 08 安徽高压冲洗阀制造商
- 09 山东倍速链流水线公司
- 10 鞍山威乐全屋热水源头厂家