Pt90Ir10 等离子电极使用寿命
关键词: Pt90Ir10 等离子电极使用寿命 医用等离子电极刀铂铱电极

 2026.11.01
文章来源:
等离子刀电极的材料选择历史上曾尝试过多种替代方案,包括纯铂、纯钨、钨铼合金、钛合金镀金以及不锈钢等。纯铂电极的优点是化学稳定性佳、生物相容性无可挑剔,但抗溅射性能不足——在等离子高能粒子持续轰击下,铂的表面溅射速率约为铱的5至8倍,导致电极尖头处在多次使用后几何轮廓逐渐钝化,放电特性和消融效率随之衰减。钨和钨铼合金的熔点较高(钨熔点3422°C),理论上耐温性能优异,但钨在等离子环境中的放电稳定性存在问题——钨的二次电子发射系数较高,容易导致弧光放电(arc discharge)失控,尖头处温度急剧升高和组织过度碳化风险。钛合金镀金电极在中低功率应用中具有一定成本优势,但镀金层在高功率长期使用后存在剥落风险,剥落的金属碎屑可能残留在消融通道内引发远期安全隐患。铂铱合金通过两种贵金属的协同作用,在耐溅射性、放电稳定性和生物安全性之间取得了当前技术条件下的优的平衡,这也是其成为等离子刀电极行业标准材料的主要原因。公司材料检测中心,严控医用铂铱电极出厂质量。Pt90Ir10 等离子电极使用寿命
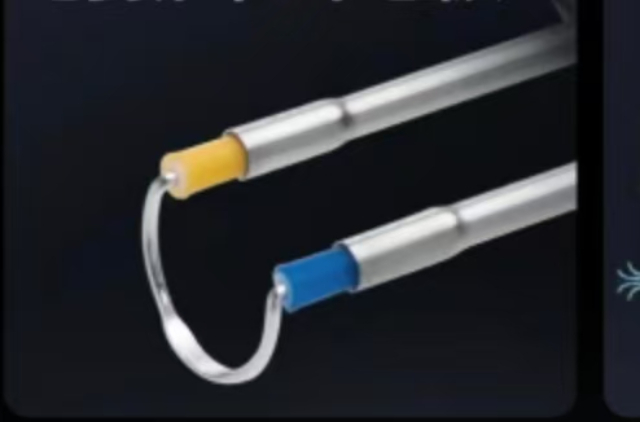
激光焊接是连接等离子刀手柄内部铂铱丝电极与导线的关键工艺,其接头质量直接关系到电气连接的可靠性和手柄的整体安全等级。激光焊接的优势在于:热输入高度集中、热影响区极窄、焊接变形小、且无需额外的焊接填充材料。对于铂铱合金与铜导线的异种金属焊接,激光焊接需要在工艺参数上进行精确优化——主要挑战在于两种金属的熔点、热导率和激光吸收率差异较大。铂(吸收率约20%,Nd:YAG激光1064nm波长)的热导率较高(71 W/m·K),而铜的吸收率极低(<5%)但热导率较高(400 W/m·K),铜侧的热量快速扩散导致焊缝区域的温度梯度极大,容易产生未熔合缺陷。优化的工艺策略包括:预热铜导线以缩小温度梯度;采用双脉冲激光序列(***脉冲预热铜,第二脉冲与铂侧同时熔化);在接头界面增加银基微熔覆层以改善润湿性。焊后检验通常包括:金相切片(观察焊缝熔合形态,确认无裂纹和大型气孔)、剪切力测试(接头抗剪切强度应≥50 N)和微焦点X射线无损检测(识别内部缺陷)。等离子手术系统铂铱电极组件定制栢林电子 2012 年成立,深耕医用贵金属电极研发。
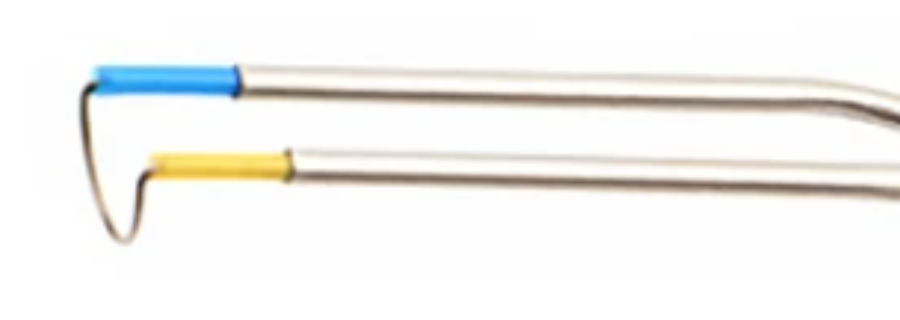
电极直径(轴身外径和工作尖头处横截面积)是影响消融效率和组织反应的关键参数,二者之间的关系遵循电学和热学的基本原理。在相同功率设置下,尖头处直径更大的电极具有更大的放电接触面积——相同能量密度条件下,消融通道的横截面积扩大,消融速率(单位时间内去除的软组织体积)增加。但这一关系存在边际递减:过大的尖头处直径会使消融区域变得难以控制,手术精细度下降,且对周围正常组织的热损伤范围扩大。实验数据表明,在等离子消融常用的功率范围(50W至200W)内,尖头处直径从0.5mm增加至1mm可将软组织消融速率提升约1.8至2.2倍,但当功率密度超过某个阈值(约5 W/mm²)后,继续增大尖头处或功率反而会因热扩散范围增大导致消融效率的相对下降和周边组织热损伤半径的增加。临床实践中,外科医生通常根据目标组织的体积和消融深度需求选择合适的电极规格——浅表小范围消融优先选择细尖电极保证精确性,宽泛区域消融则选择柱状或叉状电极以提高效率。
"低温等离子消融"是相对于传统单极电刀和激光消融而言的概念,指在电极尖头处的等离子鞘层内,组织分子键被打断的温度远低于这些替代技术的热效应温度(通常40°C至70°C对比数百摄氏度)。铂铱电极凭借其稳定的放电特性,在整个消融过程中维持了精确的温度场控制,使这一"低温"优势得以实现。在精细消融操作中(如声带手术或神经消融),低温效应意味着手术者可以在直视下长时间接触组织而不用担心过度热损伤,消融边界更清晰、创面更平整、术后反应更轻微。相比之下,激光消融的能量高度集中在光斑区域,组织碳化和热扩散范围难以精确控制;传统电刀的切割虽快但热损伤带(热影响区HAZ)宽度通常为1mm至3mm,明显大于等离子消融的0.3mm至0.5mm热影响区。对于需要保留基底下组织的精细手术(如声带薄膜切除以保护发音功能),铂铱电极等离子消融的精确温度控制能力具有不可替代的临床价值。医用铂铱电极符合医疗耗材的相关加工规范要求。
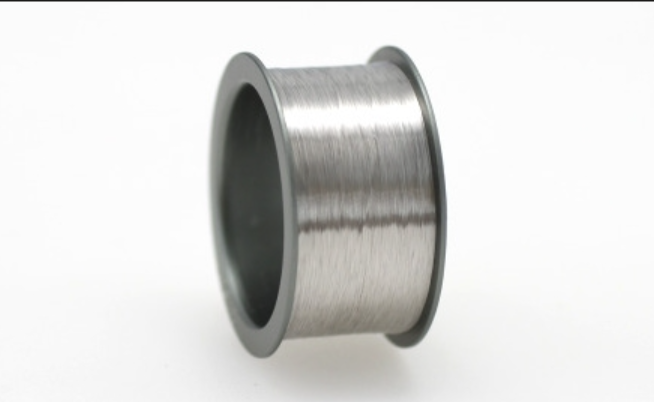
等离子刀电极的消融端并非只有单一的针状形态,而是发展出了针对不同临床需求的多种刀头几何形状。针状电极(Hook/Lancet)是应用***的通用型,适用于软组织的切割、消融和凝固,尖锐的头处便于刺入组织建立消融通道,弧形侧面刃口用于精确切割。柱状电极(Barrel/Cylinder)端面为平面或略带弧形的柱状,消融范围比针状更宽,适用于大面积黏膜组织的消融(如鼻甲减容手术中快速减容)和表面止血,消融深度与作用时间和功率设置正相关。叉状电极(Fork/Spike)具有多个头处分支,可在单次消融中创建多个消融通道,显著提高消融效率,常用于膝关节清理术中的软骨下骨钻孔和椎间盘突出症中的多靶点消融。勺状或勺形电极(Spoon/Evaporator)具有凹面收集组织效应,主要用于精确去除浅表层组织同时保持下层基底完整,常见于声带手术等对消融深度精确控制要求较高的场景。刀形电极(T-hook/Razor)在头处具有扁平的切割刃,用于类似手术刀的结构性切割效果,等离子辅助切割的出血量远少于传统手术刀。医用铂铱电极表面处理工艺成熟,使用效果稳定。Pt90Ir10 等离子电极使用寿命
公司具备金属冶炼能力,保障铂铱电极原料品质与供应。Pt90Ir10 等离子电极使用寿命
等离子消融手术中,电极尖头处的瞬时温度是决定消融效果的重点参数,也是考验材料耐热能力的试金石。尽管等离子消融被称为"低温消融"(相比激光或射频消融),电极尖头处的实际工作温度仍可达到300°C至600°C,局部峰值温度甚至可能超过700°C。在这种温度级别下,电极材料的熔点、热稳定性和高温力学性能成为限制因素。铂的熔点为1768°C,铱为2446°C,两者的合金在正常工作温度范围内(约40%熔点温度以下)处于固相稳定状态,不存在相变或晶粒粗化的风险。铂铱合金在此温度区间的高温强度(以高温屈服强度衡量)仍能保持在室温强度的60%至80%水平,保证电极在高温下不发生软化塌陷。此外,高温环境中铂铱合金的氧化倾向极低——铱在高温下形成的氧化铱(IrO₂)薄层虽然稳定性低于氧化铝等钝化膜,但其挥发性极低,不会因持续高温造成氧化层耗竭。反复热循环(从室温到工作温度再到室温)是加速老化测试中关注的重点工况,合格电极在模拟500次使用循环后,其外观、尺寸和放电特性应无明显变化。Pt90Ir10 等离子电极使用寿命
汕尾市栢科金属表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的电子元器件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来汕尾市栢科金属表面处供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!

- 氧化锆陶瓷磁控溅射铂导电性测试报告 2026-10-30
- 尿道狭窄等离子电极铂铱材料使用寿命 2026-10-30
- 医用吸气剂透射电镜检测 2026-10-29
- 医用吸气剂技术方案定制 2026-10-29
- 金锡焊料航空航天方案 2026-10-29
- 氧化锆陶瓷磁控溅射铂常用现货 2026-10-29
- 宫颈糜烂等离子电极铂铱丝质量标准 2026-10-29
- 钛材镀铂加工常用现货 2026-10-28



- 01 珠三角定制控制板供应商
- 02 广州石油开采高温芯片采购
- 03 千兆多模光模块定制费用
- 04 连接器ERNI 044579
- 05 110v自恢复保险丝型号
- 06 惠州锂电池储能PCS 温度传感器应用
- 07 甘肃半导体封装硅中介层
- 08 DFM分析PCB板复制
- 09 杭州环形磁环共模电感支持打样
- 10 海南本地玻璃气缸生产企业