涟水管道除红锈公司
关键词: 涟水管道除红锈公司 管道除红锈

 2026.11.02
文章来源:
三、20世纪60—90年代:机械除锈(清管器/抛丸/喷砂,工业化**)(**发明,1960年代,欧美)发明背景:石油、天然气长输管道兴起,需在线除锈、除垢、除蜡。原理:将泡沫/橡胶/钢刷PIG清管器送入管道,靠介质压力推动,通过刮削、摩擦、挤压剥离内壁红锈与垢层,可实现不停输、长距离、全断面除锈,是长输管线除锈的里程碑发明。迭代:从单一橡胶球→带钢刷/刮刀的组合清管器→可回收式智能清管器(带、除锈强度调节)。2.抛丸/喷砂除锈(外壁/预制管**技术)三、20世纪60—90年代:机械除锈(清管器/抛丸/喷砂,工业化**)(**发明,1960年代,欧美)发明背景:石油、天然气长输管道兴起,需在线除锈、除垢、除蜡。原理:将泡沫/橡胶/钢刷PIG清管器送入管道,靠介质压力推动,通过刮削、摩擦、挤压剥离内壁红锈与垢层,可实现不停输、长距离、全断面除锈,是长输管线除锈的里程碑发明。迭代:从单一橡胶球→带钢刷/刮刀的组合清管器→可回收式智能清管器(带、除锈强度调节)。2.抛丸/喷砂除锈。3. 日常:优化管道运行参数输送介质纯度,避免含氯、含酸介质进入管道;定期清理管道过滤器,减少杂质附着。涟水管道除红锈公司
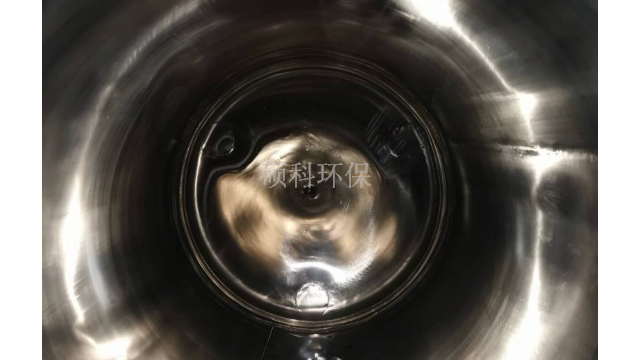
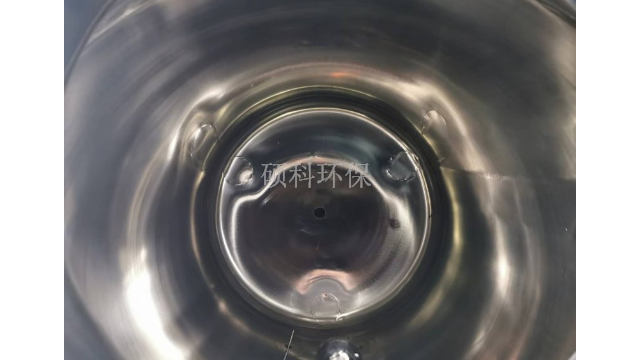
除红锈试剂与案例HS-220与HS-210试剂是硕科公司专门针对“红锈”的去除与不锈钢材料的钝化而开发的清洗剂。HS-220为碱性清洗剂,主要用来去除不锈钢表面的油渍、蛋白污物和膜,为HS-210的除锈清洗作用提供前提保证;HS-210为酸性清洗剂,尤其适用于制、化妆品、医疗器械、食品和饮料行业的特殊要求,主要成分包括磷酸、柠檬酸、表面活性剂和分散剂等,可除不锈钢表面的红锈,尤其是Ⅰ型红锈与Ⅱ型红锈。图是不同浓度的HS-210对Fe2O3的溶解度对照表,15%CIP对Fe2O3的溶解度可达到260g/100加仑。除红锈试剂与案例HS-220与HS-210试剂是硕科公司专门针对“红锈”的去除与不锈钢材料的钝化而开发的清洗剂。HS-220为碱性清洗剂,主要用来去除不锈钢表面的油渍、蛋白污物和膜,为HS-210的除锈清洗作用提供前提保证;HS-210为酸性清洗剂,尤其适用于制化妆品、医疗器械、食品和饮料行业的特殊要求,主要成分包括磷酸、柠檬酸、表面活性剂和分散剂等,可去除不锈钢表面的红锈,尤其是Ⅰ型红锈与Ⅱ型红锈。图是不同浓度的HS-210对Fe2O3的溶解度对照表,15%CIP对Fe2O3的溶解度可达到260g/100加仑。盐城纯化水管道除红锈软水设备可与预处理(反渗透、EDI、纯蒸器无缝联动,形成 “原水→软化→纯化→分配→” 全流程洁净流体系统.
随着我国经济的持续发展,大力发展能源行业,长输油气管线是能源的重要方式,在输油(气)管线防腐施工过程中,钢管表面处理是决定管线防腐使用寿命的关键因素之一,它是防腐层与钢管能否牢固结合的前提。经研究机构验证,防腐层的寿命除取决于涂层种类、涂覆质量和施工环境等因素外,钢管的表面处理对防腐层寿命的影响约占50%,因此,应严格按照防腐层规范对钢管表面的要求,不断探索和总结,不断改进钢管表面处理方法。1、清洗利用溶剂、乳剂清洗钢材表面,以达到去除油、油脂、灰尘、润滑剂和类似的有机物,但它不能去除钢材表面的锈、氧化皮、焊等,因此在防腐生产中只作为辅助手段。2、工具除锈主要使用钢丝刷等工具对钢材表面进行打磨,可以去除松动或翘起的氧化皮、铁锈、焊渣等。手动工具除锈能达到Sa2级,动力工具除锈可达到Sa3级,若钢材表面附着牢固的氧化铁皮,工具除锈效果不理想。
当前常用的管道酸洗工艺程序有循环酸洗和槽式酸洗。1)管道酸洗一般规定a.液压、润滑管道除锈应采用酸洗法。b.管道酸洗应在管道配置完毕且已具备冲洗条件后进行。c.酸洗时管道的螺纹和密封应有防酸蚀措施;金属密封垫不应装入管道中酸洗。d.涂有油漆的管子,酸洗前应用脱漆剂将油漆除净。e.酸洗液的浓度和各成分的配比应根据管道的锈蚀程度和酸洗用水中的酸碱度确定。f.管道酸洗用水必须干净;不锈钢管道酸洗用水的氯离子含量不得大于25ppm;酸洗后若用压缩空气喷油保护,则所用压缩空气必须干燥、洁净。当前常用的管道酸洗工艺程序有循环酸洗和槽式酸洗。1)管道酸洗一般规定a.液压、润滑管道除锈应采用酸洗法。b.管道酸洗应在管道配置完毕且已具备冲洗条件后进行。c.酸洗时管道的螺纹和密封应有防酸蚀措施;金属密封垫不应装入管道中酸洗。d.涂有油漆的管子,酸洗前应用脱漆剂将油漆除净。e.酸洗液的浓度和各成分的配比应根据管道的锈蚀程度和酸洗用水中的酸碱度确定。f.管道酸洗用水必须干净;不锈钢管道酸洗用水的氯离子含量不得大于25ppm;酸洗后若用压缩空气喷油保护,则所用压缩空气必须干燥、洁净。 放污染区,确保原水基础指标(如余氯、pH 值、重金属含量)达标;若原水硬度较高或存在特定杂质(如泥电饭。
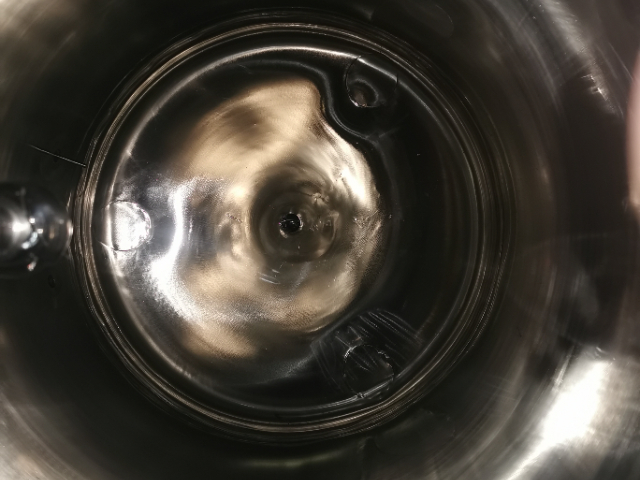
无锈层附着痕迹:管道内壁无凹凸不平的锈层残留纹理,无疏松多孔的锈渣结块,手摸表面光滑、无刺手的锈粒感。实操要点:对长管道/大管径管道,可分段用内窥镜观察内壁死角,避免因视线盲区遗漏未除净的红锈。二、简易物理/化学检测(现场验证,排除深层浮锈/隐性锈迹,适用于中高要求工况)若目视检测无明显红锈,需通过2-3种简易方法验证,确认无浮锈、锈迹残留,避免后续遇水/遇氧再次返锈,方法均为现场可操作,无需备:方法1:擦拭检测(验证无浮锈)用干净干燥的白棉布/脱脂棉,蘸少量无水乙醇/清水,用力擦拭管道内壁重点部位(焊缝、弯头、曾有厚锈的区域),合格标准:棉布上无红色、黄色锈渍,*呈干净状态或轻微金属色(正常基体粉末)。同步检测管道材质完整性(确认是否为不锈钢 316L,排除材质不合格导致的锈蚀)、表面光洁.为后续处理依据。涟水管道除红锈公司
工中,除红锈后能方法介质纯度、保护管道本体、稳定生产工艺、符合行业合规要求,且益处分即时性和长效性。涟水管道除红锈公司
标准操作流程(分步实施,兼顾安全与效果)(一)前期准备安全防护:操作人员需穿戴防护服、护目镜、耐溶剂手套及N95级以上防尘面罩,高空作业需系双钩安全带(高挂低用),作业区域设置警示标识,严禁无关人员进入,配备应急水源及中和试剂(应对化学试剂接触皮肤)。管道预处理:排空管道内输送介质,用压缩空气(压力)吹扫干净,关闭上下游阀门并挂“禁止开启”标识;用高压水枪(水压2-3MPa)冲洗管道表面,***灰尘、浮锈及松散杂质,顽固油污用HS-220碱性清洗剂擦拭或循环清洗,直至表面无可见杂质。设备调试:搭建临时循环清洗系统,拆除或隔离管道内不宜清洗的部件(如泵、流量计),用短管连接;检查清洗泵、配液槽密封性,确保无泄漏,在清洗系统顶部设置排气管,便于排出清洗过程中产生的气体。试剂配制:按比例稀释试剂,HS-210酸性清洗剂建议稀释比例为1:1-2(兑水),搅拌均匀;中和剂按说明调配,用于后续废水处理。标准操作流程(分步实施,兼顾安全与效果)(一)前期准备安全防护:操作人员需穿戴防护服、护目镜、耐溶剂手套及N95级以上防尘面罩,高空作业需系双钩安全带(高挂低用),作业区域设置警示标识,严禁无关人员进入,配备应急水源及中和试剂。涟水管道除红锈公司

- 化工超纯水设备维修方案 2026-10-31
- 工业纯化水设备价格多少 2026-10-31
- 注射水设备管道除红锈价格 2026-10-31
- EDI注射水设备维修费用 2026-10-31
- 无锡管道除红锈电话 2026-10-30
- 泰州GMP纯化水设备管道除红锈 2026-10-30
- 东台管道除红锈咨询 2026-10-30
- 昆山工业级超纯水设备 2026-10-30



- 01 重庆芯片制造废水蒸发工艺
- 02 万州区通风通风天窗定制
- 03 银贵金属综合利用市场报价
- 04 山西批发新型卧式节能泵工作原理
- 05 上海渗滤液收集导排系统失效隐患排查
- 06 辽宁手持式粒子计数器使用方法
- 07 江苏三效废水蒸发器公司
- 08 江苏cod水质在线监测工厂
- 09 贵州配件更换负压风机选型
- 10 能源贵金属综合利用吸附原理