磷化精密液压钢管供应商
关键词: 磷化精密液压钢管供应商 液压钢管

 2026.11.02
文章来源:
液压系统管路漏油原因探讨及对策:常见的安装固定不当有:(1)在安装油管时,不顾管路的长度、角度、螺纹是否合适强行进行装配,使管路变形,产生安装应力,同时很容易碰伤管路,导致其强度下降;(2)安装油管时不注意固定,拧紧螺栓时管路随之一起转动,造成管路扭曲或与别的部件相碰而产生摩擦,缩短管路的使用寿命;(3)管路卡子固定有时过松,使管路与卡子间产生的摩擦、振动加强;有时过紧,使管路表面(特别是铝管)夹伤变形;这些情况都会使管路破损而漏油;(4)管路接头紧固力矩严重超过规定,使接头的喇叭口断裂,螺纹拉伤、脱扣,导致严重漏油的事故。镀锌液压钢管的钢管外壁防锈、防腐蚀性能好。磷化精密液压钢管供应商
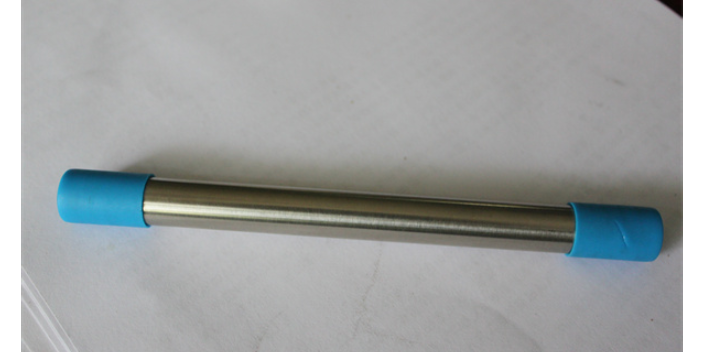
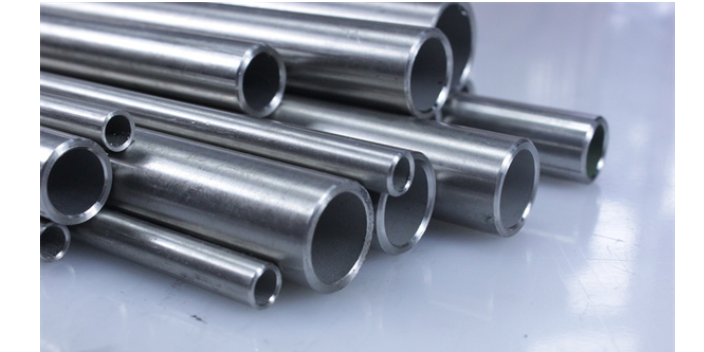
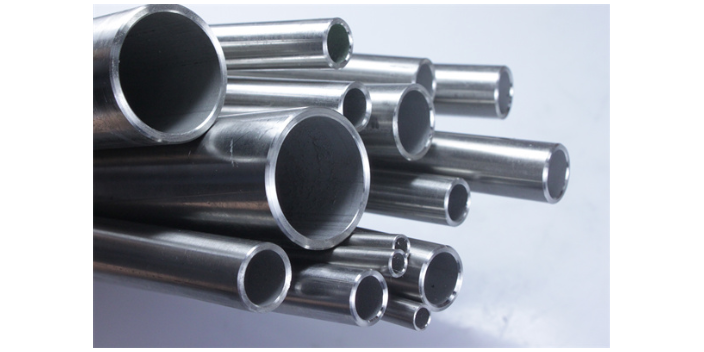
液压钢管基本上分为液压系统上用的流体管和油钢筒管,也称为珩磨管,而冷拔或冷轧精密无缝钢管也包含液压钢管。液压系统上的流体管在国内国标接近的标准是GB3639-83.液压钢管介绍:液压设备的尺寸精度高和表面光洁度好的冷拔或冷轧精密无缝钢管。选用精密无缝钢管制造机械结构或液压设备等,精密钢管通过冷拔或冷轧处理后的一种高精密的无缝钢管。由于精密钢管内外壁无氧化层、承受高压无泄漏、高精度、高光洁度、冷弯不变形、扩口、压扁无裂缝等优点,所以主要用来生产气动或液压产品。重庆精密液压钢管批发价液压钢管在标准中为DIN2391-1 。
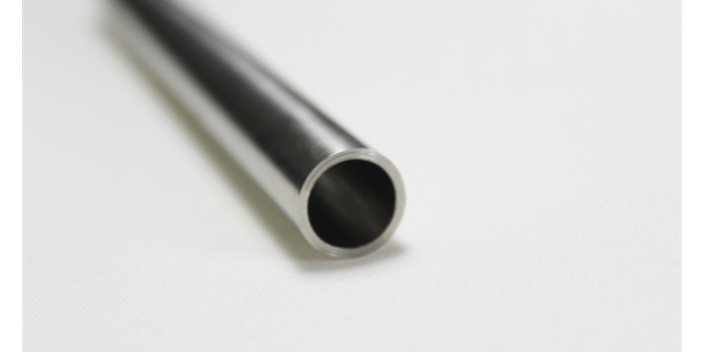
精密液压钢管热处理后常见的问题:1、硬度不合格,硬度高,可以提高问火温度重新进行回火处理,精密液压钢管硬度不足,精密液压钢管多因为加热温度低或时间短,回火温度高,等温温度高或时间长,介质的冷却能力差及精密无缝管加热时脱碳造成等,通常要重新热处理。2、精密液压钢管金相组织不合格,指淬火马氏体的级別高于2.5级,原因主要是加热温度髙或保温时间长,需进行重结晶退火后再热处理。3、表面脱碳,盐浴脱氧不良,或夹具诱蚀等,盐浴中氧化物超标,对于用精密无缝管而言,其螺纹不再加工,将使其耐磨性很大降低,必须防止出现脱碳现象。4、中径及倒锥度超差,没有控制好精密液压钢管淬火工艺参数(加热温度,保温时间或冷却介质等),也可能同机械加工尺寸控制不严,原材料的球化不良有关,需退火后重新淬火处理。
液压钢管恢复后会影响使用吗?塑性变形对金属零件的性能和寿命有很大影响,主要表现在金属的强度和硬度提高,塑性和韧性下降,并使零件内部产生残余应力,减轻塑性变形的危害,应从以下两个方面采取对策,设计时在充分考虑如何实现机构的功能和保证零件强度的同时,要重视零件刚度和变形问题以及零部件在制造、装配和使用中可能发生的问题。在设计时要尽量使零件壁厚均匀,以减少热加工时的变形。要尽量避免尖角棱角,改为圆角、倒角,以减少应力集中等,此外,还应注意新材料、新工艺的应用,改变传统加工工艺,诚少产生变形的可能性。精密液压钢管普遍用于摩托车等范畴。
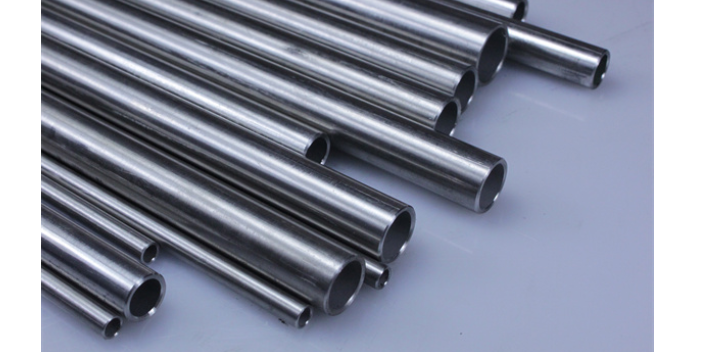
液压钢管管路的正确布置:液压钢管焊接都应采用对接焊。焊接前应将坡口及其附近宽10~20mm处表面脏物、油迹、水份和锈斑等清理干净。管道与法兰的焊接应采用对接焊法兰,不可采用插入式法兰。管道与管接头的焊接应采用对接焊,不可采用插入式的形式。管道与管道的焊接应采用对接焊,不允许用插入式的焊接形式。液压管道采用对接焊时,焊缝内壁必须比管道高出0.3~0.5mm。不允许出现凹入内壁的现象。在焊完后,再用锉或手提砂轮把内壁中高出的焊缝修平。去除焊渣、毛刺,达到光洁程度。精密液压钢管普遍用于航天领域;北京防锈液压钢管厂家电话
精密液压钢管适用于液压、机械加工等领域。磷化精密液压钢管供应商
液压钢管管路的正确布置方法,管道在配管、焊接、预安装后,再次拆开进行酸洗磷化处理。经酸洗磷化后的管道,向管道内通入热空气进行快速干燥。干燥后,如在几日就复装成系统、管内通入液压钢管油,一般可不作防锈处理,但应妥善保管。如须长期搁置,需要涂防锈涂料,则必须在磷化处理48小时后才能涂装。应注意,防锈涂料必须能与以后管道清洗时的清洗液或使用的液压油相容。软管的应用只限于以下场合:设备可动元件之间;便于替换件的更换处;抑制机械振动或噪声的传递处。软管的安装一定要注意不要使软管和接头造成附加的受力、扭曲、急剧弯曲、磨擦等不良工况。软管在装入系统前,也应将内腔及接头清洗干净。磷化精密液压钢管供应商

- 内蒙古精拔无缝钢管厂家排名 2026-11-02
- 湖北钢管生产厂家 2026-10-31
- 湖南异型液压钢管生产厂家 2026-10-31
- 黑龙江精轧无缝钢管多少钱一吨 2026-10-31
- 江西精密液压钢管哪家好 2026-10-31
- 广东双相钢管厂家直销 2026-10-30
- 泡沫铝双金属冶金复合钢管产品介绍 2026-10-30
- 吉林通用钢管生产厂家 2026-10-30



- 01 台州伸收式模具架定制
- 02 南通新能源螺栓推荐
- 03 东营UI型铁芯
- 04 成都抗化学磨损PCBN刀具型号
- 05 西安硬质合金篆刻刀的选择
- 06 青海耐腐蚀高通量管
- 07 四川手工篆刻刀具怎么保养
- 08 ROCOL智能锂电铆螺母枪源头直供
- 09 广东防滑重型碳钢脚杯厂家报价
- 10 商业酒店感应探头厂家