净化区离心机氧含量检测解决方案
关键词: 净化区离心机氧含量检测解决方案 离心机氧含量检测

 2026.11.02
文章来源:
充氮保护和氧含量检测系统需要定期维护,才能长期稳定可靠地工作。以下是日常维护的关键事项:每日检查。开机前检查氮气压力是否在正常范围内,氧含量显示是否正常,各管路连接处是否有泄漏迹象。运行中关注氧含量数据是否稳定,有无异常波动。每周检查。检查氮气管路和氧含量采样管路是否有老化、弯折、松动现象。检查传感器探头表面是否有粉尘或污物附着,必要时用干净软布擦拭。每月检查。对离心机的密封件进行目视检查,重点关注转鼓密封、进出料口密封、观察窗密封等部位。检查密封垫片是否有老化、变形、裂纹等现象。每季度检查。使用标准气体对氧含量传感器进行校准验证,确认检测精度是否在允许范围内。如果偏差超过厂家规定值,需要进行校准调整或更换传感器。年度维护。对整机密封性进***密性测试,更换到期的密封件和传感器元件。对氮气减压阀、流量计等附件进行检查和维护。建议建立设备维护台账,记录每次维护的时间、内容和结果,便于追溯和管理。氧含量检测管理覆盖设备选型安装,贯穿维护校准全流程标准化管控。净化区离心机氧含量检测解决方案
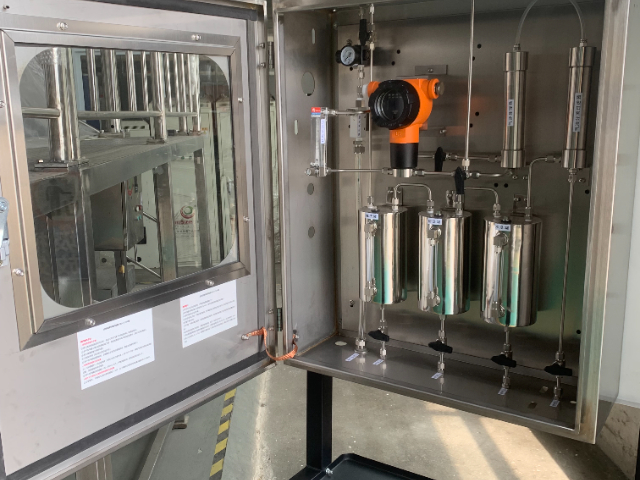
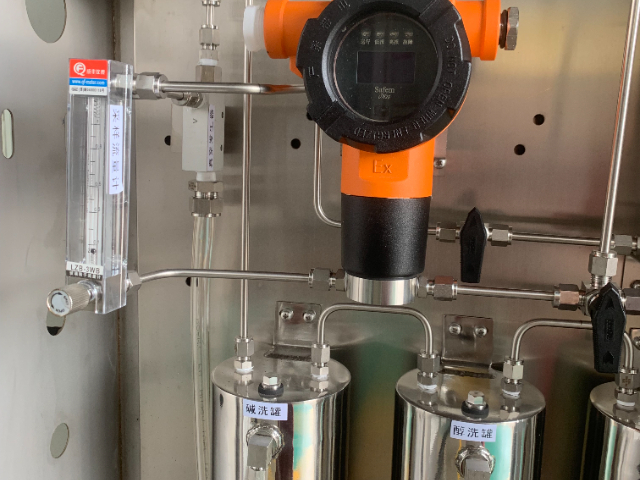
氧含量传感器是离心机氧含量检测系统的**部件,选型是否合理直接关系到检测的准确性和可靠性。目前工业领域常用的氧传感器主要有两种类型:电化学传感器和氧化锆传感器。电化学传感器通过氧气与电解液发生电化学反应产生电信号来测量氧浓度,优点是响应速度快、精度高、功耗低,适合离心机这种需要实时在线监测的场景。一般精度可达±0.1%以内,使用寿命约2-3年,到期需要更换传感器元件。氧化锆传感器利用氧化锆陶瓷在高温下对氧气的选择透过性来测量氧浓度,优点是耐高温、寿命长、稳定性好,但需要在较高温度下工作,且成本相对较高,更多用于锅炉烟气分析等高温场景。选型时需要关注以下几个关键参数:测量范围(通常要求0-25%)、测量精度(建议±0.1%以内)、响应时间(越快越好,建议T90≤15秒)、工作温度范围(需适应离心机运行环境)、输出信号(4-20mA或RS485,需与设备控制系统兼容)。此外,传感器的安装位置也很重要,应尽量靠近离心机腔体,缩短气体采样管路,减少响应延迟。安徽自动离心机氧含量检测厂家多部门联合评审检测方案,兼顾当下使用需求与长期设备升级空间。
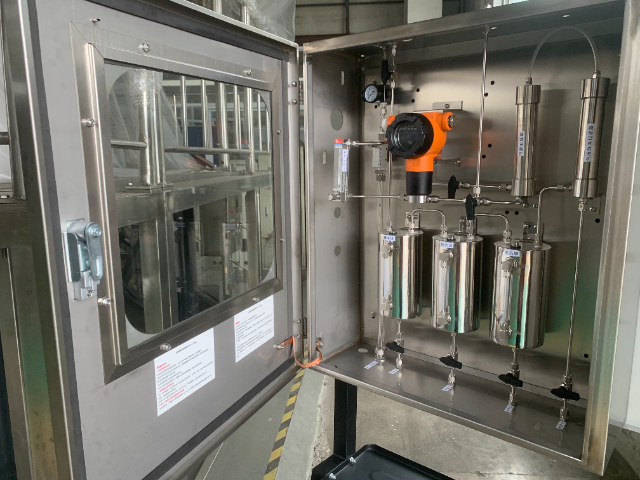
理解氧含量检查,需要先了解可燃气体的极限概念。每种可燃气体或可燃蒸气与空气混合后,存在一个能够发生的浓度范围。这个范围的下限叫做下限,上限叫做上限。浓度低于下限时,可燃物太少无法维持燃烧;浓度高于上限时,氧气太少同样无法燃烧。只有浓度处于上下限之间的范围内,遇到点火源才会发生。以乙醇为例,其下限约为3.3%,上限约为19%。也就是说,当空气中乙醇蒸气的体积浓度在3.3%到19%之间时,具有危险。氧含量检查的作用就是通过降低氧气浓度,使可燃气体即使存在于极限浓度范围内,也因为缺少足够的助燃物而无法被点燃。一般认为,当氧浓度降至5%以下时,绝大多数可燃气体的燃烧反应无法维持。需要注意的是,氧含量检查降低的是"助燃物"这一侧的条件,与可燃气体浓度检查降低"可燃物"侧的条件是两个不同的安全维度。**完善的方案是两者同时进行,形成双重保障。丁氏离心机在涉及易燃易爆物料的工况中,同时支持充氮保护和氧含量检查,从助燃物控制的角度提供安全保障。
氮气品质是影响充氮保护效果和氧含量检查结果的基础因素。氮气纯度要求。不同应用场景对氮气纯度的要求不同。一般防爆安全场景使用99.9%纯度即可,制药和高纯材料生产可能需要99.999%甚至更高纯度。纯度越高,充氮后残留氧含量越低,安全裕度越大。品质验证方法。要求氮气供应商提供每批次的纯度检测报告。企业也可以使用氧含量检测仪对到货的氮气进行抽检验证。将检测仪直接接入氮气管路,读取的氧含量数值应与氮气标称纯度一致。品质下降的常见原因。氮气瓶阀门被油脂污染、减压阀材质不合格导致气体污染、管路材质不合适(如使用橡胶管导致气体渗透混入空气)、瓶内氮气使用到末期纯度下降等。管路要求。氮气管路应使用不锈钢管或脱脂铜管,不得使用普通碳钢管或塑料管。管路连接前应进行吹扫清洁,去除管内杂质和水分。存储管理。氮气瓶应直立存放,远离热源和阳光直射。空瓶和满瓶分开存放并做好标识。丁氏离心机在设备交付培训中包含氮气品质管控的内容,帮助客户建立规范的气体管理制度。所有检测备件存放于干燥恒温洁净区域,延长配件整体储存使用周期。
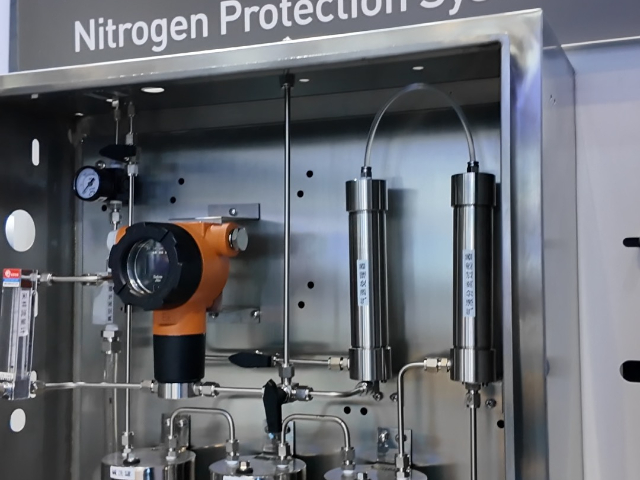
设备停机后并不意味着氧含量管理可以放松。停机阶段的管理同样重要。短期停机(几小时内)。保持腔体密封状态,不打开设备。如腔体内仍维持充氮状态,氧含量不会发生明显变化。恢复生产前检查氧含量数据,确认仍在安全范围内即可直接启动。如果数据异常则重新充氮检查。中期停机(一天以上)。停机后关闭氮气供应阀门,保持腔体密封。氮气气氛会因密封处微量泄漏逐渐被空气置换,氧含量会缓慢回升。恢复生产前必须重新进行完整的充氮和氧含量检查流程。长期停机(一周以上)。停机前先用氮气吹扫腔体内残留的可燃挥发物,然后关闭设备。恢复生产前进行***的设备检查,包括密封件状态、传感器状态和氮气供应系统状态,确认一切正常后重新执行充氮和氧含量检查。特殊停机(检修停机)。检修停机打开设备前,先进***体检测确认腔体内无可燃气体积聚。检修完成后重新安装密封件,进***密性测试和完整的充氮氧含量检查。丁氏离心机的控制系统可设定停机状态下的氧含量自动监测模式,长时间停机时定期自动检测腔体状态。纯氮环境传感器读数无法归零,正负偏移均会干扰安全判断标准。刮刀卸料离心机氧含量检测哪家专业
离心机氧含量检测运行无异常时静默工作,超标后即刻触发声光安全警报。净化区离心机氧含量检测解决方案
突然停电是生产中可能遇到的突发情况,氧含量检查系统在停电时的响应直接关系到安全。停电时的风险。停电后氮气供应可能中断,设备密封腔体内的氮气气氛可能因泄漏逐渐被空气置换,氧浓度会缓慢回升。如果此时腔体内仍存有可燃物料的挥发物,氧浓度回升过程中会经过BZ极限范围。应急措施一:备用电源。氧含量检查系统和安全联锁控制器应配备UPS不间断电源。主电源断电后UPS自动接管供电,确保氧含量监测和安全联锁功能不中断。UPS的后备供电时间应足以支撑操作人员完成应急处置。应急措施二:应急氮气。备用氮气瓶组在主供气系统断电后自动接管,继续向腔体内供氮维持惰性气氛。应急氮气供应应与主系统之间设置自动切换阀。应急措施三:手动处置。如果没有备用电源和应急氮气,操作人员应在停电后立即确认腔体密封状态,关闭所有可能引入空气的阀门和开口。待电力恢复后重新进行充氮和氧含量确认。预案要求。停电应急处置流程应编入企业应急预案,并定期组织演练。操作人员必须了解停电时的处置步骤和安全注意事项。丁氏离心机可为客户提供停电应急方案的配置建议,包括UPS选型和应急氮气供应方案。净化区离心机氧含量检测解决方案
江苏丁氏机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来江苏丁氏机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!



- PB离心机氧含量检测多少钱 2026-11-01
- 安徽净化区离心机氧含量检测 2026-11-01
- 安徽PB离心机氧含量检测推荐专业厂家 2026-11-01
- 张家港市LD 立式刮刀自动离心机推荐专业厂家 2026-11-01
- 四川洁净区离心机氧含量检测哪家专业 2026-11-01
- 沪宁苏锡常PZL自动离心机哪家专业 2026-11-01
- 安徽净化区离心机氧含量检测厂家 2026-10-31
- 苏州离心机PGZ 系列自动离心机价格 2026-10-31


- 01 舟山光伏电缆制造设备批发
- 02 深圳替代进口两相86闭环步进驱动器调试教程
- 03 大型回转窑厂家定制
- 04 上海***四边封包装机供应商
- 05 吴中区配件阀体打磨全链条服务
- 06 Lincoln黄油机润滑泵推荐厂家
- 07 上海加工机壳价格实惠
- 08 重庆船用防浪喷头排名
- 09 天津齿轮减速电机公司
- 10 宁夏按摩椅电动推杆