苏州龙门冲床供应厂家
关键词: 苏州龙门冲床供应厂家 冲床

 2026.11.02
文章来源:
冲床特点:1.操作性能可靠、安全:之所以操作方便、定位准确是因为采用了区别于传统的刹车器,离合器/刹车器的组合装置具有很高的灵敏度,再加上国际设备通用的双联电磁控制阀以及过负荷保护装置,确保了冲床滑块高速运动及停止的精确与安全性。2.生产自动化、省力、效率高。冲床可搭配相应的自动送料装置,具有送料出错检测、预裁、预断装置,可完全实现自动化生产,成本低,效率高。3.设计新颖、环保。采用日本及中国台湾的先进技术以及设计理念,具有低噪音、低能耗、无污染的优点。冲床取动时或运转冲制中,操作者站立要恰当,手和头部应与冲床保持一定的距离,并时刻注意冲头动作。苏州龙门冲床供应厂家

气动龙门冲床厂家高速冲床油压泵与马达的装设,高速冲床油压泵与马达的空间,须有充分刚性的支持结构。设置于油箱上者,须考虑防止振动传达于油箱。高速冲床油压泵与马达主轴连结的中心度误差,应在30μm以下。轴的连结部应使用有弹性的材料。皮带、链条、齿轮等横向驱动机构是缩短轴承部寿命与发生噪音的原因,应避免。如高速冲床油压泵要装设于油箱内,注意冲床油压泵与马达的连结部不要扰乱油面。气动精密冲床厂家高速冲床油压泵与油箱的配管:吸入配管须尽可能缩短,减少弯曲部,防止发生空气的滞留做合理的配管。吸入配管的分岐是发生涡流的原因,应尽量避免。不要因为配管而产生不合理的力作用于冲床油压泵,为此可以使用橡皮管,同时可减少噪音。高速冲床油压泵出口,须固定于有刚性的部分,防止配管的振动。排泄配管要短,回流处应远离吸滤器的位置,必须低于油面。广州伺服冲床冲床适用于多种金属材料,如碳钢、不锈钢、铝合金,也可加工部分非金属板材。

冲床切削时严禁用手去摸刃口和生产加工构件。准确测量和检查工作中务必泊车时开展,切削时禁止调节工件。现如今利用高速冲床生产厂家越来越多,夹式自动切管机是冲床极为重要的一项配件,市场上的自动切管机有很多种,型号也非常多,听到自动切管机这个词各位都懂表示什么,但是越来越少有人会正确利用。市场上的夹式自动切管机分很多机型和规格,要了解到按装夹式送料机记得要点,按装夹式自动切管机的方向要从右到左,按装的位置和一键送料机轴承端盖要放于右侧,各位不要再放错了哦。
高速冲床夹式自动切管机的安装要点:模具冲压成型基本原理及锻造工艺方面金丰冲床高速冲压机床成型基本原理的研究分析是提高模具冲压技术的基础。目前,国内对模具冲压成型基本原理的研究分析非常重视,在材料模具冲压性能研究分析、模具冲压成型操作过程应力应变研究、板料出现变形规律研究分析及坯料与模具加工之间的相互关系研究分析等方面均取得了较大的进展。特殊是随着电子计算机技术的蓬勃发展和加工硬化基本原理的健全,这几年来国内已开始应用领域延性成型操作过程的电脑网络摸拟技术,冲床即利用定常等数值分析具体方法摸拟金属的延性成型操作过程。冲床安装时需固定在混凝土基础上,减少振动对加工精度与设备寿命的影响。
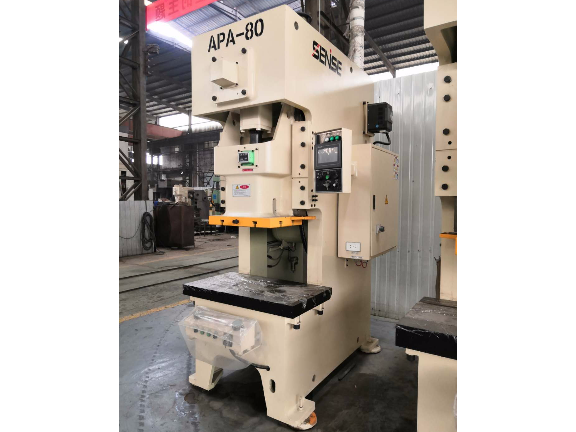
冲床模具的导向机构精度。正确和可靠的导向,对于减少冲床模具工作零件的磨损,避免凸、凹模啃伤影响极大,尤其是无间隙和小间隙冲裁模、复合模和多工位级进模则更为有效。为进步模具寿命,必需根据工序性质和零件精度等要求,准确选择导向形式和确定导向机构的精度。一般情况下,冲床导向机构的精度应高于凸、凹模配合梢度。根据自动冲床冲压工序和原材料种类,高速冲床厂家必要时可铺排软化处理和表面处理,以及选择合适的润滑剂和润滑工序。爱护冲压设备、冲模、工具、量具和仪器。苏州龙门冲床供应厂家
冲床调整或修理机床时,必须关掉电源。苏州龙门冲床供应厂家
冲床上模是整副冲模的上半部,即安装于压力机滑块上的冲模部分。上模座。下模是整副冲模的下半部,即安装于压力机工作台面上的冲模部分。下模座是下模底面的板状零件。刃壁是冲裁凹模孔刃口的侧壁。刃口斜度是冲裁凹模孔刃壁的每侧斜度。气垫是以压缩空气为原动力的弹顶器。参阅“弹顶器”。反侧压块是从工作面的另一侧支持单向受力凸模的零件。上模:上模是整副冲模的上半部,即安装于压力机滑块上的冲模部分。上模座:上模座是上模比较上面的板状零件,工作时紧贴压力机滑块,并通过模柄或直接与压力机滑块固定。苏州龙门冲床供应厂家


- 深圳森崎冲床生产厂家 2026-11-01
- 徐州高速冷镦机厂家 2026-11-01
- 厦门数控冲床销售 2026-11-01
- 南京多工位冷镦机厂家 2026-11-01
- 杭州精密冷镦机生产厂家 2026-11-01
- 无锡多工位冷镦机销售 2026-11-01
- 上海自动化冲床设备厂家 2026-10-31
- 自动冷镦机 2026-10-31



- 01 舟山光伏电缆制造设备批发
- 02 深圳替代进口两相86闭环步进驱动器调试教程
- 03 大型回转窑厂家定制
- 04 上海***四边封包装机供应商
- 05 吴中区配件阀体打磨全链条服务
- 06 Lincoln黄油机润滑泵推荐厂家
- 07 河南传热型反应釜整套厂家
- 08 上海加工机壳价格实惠
- 09 重庆船用防浪喷头排名
- 10 天津齿轮减速电机公司