嘉峪关TA2钛锻件制造厂家
关键词: 嘉峪关TA2钛锻件制造厂家 钛锻件

 2026.11.02
文章来源:
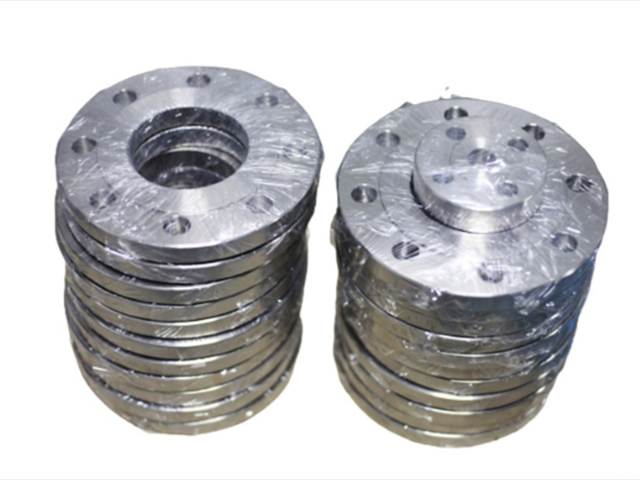
更大的表面粗糙度能让涂层更好地附着在钛法兰表面,增强涂层与基体之间的附着力,从而延长涂膜的耐久性 。在航空航天领域,经过喷砂处理的钛法兰,表面粗糙度的增加使其与涂层之间的结合更加牢固,能够更好地抵御高速气流的冲刷和复杂环境的侵蚀 。在喷砂处理中,选择合适的喷料和工艺参数至关重要。对于钛法兰,通常选用白刚玉喷砂,其硬度较高,能提供强大的切削力和磨削效果,可有效清理表面 。白刚玉的目数有 24 目、36 目、46 目、54 目、64 目等多种选择,不同目数的白刚玉颗粒大小不同,喷射到钛法兰表面产生的效果也有所差异 。目数较小的白刚玉颗粒较大,能够快速清理大面积的表面,提高工作效率,但表面粗糙度相对较大;目数较大的白刚玉颗粒较小,处理后的表面相对更细腻,粗糙度较小 。喷砂压力一般控制在 0.3 - 0.6MPa,压力过小可能无法有效去除表面缺陷,压力过大则可能对钛法兰表面造成过度损伤 。喷砂时间需要根据产品大小、面积以及终效果来确定,同时要控制好喷砂距离和喷砂角度,一般喷砂距离控制在 20 - 30cm,喷砂角度采用 45 度,这样能使喷料均匀地冲击钛法兰表面,获得更好的处理效果 。医用级钛锻,与生命相容护航。嘉峪关TA2钛锻件制造厂家
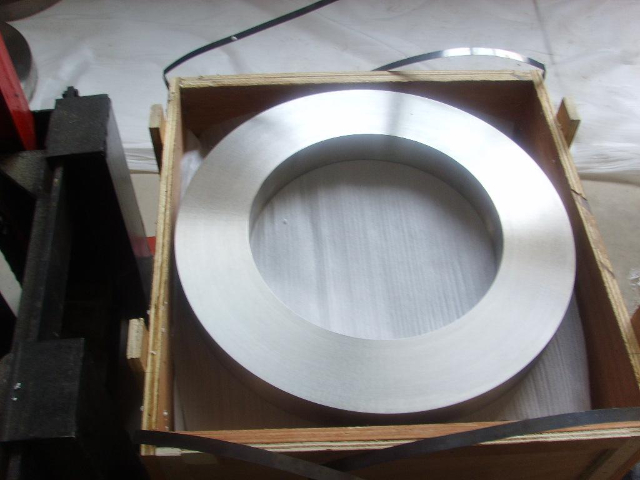
切割工艺的选择对坯料质量有着影响。常见的切割方法有多种,每种方法都有其独特的优缺点和适用场景。带锯床切割是较为常用的一种方式,它具有切割精度较高、切口表面质量好的优点,在切割过程中,带锯条与钛材料之间的摩擦和切削力相对稳定,能有效减少切口的热影响区,降低材料因受热而产生组织变化和性能下降的风险 。在切割小尺寸钛棒或对切口精度要求较高的坯料时,带锯床切割能够满足高精度的要求。激光切割则以其切割速度快、效率高而备受关注。激光束能量高度集中,能够迅速熔化和汽化钛材料,实现快速切割。但由于激光切割过程中会产生较高的温度,容易使切口附近的材料产生热影响区,导致材料的微观组织发生变化,硬度和韧性等性能可能受到影响。在切割较薄的钛板用于制作小型钛法兰时,可通过优化激光切割参数,如调整激光功率、切割速度和辅助气体流量等,在保证切割效率的同时,尽量减小热影响区的范围,确保坯料质量 。商洛TA11钛锻件的价格选择钛锻,选择高效与高回报。
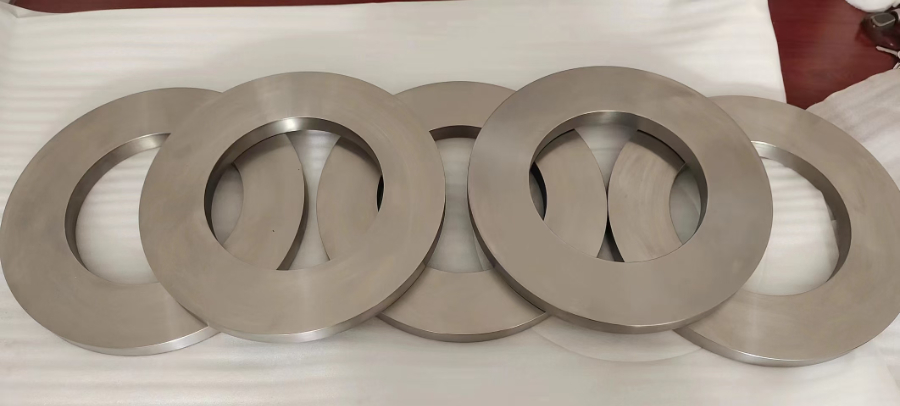
在焊接过程中,冷裂纹是常见的缺陷之一。钛及钛合金焊接时,热影响区可能出现冷裂纹,其特征是裂纹产生在焊后数小时甚至更长时间,称作延迟裂纹 。焊接过程中氢由高温深池向较低温的热影响区扩散,氢含量的提高使该区析出 TiH₂量增加,增大热影响区脆性,另外由于氢化物析出时体积膨胀引起较大的组织应力,再加上氢原子向该区的高应力部位扩散及聚集,以致形成裂纹 。为了避免冷裂纹,需要严格控制焊接材料中的氢含量,对焊件和焊丝进行焊前预处理,如酸洗、烘干等,去除表面的油污、水分和氧化物等杂质,减少氢的来源 。在焊接工艺上,采用合适的焊接参数,如控制焊接热输入、降低冷却速度等,以减少热影响区的脆性和组织应力 。对于一些厚壁钛合金或刚性较大的结构,还可以进行焊前预热和焊后缓冷处理,降低焊接残余应力,防止裂纹的产生 。
螺栓孔的加工同样至关重要,它直接影响到钛法兰与其他部件的连接可靠性。在数控车床上,通常采用钻孔、扩孔、铰孔等工序来完成螺栓孔的加工。首先,使用合适直径的钻头进行钻孔,钻孔时要注意控制进给速度和切削深度,防止钻头折断或孔壁出现偏差。对于直径较小的螺栓孔(如 M10 以下),可直接钻孔至接近设计尺寸;对于直径较大的螺栓孔(如 M12 以上),则先钻孔至较小尺寸,然后进行扩孔,以保证孔的精度和表面质量 。扩孔后,再使用铰刀进行铰孔,铰孔能够进一步提高孔的尺寸精度和表面粗糙度,使螺栓孔的公差控制在 ±0.02mm 以内 ,表面粗糙度 Ra≤3.2μm 。铰孔时,切削速度不宜过高,一般为 5 - 10m/min ,进给量可适当加大,为 0.1 - 0.3mm/r ,以保证铰削的平稳性和精度 。极端环境,钛锻件是您可靠的基石。
规定了多种法兰结构形式,如对焊法兰(WN)用于高压、高温及工况苛刻的场合;带颈平焊法兰(SO)需注意其内径与对接接管外径的匹配;承插焊法兰(SW)常用于小口径管道;螺纹法兰(Threaded)用于不宜焊接的场合;盲法兰(BL)用于管道端部或隔离;松套法兰(LJ)常与短节(stub end)配合使用;环连接面法兰(RTJ)用于高压及特殊工况下的密封连接 。还明确了常见的法兰密封面型式,包括突面(RF)、全平面(FF)、凹凸面(MFM)、榫槽面(TG)、环连接面(RTJ) 。对材料要求、压力 - 温度额定值、尺寸与公差、制造、检验与标记等方面也都有详细规定 。医用级钛锻,与生命相容,为健护航。连云港钛锻件制造厂家
钛锻压,成就性能。。嘉峪关TA2钛锻件制造厂家
相对湿度小于 5% 。还可以采用特殊的焊接工装,如带有保护气罩的焊枪或专门设计的保护装置,确保焊接区域始终处于保护气体的覆盖之下 。在焊接大尺寸钛法兰时,可使用大型的保护气罩,将整个焊接区域包围起来,提供的保护 。钛及钛合金焊接时,热影响区可能出现冷裂纹,其特征是裂纹产生在焊后数小时甚至更长时间,称作延迟裂纹 。焊接过程中氢由高温深池向较低温的热影响区扩散,氢含量的提高使该区析出 TiH₂量增加,增大热影响区脆性,另外由于氢化物析出时体积膨胀引起较大的组织应力,再加上氢原子向该区的高应力部位扩散及聚集,以致形成裂纹 。为了避免产生裂纹,需要严格控制焊接材料中的氢含量,对焊件和焊丝进行焊前预处理嘉峪关TA2钛锻件制造厂家
宝鸡中岩钛业有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在陕西省等地区的冶金矿产中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同宝鸡中岩钛业供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!

- 延安钛棒生产厂家 2026-11-02
- 金昌钛管制造厂家 2026-11-02
- 金昌TA1钛管的市场 2026-11-02
- 云浮钛管货源源头厂家 2026-11-02
- 固原TA11钛丝的价格 2026-11-02
- 上饶钛法兰厂家直销 2026-11-02
- 嘉峪关TA2钛锻件制造厂家 2026-11-02
- 宝鸡TA1钛棒制造厂家 2026-11-01



- 01 江西骨炭去哪买
- 02 安徽H85黄铜带哪家好
- 03 武威质量好的钛焊管货源厂家
- 04 中国香港精密高温合金板材
- 05 成都超细高纯铜粉厂家有哪些
- 06 江西SUS302 不锈钢箔销售厂家
- 07 成都微米级位移检测传感器厂家
- 08 铜液冷钎焊炉技术特点
- 09 连云港16X100扁铁订做价格
- 10 防腐耐高温不锈钢复合板厚度